
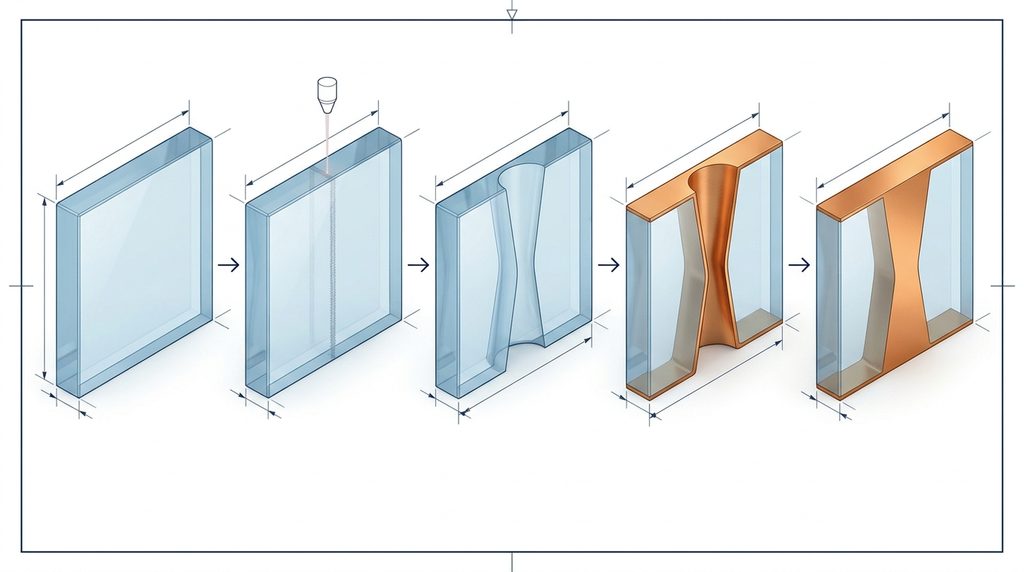
TGV(Through Glass Via)は、ガラス基板に微細な貫通穴を形成し、内部を金属化することで、基板の表裏を電気的につなぐ技術です。
製造にはレーザー加工、エッチング、洗浄、密着処理、シード層形成、銅めっき、検査などが関係します。
重要なのは、微細な穴を開けることだけではありません。
穴の形状が後工程の金属化や銅充填に影響し、最終的な接続信頼性まで左右するためです。
本記事では、TGVの製造工程を工程別に整理し、レーザー加工装置、めっき装置、精密位置決め機構、画像検査装置、周辺部品メーカーが参入する際の技術条件を解説します。
TGVとは何か|ガラス基板に電気接続を形成する技術
TGVは、ガラスを貫通する微細な穴、またはその穴に金属を形成した電気接続構造を指します。
加工直後の穴そのものは絶縁体に囲まれた空間であり、導電路として利用するには金属化が必要です。
先端半導体パッケージでは、半導体チップと実装基板を接続するために微細で高密度な配線が求められています。
ガラスは平坦性や寸法安定性、高い絶縁性と低い誘電損失などの特性を持ち、先端パッケージ基板やインターポーザの材料候補となっています。
AGCは公式製品資料で、半導体パッケージ用基板、ガラスインターポーザ、3DガラスIPD、MEMS、センサーデバイスなどをTGVの用途として示しています。AGC
ガラスコア基板とガラスインターポーザの違い
両者は関連する技術ですが、同じものではありません。
ガラスコア基板は、パッケージ基板内部のコア材料としてガラスを使用する構造です。
一方、ガラスインターポーザは、複数の半導体や配線間の接続を担う中間基板として使われます。
用途によって基板の厚み、穴径、配線密度、要求される電気特性は異なります。
そのため、TGV向けと書かれた設備でも、すべての用途にそのまま対応できるわけではありません。
TGVの基本寸法はどの程度か
AGCが公開する微細孔付きガラス基板の基本仕様には、次の例があります。
| 項目 | AGC公開仕様例 |
|---|---|
| ガラス厚み | 0.1~1.0mmなど |
| 穴径 | φ20~150μm |
| ウェハ寸法 | φ150、200、300mm |
| パネル寸法 | 510×515mmなど |
| 穴の種類 | 貫通穴、ブラインドビア |
| 穴の形状 | ストレート、テーパー、砂時計型 |
出典:AGC「微細孔付きガラス基板」。AGC
これはAGCの製品対応範囲を示すものであり、TGV全体の統一規格ではありません。
実際の仕様はガラス材質、厚み、穴径、用途によって変わります。
設備メーカーが確認すべきなのは「TGVに対応しているか」だけではなく、「どの寸法と材質の組み合わせに対応できるか」です。
TGVの製造工程を8段階で整理する
この記事を読んだ方におすすめの市場調査レポート
TGVの製造工程は加工方式や製品構造によって異なりますが、代表的な工程を8段階に分けると次のようになります。
| 工程 | 主な処理 | 関連設備・部材 |
|---|---|---|
| 1. 基板準備 | ガラス受入、洗浄、寸法検査 | 洗浄機、表面検査、搬送治具 |
| 2. 穴形成 | レーザー加工・レーザー改質 | レーザー、光学系、精密ステージ |
| 3. 穴仕上げ | エッチング、残渣除去 | エッチング槽、薬液管理、洗浄装置 |
| 4. 表面処理 | 金属密着性の確保 | 表面処理装置、処理薬液 |
| 5. シード層形成 | 導電性薄膜を形成 | PVD、無電解めっきなど |
| 6. 導電化・銅充填 | 穴内への銅形成 | 電解めっき装置、電源、薬液管理 |
| 7. 仕上げ | 平坦化、不要金属除去、配線形成 | CMP、エッチング、露光関連設備 |
| 8. 検査・信頼性評価 | 形状、内部欠陥、電気特性の確認 | AOI、3D計測、X線、電気検査 |
この表は工程理解のための代表例です。
実際には、各工程の間に洗浄や検査が入り、製品によって工程の一部が省略・変更されます。
例えば、CMP(化学機械研磨)はすべてのTGV構造で必須ではありません。
ドイツのFraunhofer IZMは、CMPや研削を使わずに気密性を持つ銅充填TGVを形成するプロセスを紹介しています。Fraunhofer IZM
重要なのは、TGVを単独の加工工程ではなく、穴形成から電気接続の完成まで続く一連の製造システムとして見ることです。
TGVの穴形成方式は何を基準に選ぶか
TGVの穴形成には、レーザーによる直接加工や、レーザー改質とエッチングを組み合わせる方法などがあります。
それぞれに加工原理と制約があるため、目的とする穴の形状、ガラス厚み、処理数量によって選択する必要があります。
レーザー直接加工方式
レーザー直接加工では、レーザーのエネルギーを利用してガラス材料を除去し、穴を形成します。
CO₂レーザーや短パルスレーザーなど、使用する光源と加工条件によって特性が異なります。
主に確認すべき項目は次のとおりです。
- 加工できるガラス材質と厚み
- 穴径、テーパー角、入口・出口形状
- クラック、欠け、熱影響の発生
- 加工残渣と後洗浄の必要性
- 穴1個当たりの処理時間とパネル全体の生産性
日本電気硝子は2025年5月22日、レーザー改質・エッチング加工用とCO₂レーザー加工用の大型TGVガラスコア基板を発表しました。
公開例では、レーザー改質・エッチングによる板厚0.4mm、穴径φ50μmの基板と、CO₂レーザーによる板厚0.5mm、穴径φ90μmの基板が示されています。
この2種類は異なる仕様例であり、加工性能を同一条件で比較した結果ではありません。日本電気硝子(NEG)
レーザー改質・エッチング方式
レーザー改質・エッチング方式は、レーザーでガラス内部の特定領域を変質させ、後工程の薬液処理でその部分を選択的に除去する方法です。
代表例として、ドイツLPKFのLIDE(Laser Induced Deep Etching)があります。
LPKFの公式資料では、超短パルスレーザーによる改質と湿式エッチングを組み合わせ、微細穴やガラス内部の構造を形成すると説明されています。
同社は高アスペクト比への対応も技術上の特徴として示していますが、実際の適用条件は設備・ガラス材料・加工形状によって確認が必要です。LPKF
この方式で重要なのは、レーザー装置の加工能力だけでなく、後工程のエッチング条件との整合です。
レーザー改質が不均一であれば、エッチング後の穴形状にばらつきが発生する可能性があります。
逆に、エッチング条件が適切でなければ、レーザー側で狙った形状を再現できません。
代表的な穴形成方式の比較
| 比較項目 | レーザー直接加工 | レーザー改質・エッチング |
|---|---|---|
| 基本原理 | レーザーで材料を除去 | 改質領域を薬液で選択除去 |
| 主な設備 | レーザー、集光光学系、ステージ | レーザー、ステージ、エッチング設備 |
| 主な技術課題 | 熱影響、欠け、残渣、テーパー | 改質均一性、エッチング選択性、形状制御 |
| 生産性の評価 | 加工時間と後処理を含めて評価 | レーザー処理と一括エッチングを含めて評価 |
| 周辺需要 | 光学部品、ステージ、除去・洗浄設備 | 光学部品、ステージ、薬液管理、洗浄・乾燥設備 |
この比較は方式の特性を整理したもので、優劣を一律に決めるものではありません。
レーザー方式の評価では、最終的に顧客が要求する穴形状を、許容不良率と生産時間の範囲内で形成できるかが重要になります。
アスペクト比は装置選定の出発点になる
TGVのアスペクト比は、一般に穴の深さと代表穴径の比率で表します。
例えば、板厚400μm、穴径50μmであれば、単純計算のアスペクト比は8です。
ただし、砂時計型の穴など、入口と中央部で直径が異なる場合は、どの部分の直径を基準にするかを明確にする必要があります。
穴の中央部分が細い場合、その形状は後工程でのシード層形成や銅充填に影響する可能性があります。
レーザー加工メーカーは、入口径だけでなく、中央径、出口径、テーパー、内壁状態まで評価対象に含める必要があります。
導電化と銅めっきで難しくなること
TGVで製造上の重要な課題となるのが、ガラスと金属の密着性、穴内部への導電層形成、銅の均一な充填です。
微細穴が完成しても、穴内部に安定した導電経路を形成できなければ製品として機能しません。
ガラスと銅の密着性を確保する
ガラス表面に銅を形成する場合、密着性の確保が課題になります。
対応方法として、表面処理、密着促進層、金属薄膜などを組み合わせます。
MKSのAtotechは2026年7月28日、ガラス基板向けの統合湿式メタライゼーションプロセスを発表しました。
同社が示した構成は次のとおりです。
| 技術 | 役割 |
|---|---|
| VitroCoat GI | ガラスと銅の密着を促進 |
| Cupratech GI M | TGV内部を含む無電解銅シード層形成 |
| InPro Pulse TGV | パルス制御による銅充填 |
これらはAtotechの製品・技術として公表されたものです。
すべてのTGV製造ラインで採用されているという意味ではありません。Atotech
この技術から読み取れるのは、密着処理、シード層形成、銅充填を独立した工程として考えるだけでは不十分だという点です。
一つの工程で得られた表面状態が、次工程の品質に直接影響します。
シード層形成は穴内部の均一性が問題になる
シード層は、電解めっきなどの後工程で使用する薄い導電層です。
代表的な形成手段には、PVD(物理蒸着)や無電解銅めっきがあります。
PVDでは成膜方向や穴形状の影響を受けることがあります。
無電解めっきでは、前処理や反応液の濡れ性、内部への供給、反応均一性などが重要になります。
そのため、装置選定時には平坦なガラス表面の成膜品質だけでなく、穴内部の連続した導電層形成を評価する必要があります。
Fraunhofer IZMもTGV向けに、スパッタリングや無電解銅を利用したメタライゼーションを研究対象として示しています。Fraunhofer IZM
銅めっきではボイドと充填形状を確認する
TGVの銅めっきには、大きく分けて2つの構造があります。
| 方式 | 形状 | 主な評価項目 |
|---|---|---|
| コンフォーマル方式 | 穴の側壁に金属層を形成し、中心部は空洞が残る | 膜厚、連続性、密着性、抵抗 |
| フィリング方式 | 穴内部を銅で充填する | 充填率、ボイド、シーム、表面状態 |
DNPは2025年12月16日の発表で、TGVガラスコア基板について、充填タイプとコンフォーマルタイプの2種類を提供する方針を示しました。DNP 大日本印刷
フィリング方式では、銅を析出させる途中で開口付近が先に塞がると、内部に空隙が残る可能性があります。
この空隙がボイドです。
JCUは2025年1月9日の技術資料で、穴径60μm、板厚400μmのTGV基板を対象とした開発中の硫酸銅めっきプロセスについて、評価した条件ではボイドのない充填を確認したと報告しています。
これは特定の開発プロセスと試験条件での結果であり、あらゆる基板仕様での性能保証ではありません。株式会社JCU
めっき装置以外にも関連部品が必要になる
TGVのめっき工程を設備・部品に分解すると、次の需要が考えられます。
| 機能 | 関連装置・部品 | 求められる性能 |
|---|---|---|
| 液循環 | 耐薬品ポンプ、配管、バルブ | 安定した流量、薬液適合性 |
| 液管理 | フィルター、センサー、分析機器 | 清浄度、濃度管理、異常検知 |
| 電気制御 | 整流器、パルス電源 | 電流密度・波形の制御 |
| 温度管理 | 熱交換器、温度センサー | 液温の安定化 |
| 基板保持 | めっき治具、搬送機構 | パネル保持、通電、損傷防止 |
| 仕上げ | 洗浄、乾燥、平坦化設備 | 残留物除去、表面品質 |
これは工程要件から整理した関連製品群であり、すべてのTGVラインへの採用を示したものではありません。
上村工業は2026年1月の展示会案内で、TGV用電解銅めっき装置と液管理装置、ガラス基板対応の無電解銅シード層形成プロセスなどを紹介しています。上村工業株式会社
このことから、材料や薬品だけでなく、めっき設備、液管理、電源、周辺機構まで複数の参入分野があると考えられます。
TGVの検査工程は何を測定するのか
TGVの検査は、完成後に良品と不良品を選別するためだけのものではありません。
穴形成、エッチング、金属化、銅充填など、各工程の不良原因を特定し、製造条件の改善につなげる役割もあります。
穴形成後に確認する項目
主な確認対象は、穴径、位置精度、真円度、テーパー、クラック、欠け、異物です。
特にTGVでは、入口・中央・出口の3か所で穴径が異なる場合があります。
表面からの2D画像検査だけでは、穴内部の形状を十分に把握できないことがあります。
ニデックアドバンステクノロジーの公式TGV検査資料では、穴のTop、Waist、Bottomの寸法、真円度、位置精度、同心度、クラックなどが検査項目として示されています。NIDEC CORPORATION
金属化後に確認する項目
シード層形成後には、金属膜の連続性や密着不良、内部欠陥などを確認します。
めっき充填後には、ボイドやクラック、充填状態などの確認が必要です。
ここでは光学検査だけでなく、X線を利用した非破壊検査や、必要に応じた断面観察を組み合わせることが考えられます。
ただし、X線装置であればすべての微細欠陥を検出できるわけではありません。
対象欠陥の大きさ、材料のコントラスト、撮影条件、検出限界を確認する必要があります。
工程別に検査装置を対応させる
| 工程 | 主な不良・変動 | 検査・計測の候補 |
|---|---|---|
| ガラス受入 | 傷、厚みばらつき、反り | 外観検査、厚み・平坦度測定 |
| レーザー加工 | 加工漏れ、位置ずれ、クラック | 2D画像検査、光学計測 |
| エッチング | 穴径ばらつき、テーパー、異物 | 2D/3D光学計測 |
| シード形成 | 膜の不連続、密着不良 | 光学・断面・電気的評価 |
| 銅充填 | ボイド、シーム、クラック | X線、断面観察など |
| 配線形成後 | 断線、短絡、残留金属 | 外観検査、電気検査 |
この対応表は公開資料をもとにした実務上の整理です。
どの検査方法を使用するかは、顧客が検出を要求する欠陥寸法と品質保証方式によって変わります。
ニデックアドバンステクノロジーはJPCA Show 2026で、TGV向けの高精度検査ソリューションやフルパネル対応搬送機構を出展項目として公表しました。NIDEC ADVANCE TECHNOLOGY CORPORATION
検査装置メーカーが確認すべき性能
装置メーカーが提案時に整理すべきなのは、検査速度だけではありません。
欠陥の検出率、誤検出率、繰り返し測定精度、基板の位置ずれへの対応、処理時間、検査データの追跡性なども重要です。
例えば、穴の中央径を測る場合、測定原理がその形状を直接捉えられるかを確認する必要があります。
また、透明なガラス基板では、反射や透過、焦点位置の影響で画像条件が変わります。
従来のプリント基板向け検査装置をTGVに転用する場合、光学系や照明、画像処理、測定アルゴリズムの再評価が必要になる可能性があります。
TGV製造に関係する企業はどの工程に位置するか
TGV関連企業を調べる際は、「ガラス基板メーカー」「穴形成技術企業」「めっき・表面処理企業」「検査装置企業」を区別すると整理しやすくなります。
公式情報で関係を確認できる企業
| 企業 | 関連工程・技術 | 公開情報で確認できる内容 |
|---|---|---|
| AGC | ガラス基板・微細穴 | TGVガラス基板の製品仕様 |
| 日本電気硝子 | ガラス・穴形成 | レーザー改質・CO₂レーザー対応基板 |
| DNP | TGVガラスコア基板 | パイロットライン、2種類の導電化構造 |
| LPKF | レーザー改質・エッチング | LIDE加工技術 |
| JCU | 銅めっき薬品・プロセス | TGV向け銅充填プロセスの開発 |
| 上村工業 | 無電解・電解めっき、設備 | ガラス向けシード形成、TGVめっき装置 |
| MKS Atotech | 密着・シード形成・銅充填 | 統合湿式メタライゼーション技術 |
| ニデックアドバンステクノロジー | 検査・搬送 | TGV向け2D/3D検査、パネル搬送 |
出典は各社の公式製品情報・技術資料・ニュースリリースです。AGC+7
これらはTGV技術や関連装置を公開している企業の例です。
同一サプライチェーン内での取引、特定工場への納入、各社間の設備採用を確認した一覧ではありません。
企業の公開情報は開発段階まで確認する
製品の開発発表と量産採用は区別しなければなりません。
例えばDNPは、2025年12月に久喜工場のパイロットラインを順次稼働させ、2026年初頭のサンプル提供、2028年度の量産開始に向けた体制構築という計画を公表しています。
この情報だけで、すべての関連装置が選定済みであるとは判断できません。DNP 大日本印刷
設備メーカーが営業先を評価するときは、技術開発、サンプル評価、パイロットライン、量産準備、量産稼働のどの段階にあるかを確認する必要があります。
企業別の量産時期や設備需要の読み方については、既存記事「ガラスコア基板はいつ量産化する?2028~2029年の公表情報からTGV加工・めっき・検査装置の需要時期を読む」で詳しく整理しています。
既存装置メーカーはTGVのどの工程に参入できるか
TGV関連市場への参入可能性は、現在取り扱っている装置・部品と、顧客が求める工程性能との距離によって変わります。
ここでは既存技術からの展開可能性を分類します。
装置・部品別の参入可能性マップ
| 既存事業 | 参入候補工程 | 提案できる製品例 | 主な追加評価 |
|---|---|---|---|
| レーザー装置 | 穴形成 | レーザー加工装置、光源 | 穴形状、損傷、処理能力 |
| 光学部品 | 穴形成・検査 | レンズ、ミラー、光学ユニット | 光学精度、安定性 |
| 精密ステージ | 穴形成・検査 | XYステージ、位置決め機構 | 位置再現性、温度変動 |
| 表面処理装置 | 密着・シード形成 | 洗浄、表面処理、成膜装置 | 密着性、均一性 |
| めっき装置 | 銅充填 | 電解めっき装置、電源 | ボイド、膜厚、安定性 |
| 薬液・部品 | エッチング・めっき | フィルター、ポンプ、バルブ | 耐薬品性、清浄度 |
| 検査装置 | 中間・最終検査 | AOI、3D計測、X線検査 | 欠陥検出力、測定再現性 |
| 搬送・自動化 | 全工程 | ロボット、保持治具、搬送機構 | ガラス破損、位置精度 |
| 研磨装置 | 表面仕上げ | CMP、研磨関連部品 | 平坦性、表面欠陥 |
この表は当研究所による技術対応関係の分析です。
実際の参入可能性は、顧客仕様、既存技術、知的財産、装置安全性、評価結果によって判断が必要です。
レーザー加工メーカーの参入条件
レーザー加工メーカーは、微細穴の形成能力に加えて、加工後の基板強度や後工程への適合性を示す必要があります。
たとえば、直径の小さな穴を加工できても、周囲に微小クラックが残る場合、後工程の熱処理や搬送で問題になる可能性があります。
装置の提案資料には、加工サンプル、穴形状分布、クラック評価、処理時間、後洗浄条件を含めると、具体的な評価に進めやすくなります。
めっき装置メーカーの参入条件
めっき装置メーカーは、所定の穴形状に対して銅を安定して形成できるかが重要です。
開発時に1枚の良品サンプルを作れることと、複数ロットで安定した品質を維持できることは異なります。
膜厚、ボイド発生、電気抵抗、密着性、薬液管理、処理時間を総合的に確認する必要があります。
特に材料メーカーと設備メーカーは、薬液単体と装置単体の性能を別々に示すだけでなく、組み合わせた結果を評価することが重要になると考えられます。
精密位置決め・ステージメーカーの参入条件
微細穴を多数形成するTGV工程では、レーザー光の照射位置とガラス基板の位置関係を安定させる必要があります。
位置精度には、ステージだけでなく、レーザー光学系、温度変動、基板保持、アライメント方式が影響します。
そのため、ステージ単体の位置決め精度だけでなく、加工位置を含めたシステム全体の評価が必要です。
ガラスの平坦性が高くても、保持や搬送によって局所的な変形が生じる場合があります。
ステージメーカーには、微細加工と大型基板対応の両方を考えた提案余地があります。
検査装置メーカーの参入条件
検査装置メーカーでは、装置の分解能より先に、検出したい欠陥を特定する必要があります。
穴の位置ずれを測る装置と、銅充填内部のボイドを検出する装置では、測定原理が異なります。
顧客が必要とする測定項目、検出限界、検査速度、誤判定の許容範囲を確認したうえで、検査方式を選ぶことが重要です。
設備採用評価では何を確認すべきか
TGV向け装置の営業では、仕様表だけで性能を比較するのではなく、対象基板と工程条件をそろえて評価することが重要です。
設備ごとに示すべき性能が異なるため、初期商談では次の項目を確認することが考えられます。
参入前に確認する10項目
| 確認項目 | 顧客に確認する内容 |
|---|---|
| 対象製品 | ガラスコア基板か、インターポーザか |
| ガラス材質 | 無アルカリガラス、石英などの対象材質 |
| 基板寸法 | ウェハかパネルか、サイズ・厚み |
| 穴仕様 | 穴径、ピッチ、形状、アスペクト比 |
| 要求品質 | 寸法公差、クラック、ボイド、密着性 |
| 工程範囲 | 加工単独か、前後工程を含む評価か |
| 検査条件 | 測定方法、測定精度、欠陥検出限界 |
| 生産条件 | 処理枚数、稼働時間、許容不良率 |
| 開発段階 | 試作、顧客評価、パイロット、量産 |
| 採用手順 | サンプル、評価試験、装置承認の流れ |
これらは業界統一の認定基準ではなく、製造装置の営業・技術評価を進めるための確認項目です。
評価データは工程ごとに作成する
例えばレーザー加工設備であれば、加工前後のガラス状態、穴形状、加工時間、クラックの有無を示します。
めっき装置であれば、処理前後の断面、膜厚、導通状態、密着性、充填欠陥などが評価候補になります。
検査装置では、正常品と不良品のサンプルを使って、検出結果と基準測定との整合性を確認することが重要です。
ここで注意したいのは、評価項目の数を増やせば採用されるわけではないという点です。
顧客が求める品質条件に対して、どの指標をどの方法で検証したかを説明できることが重要になります。
TGVの工程間で不良はどう連鎖するか
TGVの製造では、前工程の小さな変動が後工程で大きな問題になる可能性があります。
例えば、穴形成から銅充填までを考えます。
| 前工程で起こる変動 | 次工程への影響 | 最終的に確認すべきこと |
|---|---|---|
| 穴径・テーパーのばらつき | シード形成・めっき条件の変動 | 導通・充填品質の分布 |
| 穴内部の残渣 | 密着処理・成膜への影響 | 金属膜の連続性・密着性 |
| シード層の不連続 | 電解めっきの析出不良 | ボイド・未充填・抵抗 |
| 銅充填のばらつき | 仕上げ・接続品質への影響 | 表面状態・内部欠陥 |
| 搬送中の欠け・クラック | 後工程での破損リスク | 基板強度・良品率 |
この因果関係は、個別装置だけでなく工程全体を評価するための分析です。
ただし、上表の変動が必ず右側の欠陥を発生させるという意味ではありません。
個別の不良原因は断面観察や条件比較、工程データなどで切り分ける必要があります。
独立した装置性能より工程全体の結果が重要になる
例えばレーザー加工装置の能力が高くても、後工程の金属化に適さない穴形状では、全体の良品率が上がらない可能性があります。
逆に、めっき工程でボイドが発生した場合、電解めっき条件だけでなく、穴形状やシード層状態に原因がある場合も考えられます。
そのため、TGV製造で参入を目指す企業は、単独装置の性能に加えて、前工程と後工程の要求条件を理解する必要があります。
この工程横断型の視点は、装置、薬液、治具、検査システムを扱うメーカーにとって、新たな提案領域を見つける手掛かりになります。
TGV設備の需要を調べるときに確認したい指標
製造技術が注目されていることと、設備の発注が確定していることは別です。
営業・事業開発では、技術がどの段階まで進んでいるかを確認する必要があります。
特に次のような情報は、開発から生産への移行を判断する材料になります。
- 対象基板のサイズや仕様が具体化しているか
- 試作サンプルの提供が始まっているか
- パイロットラインで量産工程の検証を行っているか
- 検査・品質評価の仕組みが整備されているか
- 設備発注や生産能力に関する公式発表があるか
一方で、特定企業が技術開発を発表していても、関連装置の購入予定、採用メーカー、取引先まで公開されているとは限りません。
営業対象を絞る際は、確認できた開発状況と、今後発生する可能性がある設備需要を分けて管理することが重要です。
先端実装の周辺工程については、「ハイブリッドボンディングで何が売れる?CMP・洗浄・接合・検査から量産商機を分解」も参考になります。
TGVとは異なる技術ですが、先端実装設備を工程別に理解する際に役立ちます。
TGV製造工程に関するFAQ
Q1.TGVとTSVは何が違いますか?
TGVはガラス基板、TSVはシリコン基板を貫通する電気接続構造です。
使用する基板材料が異なるため、穴形成方法、絶縁構造、成膜方法、熱応力への対応などの要求が異なります。
TSV向け設備の一部をTGVに転用できる可能性はありますが、材料と工程の再評価が必要です。
Q2.TGVの穴はレーザー加工だけで完成しますか?
加工方式によります。
レーザー直接加工では穴を直接形成しますが、後洗浄や仕上げ処理が必要になる場合があります。
レーザー改質・エッチング方式では、レーザー処理の後に薬液による選択エッチングを行います。
Q3.TGVの穴径は小さいほど高性能ですか?
必ずしもそうではありません。
小径化は高密度配置に有利になる場合がありますが、穴形成、シード形成、銅充填、検査が難しくなる可能性があります。
最終的には基板設計、接続要求、量産性のバランスで判断します。
Q4.TGVのめっきには必ず銅充填が必要ですか?
必須ではありません。
穴内部を銅で満たすフィリング方式のほか、穴の内壁に金属を形成するコンフォーマル方式があります。
要求される電気特性、放熱、機械的信頼性、後工程に応じて選択します。
Q5.既存のプリント基板用めっき装置を転用できますか?
一部の機構や技術を転用できる可能性があります。
ただし、ガラスへの密着性、高アスペクト比の穴内部への薬液供給、基板保持、微細欠陥への対応などを評価する必要があります。
既存装置のままで量産対応できるとは限りません。
Q6.TGVの内部欠陥は画像検査だけで見つかりますか?
画像検査だけでは十分でない場合があります。
表面形状と内部のボイドでは必要な測定方式が異なるため、光学検査、X線、断面観察、電気検査などを使い分けます。
検出できる欠陥寸法と測定の再現性を確認することが重要です。
Q7.中小装置メーカーにもTGV関連市場への参入余地はありますか?
参入を検討できる工程はあります。
レーザー光学部品、精密位置決め、搬送治具、液管理、洗浄、検査などは、既存技術との接点を探せる領域です。
ただし、実際の受注には顧客仕様への適合、品質評価、供給体制の確認が必要です。
まとめ|TGV参入は「工程」と「品質条件」から判断する
TGV製造工程を理解するうえで重要なのは、次の5点です。
- TGVは穴形成だけでは完成せず、金属化と検査まで含めて評価する。
- レーザー加工方式は、穴径だけでなく、形状、クラック、後工程適合性で比較する。
- めっきではガラスとの密着、シード層の連続性、銅充填品質が重要になる。
- 検査方法は工程ごとに異なり、表面と内部の欠陥を分けて考える。
- 既存設備メーカーは、自社技術を工程に対応付け、追加検証が必要な項目を特定する。
製造装置や関連部品の販売を検討する企業は、最初に自社が対応できる工程を整理し、その工程で顧客が何を評価するのか確認することが重要です。
TGV市場の成長予測だけで判断するのではなく、顧客の対象製品、要求仕様、開発段階を確認し、技術評価につながる具体的な提案を検討する必要があります。
関連調査レポート|ガラスコア基板・TGVの企業と設備需要を詳しく調べる
製造業サプライチェーン研究所では、TGVの製造工程や関連設備に関する調査資料を公開しています。
ガラスコア基板 TGV加工・めっき・検査装置 市場白書 2027-2030
49,800円(税込)
PDF109ページと企業一覧・設備能力計算Excelを収録。加工・金属化・検査・営業接点を調べたい担当者向けです。TGV市場白書の商品詳細
【產業第一線】AI 時代的氣體巨人:晶呈科技(4768)深度解析
先端半導体・先端実装5点セット 2027-2030
209,160円(税込)
TGV、ハイブリッドボンディング、シリコンフォトニクス、CPOなど5分野の調査資料をまとめたセットです。
TGVの加工・めっき・検査装置に絞って調べる場合は単品白書が適しています。
ガラスコア基板に加え、接合、光通信、CPOまで含めて新規事業領域を検討する場合は5点セットも選択肢になります。
いずれも公開情報に基づく調査資料であり、将来の設備発注や営業成果を保証するものではありません。製造業サプライチェーン研究所ストア+1

コメント