
先端半導体の後工程で必要になる検査・計測設備は、一般的な外観検査装置だけではありません。
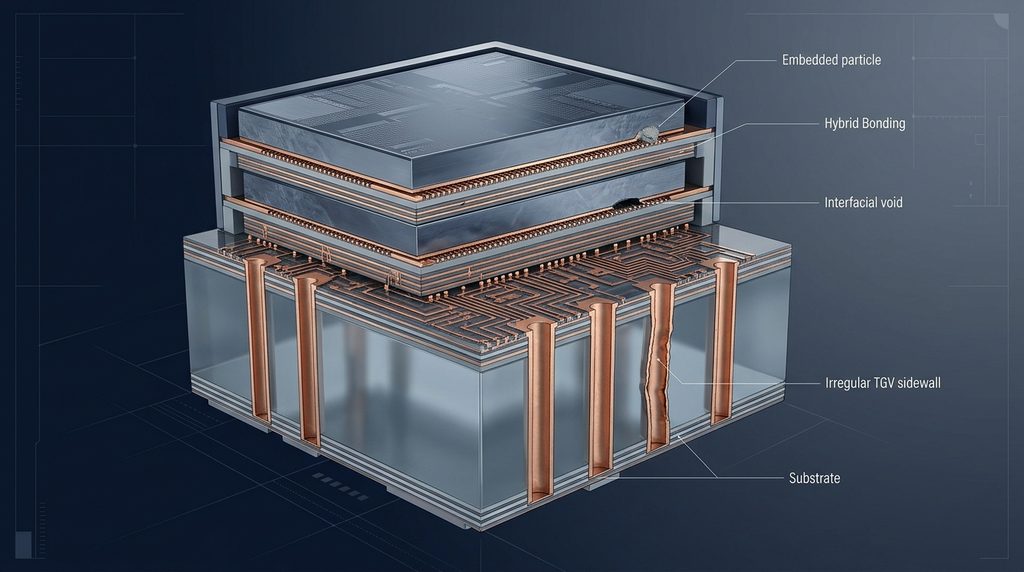
ハイブリッドボンディングでは接合面の微小な段差や内部ボイド、ガラスコア基板では貫通穴の形状やクラック、シリコンフォトニクスやCPOでは光接続損失や電気・光学特性のばらつきが問題になります。
これらを評価するには、光学検査、表面形状計測、赤外線検査、X線、超音波、電気・光学試験を組み合わせる必要があります。
重要なのは、最も高精度な装置を選ぶことではなく、検出したい欠陥と量産速度に合った検査方法を選ぶことです。
本記事では、先端実装で発生する不良を起点に、必要な検査設備、主要メーカー、既存技術の転用可能性、営業・調達時の評価ポイントを整理します。
先端半導体の後工程で検査が難しくなる理由
目に見える欠陥だけでは品質を判断できなくなる
従来の半導体パッケージでは、はんだ接合部、ワイヤボンディング、外観などの検査が重要でした。
しかし、先端パッケージではチップを積層し、微細な配線や接続構造を内部に形成するケースが増えています。
その結果、外から観察しにくい接合界面や配線内部の欠陥を検出する必要が生じます。
例えば、ハイブリッドボンディングでは、接合前の表面が正常に見えても、接合後に内部の未接合領域が残る場合があります。
ガラスコア基板では、表面から確認できる穴径が正常でも、穴の途中に異物や形状異常が存在する可能性があります。
光接続では、外観上の位置合わせが完了していても、光学的な結合効率が仕様を満たしているとは限りません。
つまり、先端実装の品質管理では「見た目」「内部構造」「機能」を分けて評価する必要があります。
2026年5月に公開されたASM Internationalの技術論文でも、ハイブリッドボンディングの検査について、単一の方式ですべての欠陥を高速かつ高分解能で検出することの難しさが論じられています。ASM Digital Library
量産課題は4つの技術領域で異なる
| 技術領域 | 主な量産課題 | 重要な検査・計測 |
|---|---|---|
| ハイブリッドボンディング | 接合面の凹凸、位置ずれ、異物、ボイド | 表面形状、位置合わせ、IR、超音波 |
| 高密度配線・RDL | 微細配線の断線、短絡、層間位置ずれ | AOI、線幅・位置計測、電気試験 |
| ガラスコア基板・TGV | 穴径不良、クラック、めっき欠陥、反り | 多焦点画像計測、X線、形状計測 |
| シリコンフォトニクス・CPO | 光結合損失、光電変換特性、接続後の変動 | 光パワー、波長、偏波、電気・光学試験 |
ここで注意したいのは、すべての工場が同じ検査設備を必要とするわけではないことです。
検査対象の材料、積層構造、製品仕様、量産段階によって必要な組み合わせが変わります。
また、SiPhやCPOは先端実装と関連する技術ですが、従来の半導体後工程と全く同じ工程分類で扱えるわけではありません。
本記事では、半導体パッケージングと、その周辺の光実装・試験工程を含めて検討します。
欠陥の種類から検査方式を選ぶ
この記事を読んだ方におすすめの市場調査レポート
日本の産業用電源市場2027-2030
検査設備を選定する場合、最初に確認すべきなのは装置のメーカー名ではありません。
「何を検出し、どの段階で合否を判断するのか」という要求です。
光学・赤外線・X線・超音波の違い
| 検査方式 | 得意な対象 | 主な制約 | 主な用途 |
|---|---|---|---|
| AOI(自動光学検査) | 表面異物、傷、パターン欠陥 | 不透明な内部構造は直接観察できない | 基板、RDL、表面・端面 |
| 3D表面形状計測 | 高さ、段差、平坦度、反り | 埋没した欠陥の評価は難しい | CMP後、接合前、基板形状 |
| IR・SWIR検査 | 光学的に透過可能な構造の内部異常 | 材料・膜厚・波長に依存 | 接合界面、ウェハ内部の一部 |
| X線・CT | 埋没配線、内部空隙、充填状態 | 検出可能寸法と処理時間に制約 | TSV、TGV、積層部 |
| 超音波・C-SAM | 剥離、ボイド、接合状態 | 材料や層構造による伝搬・分解能の制約 | 接合界面、積層パッケージ |
| SEM・FIB解析 | 微細形状、断面、局所欠陥 | 観察範囲や処理時間に制約。FIB断面加工は破壊的 | 工程開発、故障解析 |
| 電気・光学特性試験 | 接続機能、光損失、電気特性 | 欠陥の物理的位置を直接特定できない場合がある | 最終試験、ウェハテスト |
※検出感度や測定可能寸法は装置・試料条件によって異なります。
例えば、X線装置であればすべてのナノメートル級欠陥を量産速度で検出できる、という意味ではありません。
メーカーが提示する分解能と、実際の対象製品で安定して検出できる欠陥寸法は分けて確認する必要があります。
なぜ複数の検査方式が必要なのか
仮に接合後のチップで電気的な接続不良が発見されたとします。
考えられる原因は一つではありません。
接合面のパーティクル、位置ずれ、表面形状、熱処理条件、材料の変形などが候補になります。
電気試験によって不良品を検出できても、それだけで原因を特定できるとは限りません。
接合前の形状測定、接合後の内部検査、断面解析を組み合わせることで、原因を絞り込めます。
Applied Materialsが2026年7月に公開した先端パッケージングのプロセス制御資料でも、寸法計測と欠陥レビューの重要性が説明されています。Applied Materials
製造業にとって重要なのは、すべての工程に最高性能の検査装置を配置することではありません。
不良が生じやすい工程に必要な検査を配置し、その結果を加工・接合条件の改善へ戻すことです。
ハイブリッドボンディングで必要になる検査・計測設備
接合前は表面状態を測定する
ハイブリッドボンディングでは、接合前の表面品質が重要です。
特にCuパッドと絶縁膜の高さ関係、表面粗さ、異物、ウェハ形状などが管理対象になります。
必要になる設備には次のようなものがあります。
- 微小段差・表面粗さ計測装置
- パーティクル・表面欠陥検査装置
- ウェハ反り・形状計測装置
- アライメント計測装置
- 工程データ解析システム
ただし、表面形状が規格内であることだけで接合後の品質を保証することはできません。
接合後は位置ずれと内部欠陥を検査する
接合後には、上下のパターンがどれだけずれているか、内部に未接合部分がないかを確認します。
この段階で重要になるのが、接合後オーバーレイ計測と内部欠陥検査です。
Onto Innovationは2024年4月、Dragonfly G3に赤外線によるサブサーフェス欠陥検査機能を追加したと発表しました。
薄化や接合の工程で発生する内部の微小クラックなどを対象とし、ウェハ全面の検査に対応する技術として紹介しています。Onto Innovation
また、Nordsonは接合ウェハや積層ウェハを対象とする音響検査システムを展開しています。
2026年10月には、先端パッケージ向けの音響検査装置SonoFlexについても発表しました。Microscopy+1
これらは、接合後の内部品質を調べる設備需要が具体的な製品として存在することを示しています。
位置精度はボンダ単体の数値だけで比較しない
接合時に装置が記録した位置と、接合後の実際のパターン位置は一致するとは限りません。
ウェハの反り、保持時の変形、熱処理による変化などが影響するためです。
ニコンは2026年7月、ウェハの歪みや位置ずれを計測するアライメントステーション「Litho Booster 1000」を発表し、2027年1月の発売予定を公表しました。
同製品は露光前のウェハ全面計測データを露光装置へフィードフォワードし、W2Wボンディング工程に関連する重ね合わせ補正を支援するものです。
接合後の内部ボイドを直接検出する装置とは役割が異なります。Nikon 企業情報
装置を評価する場合は、接合前の計測、接合時の位置決め、接合後の実測を区別する必要があります。
ガラスコア基板・TGVでは何を検査するのか
ガラスコア基板では、ガラス内部を貫通するTGV(Through-Glass Via)や、その上に形成する再配線層の品質管理が重要になります。
穴の入口だけでなく内部形状を調べる
TGVの検査では、表面から観察できる穴径だけでは不十分です。
確認対象には、穴の入口・中央・出口の形状、穴内部の異物、クラック、めっき状態などがあります。
アドテックエンジニアリングは、TGV用の「PAVIS-TGV」を製品化しています。
同社の公式資料では、ガラス基板を反転せず、穴のトップ・ウエスト・ボトムの3か所を測定し、異物、クラック、傷などを画像で確認する機能を説明しています。株式会社アドテックエンジニアリング
TGV加工設備のメーカーに対して、専用の穴形状検査や画像処理技術を提案できる可能性があります。
ただし、穴形状検査だけで銅充填内部のすべての欠陥を評価できるわけではありません。
充填構造に応じてX線など別の方式を検討する必要があります。
ガラス基板では大面積の寸法安定性も問題になる
先端パッケージ向けのパネル基板では、面積が大きくなるほど形状や位置精度の管理が重要になります。
単純な穴欠陥だけでなく、基板の変形、膜厚、層間位置ずれ、配線欠陥も対象です。
KLAは2024年、ガラスコアを含む先端IC基板・パネルインターポーザー向けの検査・計測システム「Lumina」を発表しました。
Onto Innovationも「Firefly G3」を展開し、パネルレベルの検査・計測とレイヤー間の位置精度管理を対象としています。KLA Corporation+1
ここから考えられる需要は、TGV検査装置そのものだけではありません。
大型基板の保持機構、画像撮像、精密搬送、変形計測、照明、測定データ処理などにも波及する可能性があります。
ただし、ガラス基板の商用量産がすべての用途で同時期に進むとは限らないため、顧客ごとの導入段階を確認することが重要です。
シリコンフォトニクス・CPOでは光電気複合試験が重要になる
シリコンフォトニクスとCPOでは、微細な形状が正常であることに加えて、実際に光信号を正しく伝送できるかが重要です。
そのため、光計測と電気試験を連携させる仕組みが必要になります。
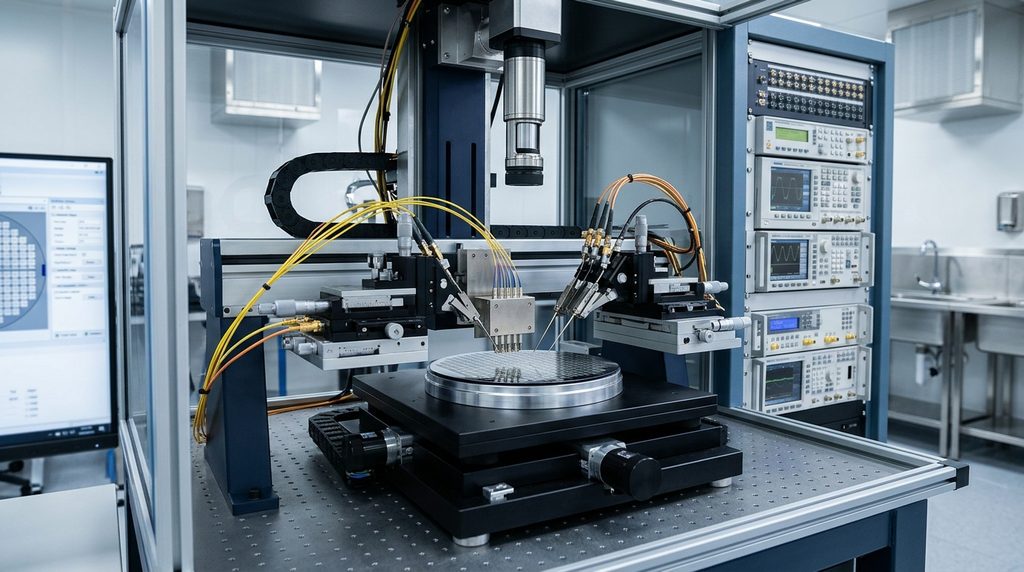
光の位置合わせと光損失を測定する
シリコンフォトニクスでは、導波路、変調器、光検出器などの特性を測定します。
評価項目には、挿入損失、波長依存性、偏波依存性、応答度などがあります。
また、測定時のファイバー位置ずれが結果に影響することにも注意が必要です。
Keysightは、シリコンフォトニクスのウェハレベル試験において、波長可変レーザー、偏波制御、校正済み光パワー測定を組み合わせた自動測定を説明しています。Keysight
測定値の変化がデバイスの不良なのか、試験時の光結合条件の違いなのかを区別することが重要です。
光学測定と半導体テスタを連携させる
量産化が進むと、一つのデバイスを高精度に測れるだけでは不十分です。
多数のデバイスを再現性よく、短時間で検査する必要があります。
FormFactorは、アドバンテストや東京エレクトロンと共同開発したシリコンフォトニクス向け量産試験セル「TRITON」を公開しています。
光・電気測定の自動化、光ファイバー位置合わせ、工場自動化との連携を重視した構成です。FormFactor, Inc.
また、アドバンテストは2026年6月23日、OpenLightとシリコンフォトニクスの量産試験ソリューションを共同開発する計画を発表しました。
対象には光エンジンなどの光電気デバイスが含まれます。News & Events (2026)|ADVANTEST CORPORATION
これは、CPO関連市場において光学計測機器だけでなく、半導体テスタ、プローバ、精密ステージ、自動接続機構、校正技術の組み合わせが重要になることを示しています。
なお、共同開発の発表は、すべての顧客工場への量産導入を確認したという意味ではありません。
主要な検査・計測装置メーカーと製品
公開情報で用途を確認できた企業・装置を整理します。
| メーカー | 製品・技術 | 主な対象 | 注目する理由 |
|---|---|---|---|
| KLA | Lumina | ガラスコアを含む先端IC基板 | パネル検査・計測と欠陥分類 |
| Onto Innovation | Dragonfly G3 | ウェハ、接合構造 | 表面・内部欠陥の検査 |
| Onto Innovation | Firefly G3 | パネルレベル基板 | 基板検査、3D計測、位置管理 |
| Nordson | SpinSAM / SonoFlex | 接合ウェハ、パネル | 音響による内部欠陥検査 |
| Nordson | XM8000 | 埋没構造、先端パッケージ | X線による形状・欠陥評価 |
| ニコン | Litho Booster 1000 | ウェハの位置・変形 | 露光前計測と位置補正 |
| アドテックエンジニアリング | PAVIS-TGV | ガラス貫通穴 | 穴の3か所の寸法・外観検査 |
| FormFactor | TRITON | シリコンフォトニクス | 量産向け光電気複合試験 |
| アドバンテスト | V93000フォトニクスソリューション | SiPh、NPO、CPO | 光電気テストの統合 |
| Keysight | SiPhウェハレベル測定ソリューション | 光デバイス | 光パワー・波長・偏波測定 |
各製品は測定原理、対象材料、対応サイズ、検査目的が異なります。
単純な性能順位や市場シェアの比較表ではありません。
また、掲載企業間の取引関係や特定顧客への採用を示すものでもありません。
検査方式を比較するときには、実際に測定する欠陥の種類と対象製品をそろえる必要があります。
既存技術を先端半導体検査へ転用できる領域
先端半導体向けの検査装置を開発するには、必ずしも装置全体を新規設計する必要はありません。
すでに保有している光学、画像処理、機械制御、計測技術を、検査装置の一部として供給する方法もあります。
ただし、転用の容易さは技術によって異なります。
自社技術と検査用途の対応関係
| 既存技術 | 転用を検討できる用途 | 追加で必要になりやすい対応 |
|---|---|---|
| 画像処理・AOI | TGV外観、基板欠陥、位置認識 | 微小欠陥の検出評価、誤判定低減 |
| 精密ステージ | 光プローブ、ウェハ位置決め | 振動・温度・長時間安定性の管理 |
| 産業用カメラ | 接合マーク認識、外観検査 | 波長選定、専用光学系、校正 |
| 光学測定器 | SiPhウェハテスト | 自動校正、偏波・波長制御 |
| X線検査 | 内部配線・充填状態の評価 | 対象寸法に応じた検出能力検証 |
| 超音波検査 | 接合界面のボイド・剥離 | 材料特性、周波数、走査条件の最適化 |
| FA・自動搬送 | 検査装置への投入・排出 | 汚染対策、振動、トレーサビリティ |
| データ解析・AI画像判定 | 欠陥分類、工程異常検知 | 教師データ、判定根拠、再学習管理 |
例えば、一般的な基板AOIメーカーがTGV検査に参入する場合、画像処理ソフトの知識を活用できる可能性があります。
しかし、ガラス内部の形状や欠陥を検査するには、照明条件、焦点制御、材料特性などの再評価が必要です。
また、精密ステージメーカーであれば、シリコンフォトニクス向け光プローブの位置決め機構に参入余地が考えられます。
ただし、移動精度だけでなく、実際の光結合測定で再現性を確認する必要があります。
検査装置メーカー以外にも供給機会がある
検査設備は複数の機構と部品で構成されています。
考えられる供給領域は、次のように整理できます。
| 装置構成 | 供給候補となる製品・技術 |
|---|---|
| 撮像系 | カメラ、レンズ、照明、光学フィルター |
| 位置決め系 | 精密ステージ、リニアモーター、エンコーダ |
| 測定系 | センサー、光源、光パワーメータ、測定回路 |
| 保持・搬送系 | チャック、ハンドリング機構、専用治具 |
| 温度・振動対策 | 温調装置、防振機構、熱変位補償 |
| 制御系 | モーションコントローラ、画像処理、データ収集 |
| 品質管理系 | 欠陥分類、検査履歴管理、工程フィードバック |
ただし、これらは技術的な用途候補を整理したものであり、特定企業の装置で実際に採用されている部品一覧ではありません。
営業では、対象装置の設計仕様と購買構造を個別に確認する必要があります。
量産用検査装置は何を基準に評価すべきか
検査装置を導入する際、解像度や最大処理速度だけで比較すると判断を誤る可能性があります。
実際の量産条件で、必要な欠陥を安定して検出できるかが重要です。
検査設備の選定で確認する8項目
| 評価項目 | 確認すべき内容 |
|---|---|
| 1.検出能力 | どの種類・寸法の欠陥を検出できるか |
| 2.見逃し率 | 本来検出すべき欠陥を見逃す割合 |
| 3.誤検出率 | 正常品を異常と判定する割合 |
| 4.検査速度 | 対象製品での実効検査時間 |
| 5.測定再現性 | 装置・測定者・ロットを変えた場合のばらつき |
| 6.対応製品 | ウェハ径、パネル寸法、厚さ、材質など |
| 7.ライン連携 | 装置間通信、データ保存、搬送自動化 |
| 8.維持管理 | 校正、消耗品、保守、停止時間、運用コスト |
特に見逃しと誤検出は区別する必要があります。
見逃しが多い装置は、不良品を後工程へ流してしまう可能性があります。
一方、誤検出が多い装置は、正常品の再検査や不要な廃棄を増やす原因になります。
装置の評価には、正常品と不良品の双方を含む試料が必要です。
装置仕様書の数値と量産性能は異なる
例えば、メーカーが「微小欠陥を検出可能」と説明していても、どの試料条件で実証したかが重要です。
実務では、以下の条件を確認します。
- 欠陥の種類と寸法
- 試料の材質と層構成
- 検査する面積
- 実際の走査時間
- 判定に使用した閾値
- 正解判定の確認方法
- 装置の繰り返し測定結果
- 工場環境での安定性
検査対象が変われば、同じ装置でも結果が変わることがあります。
したがって、カタログの最大性能だけではなく、自社製品を用いた評価試験が必要です。
全数検査と抜取検査はどう選ぶか
すべての工程を全数検査にすることが、必ずしも最適とは限りません。
欠陥発生率、製品価値、工程処理速度、検出能力によって検査戦略を変える必要があります。
例えば、初期工程のパーティクル検査は後工程への不良流出を防ぐ目的で配置できます。
一方、詳細な断面解析は量産品の全数検査ではなく、工程開発や不良解析に適しています。
検査工程の処理能力が生産速度を下回る場合、検査設備そのものがボトルネックになります。
そのため、設備構成では「全数検査」「抜取検査」「異常時の詳細解析」を分けて設計することが重要です。
検査装置の需要を量産課題から逆算する
ここからは、公開技術情報をもとにした分析です。
特定装置の確定受注や、将来の市場成長率を示すものではありません。
検査需要を考える場合、半導体の生産量だけでなく、どの量産課題を解決する必要があるかを見る方法があります。
| 量産課題 | 必要になる機能 | 需要が波及する可能性のある領域 |
|---|---|---|
| 接合不良が増える | 接合前後の欠陥検出 | 光学系、IR検査、音響検査、解析 |
| 微細配線の欠陥が増える | 高感度のパターン・寸法検査 | 撮像、照明、形状計測 |
| 大型基板の変形が問題になる | 大面積の形状・位置計測 | ステージ、変位計測、補正制御 |
| 光測定のばらつきが大きい | 光学結合条件の安定化 | 精密ステージ、光計測、校正 |
| 検査速度が不足する | 高速走査・並列検査 | 搬送、画像処理、高速制御 |
| 不良原因が特定できない | 検査データの統合解析 | 欠陥分類、工程データ連携 |
特に重要なのは、「欠陥を見つける設備」と「欠陥の発生を減らすための計測設備」を分けることです。
前者は不良品の流出を防ぐ役割です。
後者は前工程の加工条件や装置状態を調整し、不良発生そのものを抑える役割があります。
今後の設備需要を調べる際は、検査装置の新製品情報だけでなく、工程中の計測データを製造装置へ戻す技術にも注目する必要があります。
検査・計測設備の営業先はどこか
検査装置の営業先は半導体メーカーだけではありません。
装置を導入する企業と、設備仕様を決定する企業、装置部品を調達する企業が異なる場合があります。
営業対象を4つに分ける
| 営業先の分類 | 想定されるニーズ | 提案対象 |
|---|---|---|
| 半導体メーカー・先端パッケージ製造企業 | 不良解析、歩留まり改善、検査ライン構築 | 検査装置、評価サービス、工程解析 |
| OSAT・実装受託企業 | 接合・実装工程の品質管理 | 検査セル、搬送、検査自動化 |
| 検査・計測装置メーカー | 装置性能向上、構成部品の調達 | カメラ、ステージ、センサー、制御機器 |
| 基板・光実装関連メーカー | TGV・RDL・光接続の品質評価 | 形状計測、光計測、検査治具 |
同じ検査機能でも、完成装置を販売する場合と装置構成部品を供給する場合では営業対象が異なります。
例えば、精密ステージメーカーが販売先を探す場合、半導体工場に直接提案するだけでなく、光プローバや検査装置を設計する企業への提案も考えられます。
一方、検査装置を完成品として提供できる企業であれば、半導体メーカーやパッケージ製造企業の生産技術部門が重要な接点になります。
ただし、実際の購買主体は企業・工場・設備案件によって異なります。
新規営業では最初に5項目を確認する
設備案件を見つけたら、最低限次の情報を整理します。
- 対象製品は何か。ハイブリッドボンディング、TGV、光実装のどの工程か。
- 現在の開発段階は何か。研究・試作・量産準備・量産のどこに該当するか。
- 解決したい不良は何か。位置ずれ、ボイド、クラック、光損失などのどれか。
- 設備の仕様決定者は誰か。製造企業か、装置メーカーか、共同開発先か。
- 自社技術で提供できる機能は何か。装置全体か、部品か、解析・評価サービスか。
特に、試作装置への採用と量産装置への採用は分けて判断する必要があります。
研究開発段階で評価された技術が、そのまま量産装置に採用されるとは限りません。
長期安定性、処理速度、保守性、コストなどの追加評価が必要になるためです。
2027~2030年に確認したい市場・設備需要の指標
今後の先端半導体検査市場を調べる場合、装置メーカーの売上予測だけを追う方法では不十分です。
以下の公開情報を継続的に確認することが有効と考えられます。
| 確認する情報 | 読み取れる可能性のある変化 |
|---|---|
| ハイブリッドボンディングの量産発表 | 接合前後の検査・計測需要 |
| ガラスコア基板の製造設備導入 | TGV・パネル検査への投資段階 |
| 光エンジンの量産試験技術 | 光電気テスタ・プローバ需要 |
| 検査装置の新製品発表 | 技術的な課題と対応方向 |
| 装置メーカーの受注・売上資料 | 商用需要の実現状況 |
| 製造企業の求人・設備導入発表 | 生産体制整備の進行状況 |
これらの指標は、それぞれ意味が異なります。
共同研究の発表は技術開発の進展を示しますが、量産設備の発注を意味するものではありません。
製品発表も、すべての顧客での量産採用を保証しません。
一方、受注や出荷、稼働開始が確認できれば、より具体的な設備需要の裏付けになります。
2027~2030年の営業計画では、技術開発、設備選定、発注、導入、稼働を区別して案件を管理することが重要です。
よくある質問(FAQ)
Q1.先端半導体の後工程で最も重要な検査装置は何ですか?
一つの装置に限定することはできません。
接合界面の欠陥、配線形状、光接続特性では必要な検査方法が異なるため、対象製品の不良モードに応じた選定が必要です。
Q2.AOI装置だけでハイブリッドボンディングの欠陥を検出できますか?
AOIは表面異物やパターン異常の検査に利用できますが、内部の接合欠陥をすべて検出できるわけではありません。
埋没した界面の評価には、対象材料に応じて赤外線、超音波、X線など別の技術を組み合わせます。
Q3.X線検査と超音波検査はどちらが優れていますか?
欠陥の種類によって適した方式が変わります。
X線は内部構造や密度差の評価、超音波は界面の剥離やボイドの評価に利用されますが、検出能力は材料、欠陥寸法、装置構成に依存します。
Q4.TGVの穴径を測定できれば品質は保証できますか?
穴径の測定だけでは十分ではありません。
内部の異物、クラック、めっきの充填状態、配線との接続など、工程に応じた評価が必要です。
Q5.一般的な画像処理メーカーでも半導体検査市場へ参入できますか?
参入を検討できる領域はあります。
ただし、既存の画像処理技術をそのまま適用できるとは限らず、微小欠陥の検出性能、光学条件、誤判定、検査速度などの評価が必要です。
Q6.CPOでは光ファイバーの位置合わせ装置だけで十分ですか?
位置合わせ装置だけでは不十分です。
光学結合後の損失測定、電気・光学特性試験、接着・固定後の特性変化、必要な信頼性評価を組み合わせる必要があります。
Q7.検査装置メーカーへの営業では何を確認すべきですか?
最初に確認すべきなのは、顧客が解決したい欠陥と、必要な検査性能です。
そのうえで、現在の設備構成、自社製品の組み込み位置、仕様決定者、評価スケジュール、量産移行条件を確認すると具体的な提案につなげやすくなります。
Q8.検査設備市場の成長を判断するには何を見ればよいですか?
半導体の市場規模だけでなく、対象技術の量産段階、検査工程の増加、装置メーカーの受注・出荷、量産工場の設備導入情報を組み合わせて確認します。
特に研究開発の発表と、実際の量産設備投資を区別することが重要です。
まとめ|検査技術の選定は欠陥と量産条件から考える
先端半導体の後工程では、微細な接合構造、高密度配線、ガラス貫通穴、光接続など、従来とは異なる検査課題が発生します。
押さえておきたいのは次の5点です。
- 検査方式は、欠陥の場所・種類・材料・寸法に応じて選ぶ。
- 光学、IR、X線、超音波、形状計測にはそれぞれ得意分野と限界がある。
- 量産装置では検出能力だけでなく、見逃し率、誤検出率、処理速度、再現性が重要になる。
- 画像処理、精密位置決め、光計測、搬送・自動化など既存技術の転用先が考えられる。
- 市場機会は技術発表だけではなく、装置選定・発注・量産開始まで確認して判断する。
自社の事業機会を検討する場合は、まず保有技術を整理し、どの欠陥を検出・測定できるかを確認することが出発点です。
そのうえで、対応できる装置メーカー、基板メーカー、半導体製造企業を絞り込み、評価試験や仕様確認へ進めることが重要になります。
209,160円(税込)
デジタルダウンロード商品
ハイブリッドボンディング、ガラスコア基板・TGV、シリコンフォトニクス、CPOなど、先端実装関連市場を横断して調査したい方向けの商品です。
検査・計測設備への参入を検討する際、対象となる技術、市場、メーカー、関連工程を広く把握したい場合にご活用ください。
収録内容や購入条件は商品ページでご確認ください。
製造業サプライチェーン研究所ストア:https://seizougyousapuraiche.stores.jp/

コメント