
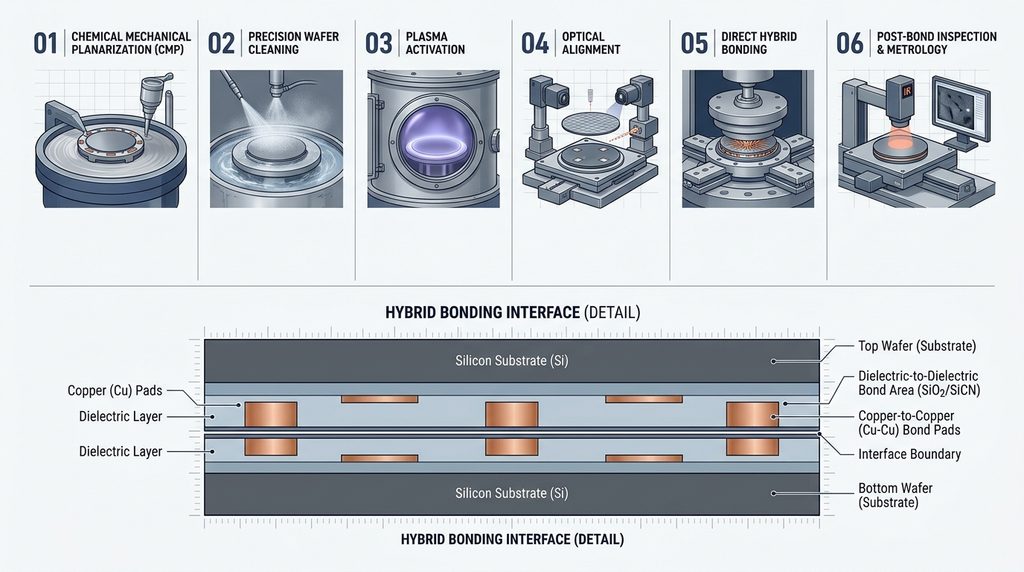
ハイブリッドボンディングを量産するには、接合装置の位置合わせ精度だけでなく、接合面の平坦度、清浄度、表面活性化後の待機時間、接合欠陥、熱処理後の信頼性、生産ライン全体の処理能力を管理する必要があります。
特に重要なのは、CMP、洗浄、位置合わせ、接合、検査を個別の工程として最適化するだけでは不十分という点です。
前工程で発生した微小な欠陥が接合不良につながり、接合時の位置ずれや熱処理による変形が最終的な歩留まりを左右します。
この記事では、ハイブリッドボンディングの基本原理を確認したうえで、量産工程で管理すべき7項目、代表的な設備メーカー、不良原因から必要設備を逆算する方法、製造業の営業・調達機会まで整理します。
▶先端半導体・先端実装5点セット 2027-2030の商品詳細を見る
ハイブリッドボンディングの量産はなぜ難しいのか
接合面の絶縁膜と金属を同時に接続する
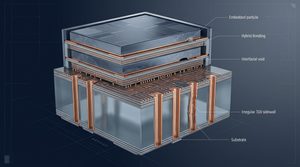
ハイブリッドボンディングとは、チップやウェハの表面に形成された絶縁膜同士の接合と、銅などの金属パッド同士の電気的接続を組み合わせる技術です。
代表的な構造では、絶縁膜としてSiO2やSiCNなどが使用され、内部にCuの接続パッドが形成されています。
従来のマイクロバンプ方式では、はんだなどの金属接続部を介してチップを積層します。
これに対してハイブリッドボンディングは、接合面そのものを直接接続するため、より微細な接続ピッチや高い接続密度を実現できる可能性があります。
用途には、イメージセンサー、3D NAND、ロジックの積層、チップレットなどがあります。
ただし、すべての先端半導体が同じ接合方式を採用するわけではありません。
製品構造、歩留まり、コスト、積層数などによって適切な接合方式は異なります。
試作成功と量産成功は同じではない
ハイブリッドボンディングの技術開発では、微細な接続ピッチや位置合わせ精度が注目されます。
例えば、ベルギーの研究機関imecとEV Groupは2026年5月、Cuパッドの接続ピッチ200nmのWafer-to-Wafer接合を実証しました。
300mmウェハ全面のダイにおいて、接合後のCuパッド位置ずれを40nm未満に抑えたと発表しています。
これは重要な研究成果です。
しかし、この結果だけで、同じ条件の製品を量産工場で安定的に製造できると判断することはできません。
研究段階では、特定の試験構造や限定された条件で性能を確認できます。
一方、商用量産では、継続的な稼働、長期間の品質安定性、装置間の再現性、保守対応、製造コストまで管理しなければなりません。
量産移行では、単発の接合成功率だけでなく、連続生産における良品率の安定性が重要です。
ハイブリッドボンディングの量産工程を整理する
この記事を読んだ方におすすめの市場調査レポート
代表的なWafer-to-Wafer方式では、接合面を形成したウェハをCMPで平坦化し、洗浄・表面処理を行った後、高精度に位置合わせして接合します。
その後、熱処理や検査、必要に応じた薄化などを実施します。
実際の工程構成や順序は、採用する接合方式、材料、製品構造によって変わります。
| 工程 | 主な目的 | 管理すべき内容 |
|---|---|---|
| 接合面形成 | Cuパッドと絶縁膜の形成 | パターン寸法、膜厚、パッド形状 |
| CMP | 接合面の平坦化 | 表面粗さ、Cuリセス、面内均一性 |
| 洗浄 | 異物・汚染物質の除去 | パーティクル、金属・有機汚染 |
| 表面活性化 | 接合しやすい表面状態の形成 | 処理条件、表面状態、待機時間 |
| 位置合わせ | 対向するパッドの位置を一致させる | オーバーレイ、歪み、装置補正 |
| 接合 | 絶縁膜界面の接合 | 接合均一性、ボイド、接合状態 |
| 熱処理 | 接合の強化と金属接続の形成 | 温度履歴、反り、接合品質 |
| 検査・評価 | 欠陥と電気的接続の確認 | ボイド、位置ずれ、抵抗、信頼性 |
ここで注目したいのは、各工程の測定結果が次の工程に影響することです。
CMP後の表面状態が適切でなければ、洗浄だけで問題を解決することはできません。
位置合わせ精度が高くても、接合面に異物があれば欠陥が残る可能性があります。
つまり、装置選定では単独の最高性能だけでなく、前後工程を組み合わせた性能確認が必要になります。
W2WとD2Wでは量産の課題が異なる
ハイブリッドボンディングには、ウェハ同士を接合するWafer-to-Wafer(W2W)方式と、個片化したダイをウェハへ接合するDie-to-Wafer(D2W)方式があります。
| 比較項目 | W2W | D2W |
|---|---|---|
| 接合対象 | ウェハ同士 | ダイとウェハ |
| 主な強み | 複数ダイを一括接合できる | 良品ダイを選別して接合できる |
| 主な制約 | ダイの配置とウェハ全体の歩留まり | 個別搬送・位置合わせの処理時間 |
| 重点管理 | ウェハ面内均一性、全体位置合わせ | ダイ清浄度、ピックアップ、配置精度 |
| 重要な設備 | CMP、洗浄、ウェハボンダ、計測 | 個片化、洗浄・活性化、精密ボンダ、計測 |
| 量産時の確認 | ウェハ単位の処理能力・良品率 | ダイ当たりの処理時間・良品率 |
W2Wは複数の接続を一括して形成できる反面、ウェハ上のダイ配置と不良分布が最終歩留まりに影響します。
D2WはKnown Good Die(事前検査によって良品と判定したダイ)を選択できます。
一方、個別ダイの搬送、位置合わせ、接合に時間を要する点が課題です。
なお、D2Wには個別配置方式だけでなく、複数ダイを一括転写・接合するCollective D2W方式もあります。
EV GroupはGEMINI FBを利用したCollective D2Wの量産向け構成を公表しています。
そのため、D2Wを一律に低生産性な方式と判断するのは適切ではありません。
量産歩留まりを左右する7つの管理項目
1.CMP後の表面平坦度とCuリセス
接合面の平坦度は、ハイブリッドボンディングにおける基本条件です。
CMPはChemical Mechanical Polishingの略で、化学的作用と機械的研磨によって表面を平坦化する工程を指します。
ここで重要なのが、Cuリセスです。
Cuリセスとは、銅パッド表面が周囲の絶縁膜表面よりわずかに低くなっている状態を指します。
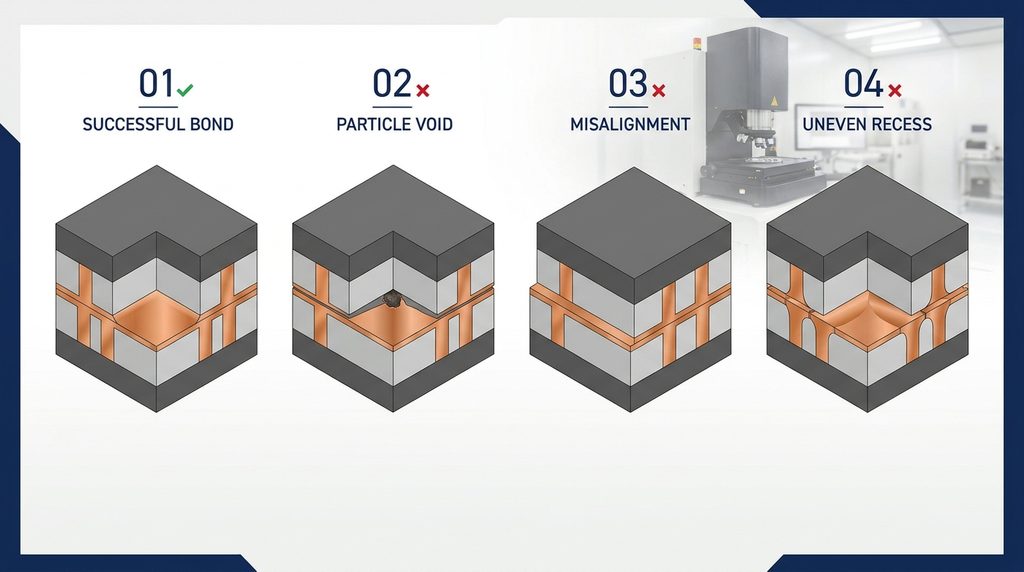
リセス量が適切でなければ、絶縁膜同士の接合や熱処理後のCu接続に影響する可能性があります。
imecは2024年のD2W技術実証で、Cuリセスを2.5nm未満に制御する表面形成を報告しました。
ただし、これは特定の実証プロセスにおける値であり、すべてのハイブリッドボンディング工程に共通する合格基準ではありません。
量産では、絶対値だけでなく、ウェハ中央・周辺、ダイごと、ロット間のばらつきも重要です。
営業・調達の視点では、CMP装置の選定に加え、研磨条件の安定化、表面計測、研磨関連部材の品質管理が検討対象になります。
2.パーティクルと表面汚染の管理
接合面に異物が残ると、表面同士が密着できず、局所的な接合不良やボイドが発生する場合があります。
ボイドとは、接合界面に残る空隙や未接合部分です。
量産で問題となるのは、洗浄直後に異物が少なくても、その後の搬送や位置合わせで再び汚染される可能性があることです。
確認したい項目には、洗浄後のパーティクル数、粒径分布、表面汚染、搬送中の再付着、接合直前の清浄度などがあります。
D2Wでは個片化工程も重要です。
ダイシングで発生した破片や異物が接合面に残れば、その後の洗浄・接合へ影響するためです。
imecは2024年のD2W技術実証で、表面清浄度を維持するためにプラズマダイシングを採用したと説明しています。
ただし、すべてのD2W工程でプラズマダイシングが必須という意味ではありません。
製品構造や工程条件によって適切な個片化方法は異なります。
設備メーカーや部品メーカーには、洗浄性能だけでなく、搬送・保持・乾燥を含む再汚染防止の提案余地があります。
3.表面活性化から接合までの待機時間
ハイブリッドボンディングでは、表面活性化後の状態を接合まで維持することも重要です。
表面活性化とは、プラズマ処理などによって接合に適した表面状態を形成する工程です。
処理後の表面は、時間経過や周囲の環境によって状態が変化する可能性があります。
そのため、量産工程では「どの装置で処理したか」だけでなく、「処理後にどれだけ待機したか」「どの環境で搬送・保管されたか」も管理対象になります。
Applied Materialsが2025年10月に発表したKinexは、D2Wハイブリッドボンディングに必要な工程を統合し、工程間待機時間の管理、清浄環境、インライン計測を重視したシステムです。
この製品の設計思想からも、接合装置単体の仕様だけではなく、工程間の時間管理が重要であることが読み取れます。
ただし、許容待機時間は表面材料、活性化方法、搬送環境などによって変わり、公開情報から一律の基準を設定することはできません。
設備を評価する場合は、処理完了時刻、接合開始時刻、工程間の保管環境を記録できるか確認する必要があります。
参考:Applied MaterialsのKinex発表資料
4.位置合わせ精度とウェハ・ダイの変形
ハイブリッドボンディングは接続ピッチが微細になるほど、位置合わせ精度への要求が厳しくなります。
オーバーレイとは、上下の接続パターンが設計された位置に対してどれだけずれているかを示す指標です。
ただし、ボンダが記録する位置合わせ精度と、接合後に実際に測定されるオーバーレイは同じではありません。
ウェハの反り、ダイの変形、熱処理、保持方法などによって接合後の位置関係が変わる場合があるためです。
そのため、設備評価では少なくとも次の違いを把握する必要があります。
| 測定対象 | 確認する内容 |
|---|---|
| 接合前アライメント | 装置がどの位置へ合わせたか |
| 接合後オーバーレイ | 実際の上下パターンの位置ずれ |
| 面内分布 | 中央と周辺でずれが異なるか |
| 再現性 | ロットや装置間で同じ性能が出るか |
| 時間変化 | 長時間稼働後に精度が変化するか |
EV GroupのEVG40 D2Wは、D2W接合後の位置合わせ精度を測定する装置です。
同社は全ダイのオーバーレイ測定に対応すると説明しています。
このような計測機能があれば、製造装置の位置合わせデータと接合後の実測値を比較し、補正に利用できます。
5.接合界面のボイドと欠陥分布
接合前の条件が適切でも、接合後にすべての界面が良好な状態になるとは限りません。
接合工程の品質を判断するには、ボイドの有無だけでなく、発生位置、面積、頻度、再現性を確認する必要があります。
例えば、特定のウェハ位置に繰り返し欠陥が発生する場合、表面平坦度、接合条件、ウェハ形状などを調査する必要があります。
一方、欠陥が特定ロットや特定装置で多発する場合には、洗浄条件、搬送、消耗部材、装置状態などが調査候補になります。
ただし、欠陥の分布だけで原因を一つに断定することはできません。
測定できる欠陥の種類や大きさも装置ごとに異なります。
光学検査、赤外線検査、表面形状計測、必要に応じた断面解析などを組み合わせて、原因を絞り込む必要があります。
量産設備の評価では、欠陥を検出できるかだけでなく、検出時間、誤検出、検査データの保存・解析機能まで確認したいところです。
6.熱処理後の接合品質と信頼性
代表的なハイブリッドボンディングでは、表面を接触させた後、熱処理によって接合を強化します。
Cu接続の形成や接合界面の強化には、材料や構造に適した熱処理条件が必要です。
ただし、熱処理は接合品質を高めるだけの工程ではありません。
材料の熱膨張差や残留応力によって、ウェハの反りや局所的な応力が発生する可能性があります。
そのため量産では、接合直後に問題がないことと、熱処理後や信頼性評価後にも良好な状態を維持できることを分けて確認します。
重要な評価対象は、接合強度、電気抵抗、熱処理前後の欠陥変化、反り、製品用途に応じた信頼性試験です。
試験条件については、顧客の製品仕様と信頼性要求に基づいて決定する必要があります。
接合時点で合格した製品が、最終検査でも合格するとは限らない点が重要です。
7.スループット・歩留まり・装置稼働率
量産では、技術的な接合成功と、生産事業として成立することを分けて考える必要があります。
仮に接合品質が良好でも、装置の処理速度が遅かったり、頻繁に停止したりすれば、必要生産数量を確保できません。
逆に処理能力が高くても、良品率が低ければ実際の出荷能力は小さくなります。
このため、量産能力は次のように整理できます。
月間良品生産量
=
実効処理能力 × 実稼働時間 × 最終良品率
ここでいう実効処理能力には、投入・搬送・処理・排出・測定などの制約を反映させます。
実稼働時間には、計画停止や故障などによる停止の影響を考慮します。
最終良品率は、対象となる工程を通過して最終的に合格する比率です。
注意したいのは、W2WとD2Wでは処理能力の単位が異なることです。
ウェハ毎時処理枚数と、ダイ毎時処理個数をそのまま比較してはいけません。
D2Wでは、ウェハ1枚当たりの搭載ダイ数や使用する良品ダイの割合も関係します。
したがって設備選定では、装置カタログの最大処理能力ではなく、対象製品を実際に製造した場合の良品生産量で比較する必要があります。
接合不良から必要な設備・計測技術を逆算する
ハイブリッドボンディングの設備需要を考える場合、装置の種類から出発するだけでは営業機会を十分に把握できません。
量産現場で発生する不良や品質変動から、必要な測定機能を逆算する方法があります。
| 発生する現象 | 調査する原因候補 | 必要な設備・技術 | 営業上の提案領域 |
|---|---|---|---|
| 接合界面のボイド | パーティクル、表面形状、接合条件 | 表面検査、洗浄、界面検査 | 洗浄部材、フィルター、検査技術 |
| Cu接続不良 | リセス、位置ずれ、熱処理条件 | 表面形状計測、オーバーレイ計測 | 計測機器、CMP関連部材 |
| 位置ずれ | 装置補正、保持、反り | 高精度計測、位置補正 | ステージ、光学部品、解析 |
| ロット間の品質変動 | 装置状態、工程間時間、材料変動 | 工程監視、履歴管理 | センサー、データ収集、制御 |
| ダイ接合不良 | 個片化異物、搬送、搭載条件 | ダイ検査、洗浄、位置合わせ | 搬送部材、保持部品、検査 |
| 熱処理後の変形 | 温度履歴、材料応力 | 温度管理、形状計測 | 温調機構、計測、解析 |
| 処理能力不足 | 搬送待ち、検査待ち、停止時間 | 自動搬送、設備監視、工程分析 | FA、保守、データ連携 |
上表は不良原因と技術的な対応関係を整理した分析です。
特定装置や部材を導入すれば必ず欠陥が解消するという意味ではありません。
重要なのは、顧客が抱えている品質課題を把握し、自社技術で何を測定・改善できるかを明確にすることです。
特に検査装置メーカーや計測部品メーカーには、欠陥を検出する機能だけでなく、製造工程に測定結果を戻す機能が求められる可能性があります。
ハイブリッドボンディング関連の主要設備メーカー
2026年11月時点で確認できる公式情報をもとに、今回の量産管理と関係が深い企業を整理します。
EV Group:接合とオーバーレイ計測
EV Groupは、ウェハ接合やD2W向けの表面準備、接合、計測技術を提供しています。
関連製品には、GEMINI FB、EVG320 D2W、EVG40 D2Wなどがあります。
GEMINI FBはW2WやCollective D2Wに対応する接合プラットフォームとして展開されています。
EVG40 D2Wは、接合後のダイ位置合わせ精度を測定する装置です。
量産においては、接合装置だけでなく、接合後の状態を測定して工程条件へフィードバックすることが重要になります。
公式サイト:EV Group
Applied Materials・Besi:工程統合型D2W
Applied MaterialsはBesiと共同開発したKinexを2025年10月に発表しました。
同社は、KinexについてD2Wハイブリッドボンディングに必要な工程の統合、清浄環境の管理、工程間待機時間の制御、インライン計測、ダイ単位の履歴管理を特徴として挙げています。
量産面で重要なのは、単に複数の装置を一つにまとめたことではありません。
接合前後の待機や搬送、計測の結果を一体的に管理し、品質変動を抑える設計思想です。
装置メーカーの営業では、位置合わせ精度に加え、工程統合によって顧客が得られる品質・生産性の改善効果を説明する必要があります。
SCREEN:洗浄・表面処理技術
SCREENセミコンダクターソリューションズは、枚葉式洗浄装置SUシリーズなどを展開しています。
代表的なSU-3400は、高い処理能力と洗浄性能の両立を目的とした枚葉式洗浄装置です。
なお、同装置の公表最大処理能力を、ハイブリッドボンディング専用レシピでの能力と見なすことはできません。
2026年5月には、Applied MaterialsのEPIC Centerにイノベーションパートナーとして参画し、洗浄・表面処理技術を含む先端半導体プロセスの開発を進めることが公表されています。
また、SCREENは2025年10月、ニコンからウェハ接合関連の研究開発事業を取得したと発表しました。
ただし、これらの発表だけで個別顧客のハイブリッドボンディング量産ラインへの採用状況を断定することはできません。
公式資料:SCREENの2026年5月発表
Camtek:先端パッケージ向け検査・計測
Camtekは、Chiplet、HBM、Hybrid Bondingなどを対象とした検査・計測システムHawkを展開しています。
同社の製品情報では、微細欠陥検出、赤外線光学系、位置合わせ計測などの能力が示されています。
こうした検査技術は、接合前後の欠陥やパターン状態を確認する用途で重要になります。
ただし、製品カタログに記載された感度や処理能力は、それぞれ指定された測定条件での数値です。
すべての測定対象で同じ感度・処理速度を保証するものではありません。
公式製品情報:Camtek Hawk
KLA:先端パッケージの工程検査・管理
KLAは、先端ウェハレベルパッケージング向けに検査・計測製品を展開しています。
CIRCL-APは、ウェハ表面、裏面、エッジなどの検査・計測を組み合わせたプラットフォームです。
公式情報では、ハイブリッドボンディングを含む先端パッケージ工程への対応が説明されています。
量産では接合界面だけでなく、表面、裏面、外周部など複数の場所を管理する必要があります。
このため、異なる検査結果を組み合わせて不良の発生工程を特定する考え方が重要になります。
公式製品情報:KLAの先端パッケージ検査・計測
主要企業比較から見えること
| 企業 | 公式情報で確認できる主な関連領域 | 量産管理上の着眼点 |
|---|---|---|
| EV Group | W2W・D2W接合、表面準備、オーバーレイ計測 | 接合精度と補正 |
| Applied Materials・Besi | 統合型D2W接合 | 工程間時間、清浄度、履歴管理 |
| SCREEN | ウェハ洗浄、表面処理関連技術 | 異物除去、工程安定性 |
| Camtek | 先端パッケージ検査・計測 | 微細欠陥の検出 |
| KLA | ウェハ検査・計測、工程管理 | 表面・裏面・エッジの状態把握 |
この表は、各社の公式情報から確認できる製品・技術の位置づけを示したものです。
市場シェアや個別工場への採用関係を示したものではありません。
▶先端半導体・先端実装5点セット 2027-2030の商品詳細を見る
量産が進むと、どの設備・部品に商機が生まれるのか
既存の関連市場記事では、CMP、洗浄、接合、検査などを工程別に分解しています。
本記事ではさらに、量産時の管理課題から需要を整理します。
| 量産課題 | 設備・部品・サービスの需要候補 | 主な提案先候補 |
|---|---|---|
| 表面平坦度の維持 | CMP関連部材、表面計測、保守 | CMP装置メーカー、生産技術部門 |
| パーティクル低減 | 高純度流体部品、フィルター、洗浄部材 | 洗浄装置メーカー、材料・保全部門 |
| 工程間の再汚染防止 | 搬送・保持機構、環境監視 | 接合装置メーカー、FA部門 |
| 位置合わせ精度の維持 | 精密ステージ、光学部品、計測 | ボンダメーカー、計測装置メーカー |
| 接合欠陥の検出 | 光学・IR検査、画像解析 | 検査装置メーカー、品質管理部門 |
| 温度・変形の管理 | 温調部品、形状計測、解析 | 装置メーカー、生産技術部門 |
| 生産能力の安定化 | 自動搬送、稼働監視、予防保全 | 製造部門、FA・保守部門 |
これらは技術要件から整理した営業候補であり、特定企業での採用や受注を意味しません。
最初に営業すべき相手は完成品メーカーとは限らない
半導体メーカーが最終顧客であっても、装置の内部部品や機構を決めるのは装置メーカー側である場合があります。
例えば精密ステージ部品を販売する場合、半導体メーカーへ直接提案する方法に加え、ボンダメーカーや装置の精密機構を設計する企業を調査する方法があります。
一方、洗浄薬液や工程材料は、半導体製造企業のプロセス技術・材料評価部門が仕様や採用を判断する場合があります。
企業名だけで営業先を選ぶのではなく、実際に仕様を決める部門と購入する部門を分けて考える必要があります。
営業を開始する時期も重要
量産開始のニュースが出てから営業を始めても、装置の主要部品や工程材料の選定がすでに完了している可能性があります。
反対に、研究初期の案件では要求仕様が確定しておらず、大量販売にはつながらない場合があります。
営業の進め方は、案件段階によって変える必要があります。
| 案件段階 | 顧客の主な課題 | 提案しやすい内容 |
|---|---|---|
| 研究開発 | 接合原理や材料の評価 | 試作用部材、計測、解析 |
| プロセス開発 | 品質ばらつきの改善 | 洗浄、精密機構、工程評価 |
| パイロットライン | 連続処理の再現性 | 検査、自動化、監視 |
| 量産準備 | 能力・品質・保守体制 | 設備構成、交換部材、供給体制 |
| 量産稼働 | 安定生産と停止時間の低減 | 消耗品、予防保全、校正 |
| 能力増強 | ボトルネック解消 | 増設設備、改造、搬送改善 |
この区分を使えば、市場成長率が分からなくても、顧客が現在何を必要としているかを調べやすくなります。
量産ラインへの採用前に何を確認すべきか
製造業の技術・調達・営業担当者が、候補設備や周辺部品を評価する際の確認項目を整理します。
| 確認項目 | 主な質問 |
|---|---|
| 対象方式 | W2W、個別D2W、Collective D2Wのどれか |
| 対象製品 | CIS、NAND、ロジック、チップレットなど何を製造するか |
| 接続構造 | 接続ピッチ、パッド形状、絶縁膜材料は何か |
| 表面仕様 | 粗さ、Cuリセス、面内均一性の要求は何か |
| 清浄度 | 接合直前にどの異物・汚染を管理するか |
| 工程間時間 | 活性化後から接合までの許容条件は何か |
| 位置合わせ | 接合前と接合後でどの精度を要求するか |
| 欠陥検査 | どの欠陥を、どの工程で検出するか |
| 電気的品質 | 接続抵抗や導通の合否をどう判定するか |
| 生産能力 | 良品ベースで何枚・何個を製造するか |
| 再現性 | 装置間・ロット間・長時間運転で性能が安定するか |
| 保守 | 校正、交換、故障復旧をどう実施するか |
| 供給体制 | 認定材料・部品を安定供給できるか |
| データ管理 | 製品・工程・測定データをひも付けられるか |
特に、接合ピッチや装置の最高精度だけで機種を選定しないことが重要です。
対象製品の量産条件において、必要な品質を安定して維持できるかを確認する必要があります。
設備台数はどの工程の能力から決めるのか
ライン全体の処理能力は、最も能力が不足する工程に制約されます。
例えばボンダの能力が高くても、洗浄や検査に時間がかかれば、ボンダの能力を十分に活用できません。
逆に検査能力が高くても、接合工程が停止すれば生産量は増えません。
設備能力の評価では、工程別に以下を比較します。
処理能力。
必要な測定回数。
段取り替え時間。
装置停止時間。
再処理の可否。
工程別の良品率。
さらに、工程間の待機時間や保管条件が厳しい場合、単純に装置を増設するだけでは解決できない可能性があります。
量産ラインの設計では、設備能力と工程管理を一体で考える必要があります。
▶先端半導体・先端実装5点セット 2027-2030の商品詳細を見る
2027〜2030年に向けて何を追跡すべきか
今後の市場機会を把握するには、ハイブリッドボンディングの技術実証がどの段階まで進んだかを継続して確認する必要があります。
特に注目したいのは、次の指標です。
- 接続ピッチの微細化が、試験構造から実製品へ移行しているか。
- 装置メーカーが量産向けの処理能力や管理機能を拡充しているか。
- 接合前後の検査・計測が量産ラインに組み込まれているか。
- 工程間の待機時間と清浄度を管理する統合設備が増えているか。
- ウェハやダイの良品率を改善する新しい工程が発表されているか。
- 半導体メーカーが、評価・認定から実際の量産へ移行したことを明示しているか。
2026年までの公開情報では、微細ピッチ接合技術の進歩と、接合・洗浄・計測の統合に向けた開発が確認できます。
ただし、今後の採用時期は製品分野や顧客ごとに異なります。
特にHBMについては、各メーカーが採用する積層方式や世代によって設備需要の発生時期が変わります。
研究成果が公表された時点と、実際の量産装置が発注される時点を同じものとして扱うべきではありません。
製造業の営業担当者にとっては、接合技術のニュースだけでなく、製品認定、量産体制、設備能力増強、検査工程の追加といった情報が重要な判断材料になります。
FAQ|ハイブリッドボンディングの量産でよくある質問
Q1.ハイブリッドボンディングは接合装置だけで量産できますか?
できません。
接合面の形成、CMP、洗浄、表面処理、位置合わせ、接合、検査などを組み合わせた工程が必要です。
さらに量産では、それぞれの工程を継続的に安定させる管理が求められます。
Q2.CMP後のCuリセスは何nmにすればよいのですか?
すべての製品に共通する数値はありません。
imecが2024年に公表した特定のD2W実証では2.5nm未満に制御していますが、実際の許容範囲はパッド構造、絶縁膜、接合条件などに依存します。
顧客の工程仕様を確認する必要があります。
Q3.洗浄装置の性能は何で比較しますか?
異物・汚染の除去能力だけでなく、接合面への影響、再汚染の抑制、処理能力、安定性などを比較します。
一般的な洗浄装置の最大処理枚数を、そのままハイブリッドボンディング専用工程の能力と見なさないことが重要です。
Q4.接合精度が高ければ歩留まりも高くなりますか?
必ずしもそうではありません。
位置合わせ精度が高くても、表面の異物、リセス、ボイド、熱処理後の変形などによって接合不良が発生する場合があります。
複数の管理指標を組み合わせて評価する必要があります。
Q5.W2WとD2Wでは、どちらが量産に向いていますか?
製品構造によって異なります。
W2Wは一括接合の生産性に強みがありますが、ウェハ内の不良ダイの影響を受けます。
D2Wは良品ダイの選別に強みがある一方、搬送や接合速度の管理が重要になります。
Q6.検査装置は接合前と接合後のどちらに必要ですか?
両方が重要です。
接合前は表面状態や異物を確認し、接合後は位置ずれやボイド、接続状態などを評価します。
検査方法によって検出できる欠陥が異なるため、必要に応じて複数の測定手段を組み合わせます。
Q7.中小の部品メーカーにも参入機会はありますか?
技術的な参入可能性はあります。
高純度流体部品、精密保持部品、光学部品、検査関連部品、温調部品、校正・保守などが候補です。
ただし、実際の採用には品質評価、長期供給体制、装置との適合確認などが必要になります。
Q8.量産が始まったことを公開情報からどう判断しますか?
量産開始の公式発表、製品への採用、量産能力、設備増強、出荷などの公表情報を組み合わせて判断します。
研究実証、顧客評価、量産準備、商用量産は異なる段階です。
公表されていない設備発注や取引関係は推測で確定扱いしないことが重要です。
▶先端半導体・先端実装5点セット 2027-2030の商品詳細を見る
まとめ|量産の判断には工程全体の管理が必要
ハイブリッドボンディングの量産を考えるうえで、押さえておきたいのは次の5点です。
- 接合装置の精度だけでなく、接合前の表面状態が重要になる。
- CMP、洗浄、活性化、位置合わせ、接合、検査は相互に影響する。
- 量産評価では、単発の接合成功と継続的な良品生産を分ける。
- 装置導入時には、最高性能だけでなく実効処理能力と測定結果のフィードバック機能を確認する。
- 製造業の営業機会は、完成装置だけでなく、品質管理に必要な部品・材料・計測・保守にも存在する。
自社がこの市場へ参入する場合、最初に確認したいのは「ハイブリッドボンディング市場が何億円になるか」ではありません。
自社の技術がどの量産課題を解決できるのか。
その課題を管理している企業や部門はどこか。
現在は研究・評価・量産準備・量産稼働のどの段階なのか。
この3点を調べることで、より具体的な営業先や設備提案の検討につなげられます。
関連調査資料|ハイブリッドボンディングの企業・設備・営業先を調べたい方へ
製造業サプライチェーン研究所では、ハイブリッドボンディングの市場・技術・工程・企業・営業先を整理した法人向け調査資料を提供しています。
ハイブリッドボンディング市場白書 2027-2030
価格:49,800円(税込)
PDF117ページに加え、企業一覧・営業接点を整理したExcelを収録しています。
CMP、洗浄、接合、検査といった工程だけでなく、関連する材料・設備、企業、営業先候補、量産性や採算の検討に必要な情報をまとめています。
技術概要を理解した後に、実際の市場調査や営業先の絞り込みを進めたい企業向けです。
ハイブリッドボンディング市場白書 2027-2030の商品詳細を見る
先端半導体・先端実装5点セット 2027-2030
価格:209,160円(税込)
ハイブリッドボンディングに加え、ガラスコア基板・TGV、シリコンフォトニクス実装設備、CPO向け高精度位置合わせ、AIデータセンターの光接続まで扱う5資料のセットです。
半導体の接合技術だけでなく、先端パッケージや光通信まで横断して、企業・設備・材料の市場機会を調査したい場合に適しています。
▶先端半導体・先端実装5点セット 2027-2030の商品詳細を見る
いずれもダウンロード商品です。
法人向けの見積書が必要な場合は、製造業サプライチェーン研究所の見積書発行ページも利用できます。

コメント