
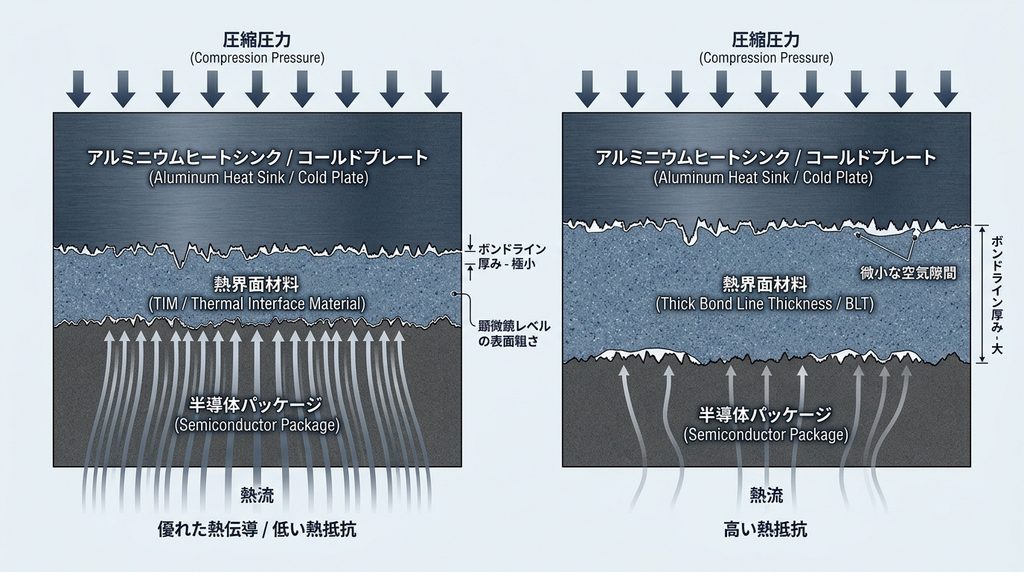
放熱材料を選ぶとき、最初に比較されやすいのが「熱伝導率○W/mK」という数字です。
しかし、実際の電子機器で重要なのは材料単体の熱伝導率ではなく、発熱部品からヒートシンクやコールドプレートまで、必要な熱をどれだけ小さな熱抵抗で移動できるかです。
そのためTIM、放熱シート、サーマルパッド、ギャップフィラー、グリスなどを選定する場合は、熱伝導率だけでなく、実装厚み、接触圧、硬度、圧縮性、絶縁性、使用温度、温度サイクル、ポンプアウト、加工・量産方法まで確認する必要があります。
この記事では、技術営業、調達、設計担当者がメーカー比較やRFQ、サンプル評価で確認したい項目を実務向けに整理します。
放熱材料は熱伝導率だけで選ばない
放熱材料の選定で最も注意したいのは、
「熱伝導率が一番高い材料が一番よく冷える」
とは限らないことです。
TIMの役割は、発熱部品とヒートシンクなどの間に存在する微細な凹凸や空気層を埋め、界面の熱抵抗を下げることです。
そのため実際の性能には、
材料自体の熱伝導率。
TIMの厚み。
接触面積。
相手材への密着。
接触圧。
表面粗さ。
圧縮量。
ボイド。
などが影響します。
ASTM D5470でも、測定される熱インピーダンスには試験条件が関係し、標準試験条件を実際の用途へそのまま適用できない場合があるとされています。
つまりメーカー比較では、
「何W/mKか」
だけではなく、
「どの試験方法で、どの厚み、荷重、温度条件で測定した数字なのか」
まで確認する必要があります。
最初に確認するのは材料ではなく使用条件
この記事を読んだ方におすすめの市場調査レポート
放熱材料を探す前に、まず実装条件を決めます。
例えば、
CPUとヒートシンクの数十µm程度の界面を埋めたいのか。
基板上の複数部品と筐体の1~3mm程度の段差を吸収したいのか。
パワー半導体と金属製ヒートシンクの間で電気絶縁も必要なのか。
では、選ぶ材料が変わります。
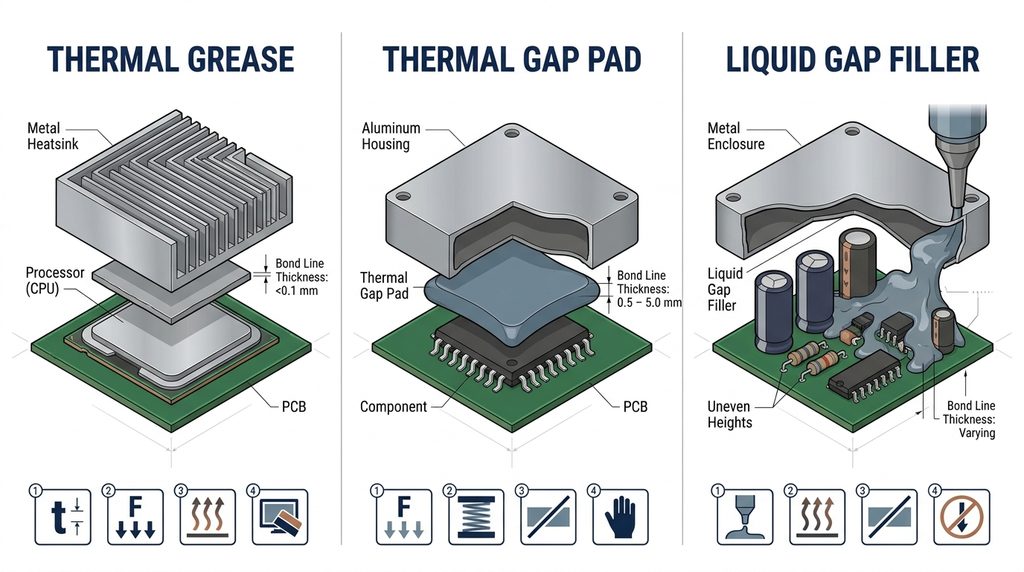
Parker ChomericsもTIMを、グリース、ギャップフィラー、相変化材料、熱伝導テープ、絶縁パッドなど複数の方式に分類しています。
Henkelも、厚いギャップではGAP PAD、複雑な形状や量産塗布では液状材料、薄いボンドラインではSIL PADなど、形状・工程によって適した材料が変わると説明しています。
したがって最初に確認すべきなのは、
「何W/mKの商品が欲しいか」
ではありません。
「どの隙間を、どの圧力で、どの温度環境において、どの程度の熱抵抗でつなぎたいか」
です。
放熱材料の選定項目16項目
実務では、少なくとも次の項目を確認すると比較しやすくなります。
| 選定項目 | 確認する内容 | 実務上の意味 |
|---|---|---|
| 熱伝導率 | W/mK、測定方法 | 材料内部の熱の伝えやすさ |
| 熱抵抗・熱インピーダンス | K/W、℃・cm²/Wなど | 実際の熱経路への影響 |
| 初期厚み | mm、µm | ギャップへの適合 |
| 実装後厚み | 圧縮後のBLT | 実際の熱抵抗に直結 |
| 硬度 | Shore 00、Shore Aなど | 密着性、部品への応力 |
| 圧縮率 | 荷重に対する変形量 | 段差吸収と接触面積 |
| 接触圧 | kPa、MPa、PSI | 熱抵抗と機械負荷 |
| 絶縁破壊電圧 | kV、kV/mm | 電気絶縁の限界 |
| 耐電圧 | 使用上保証される電圧 | 実使用時の絶縁設計 |
| 体積抵抗率 | Ω・cmなど | 電気絶縁性 |
| 使用温度範囲 | 最低・最高温度 | 用途環境との適合 |
| 温度サイクル | 温度範囲・回数 | 熱膨張差への耐久性 |
| ポンプアウト・オイルブリード | 経時移動、離油 | 長期熱性能 |
| 湿熱・アウトガス | 高温高湿、揮発分 | 車載・光学・高信頼用途 |
| 加工・実装性 | カット、塗布、硬化 | 量産コストと歩留まり |
| リワーク・保存性 | 剥離、保管寿命 | 保守・在庫・工程管理 |
これらをすべて同じ重要度で評価する必要はありません。
用途ごとに、
採用できなければ失格となる「必須条件」。
候補同士を比較する「比較条件」。
に分けると判断しやすくなります。
熱伝導率と熱抵抗は分けて考える
熱伝導率kは、材料そのものが熱を伝える能力を示す代表的な物性です。
一方、単純化した平板材料の熱抵抗Rは、
R = t ÷(k × A)
で表せます。
tは厚み。
kは熱伝導率。
Aは熱が通過する面積です。
この式だけでも、
熱伝導率が高いほど有利。
厚いほど不利。
面積が大きいほど有利。
という関係が分かります。
ただし実機では、この材料内部の熱抵抗に界面の接触熱抵抗などが加わります。
熱伝導率が2倍でも熱抵抗が低いとは限らない
単純な例を考えます。
伝熱面積を10cm²とします。
材料A。
熱伝導率3W/mK。
厚み0.2mm。
材料部分だけの熱抵抗は約0.067K/Wです。
材料B。
熱伝導率6W/mK。
厚み1.0mm。
材料部分だけの熱抵抗は約0.167K/Wです。
材料Bは熱伝導率が2倍ですが、厚みが5倍あるため、この条件では材料内部の熱抵抗は材料Aより大きくなります。
ただし実際に1mmの隙間が存在する用途へ0.2mmの材料Aを使うことはできません。
ここがTIM選定の難しいところです。
単純なW/mK競争ではなく、
必要なギャップを確実に埋めた状態で、熱抵抗がどこまで下がるか
を見る必要があります。
Nordsonの選定ガイドでも、薄いボンドラインでは熱抵抗の影響が大きく、厚いボンドラインでは熱伝導率の重要性が高まると整理されています。
厚み・硬度・圧縮性・接触圧をセットで見る
放熱シートやギャップパッドでは、熱性能と機械特性を分離して考えることができません。
柔らかい材料は表面の凹凸へ追従しやすく、実接触面積を増やしやすくなります。
一方で柔らかすぎれば、組立時に大きく変形したり、横方向へ押し出されたりする可能性があります。
硬い材料では形状を維持しやすい反面、部品や基板へ大きな荷重が加わる可能性があります。
デンカのBFG-C技術資料では、荷重が増えるにつれてASTM D5470による熱抵抗が低下する傾向が公開されています。
つまり同じ材料でも、
荷重条件が違えば熱抵抗も違う
ということです。
メーカーへ問い合わせる場合は、
初期厚み。
想定ギャップ。
組立後厚み。
圧縮率。
必要荷重。
最大許容荷重。
をセットで確認した方がよいでしょう。
硬度の単位にも注意する
データシートでは、
Shore 00。
Shore A。
など異なる硬度スケールが使われます。
例えば3Mの5590HではShore 00が用いられていますが、デンカBFG-CではDurometer Aが記載されています。
したがって数字だけを横並びにして、
「70と85だから85の方が硬い」
と単純比較してはいけません。
硬度スケールと測定条件まで確認します。
絶縁用途では耐電圧だけを見ない
パワー半導体、インバータ、電源などでは、
熱を伝える
だけではなく、
金属製ヒートシンクと電気的に絶縁する
役割をTIMが持つ場合があります。
この用途では、
絶縁破壊電圧。
耐電圧。
体積抵抗率。
厚み。
誘電率。
などを確認します。
デンカの放熱シートBFG-Cでは、熱伝導率だけでなく、JEM 1021による耐電圧と、JIS C2110・ASTM D149による絶縁破壊電圧が別々に公開されています。
3M 5590Hも、熱伝導率に加えて体積抵抗率と絶縁破壊電圧を公開しています。
ここで重要なのは、
絶縁破壊電圧
と
通常運用で要求する耐電圧
を混同しないことです。
また絶縁性能は厚みに依存します。
そのため、
「10kVあります」
という数字だけを見るのではなく、
何mm厚での測定値なのか
を必ず確認します。
長期信頼性では初期性能より性能維持を見る
TIMは初期性能だけで選ぶと、長期間使用した後に性能が変わる可能性があります。
特に確認したいのは、
温度サイクル。
高温放置。
高温高湿。
ポンプアウト。
オイルブリード。
硬化・乾燥。
アウトガス。
接着力変化。
絶縁性能変化。
です。
ポンプアウト
グリス系TIMでは温度変化や材料の熱膨張差によって、材料が徐々に接触面から移動するpump-outが問題になる場合があります。
AMDもTIM選定ガイドで、長期間の安定性を重要項目として挙げ、低品質なコンパウンドでは硬化や漏れ出し、pump-outによって性能低下につながる可能性を説明しています。
信越化学工業もCLGシリーズについてpump-out resistanceを特徴としており、-40℃と125℃を繰り返す1000サイクルの評価例を公開しています。
グリスを比較するときは、
初期熱抵抗
だけでなく、
温度サイクル後の熱抵抗
を確認した方が実使用条件に近づきます。
オイルブリード・揮発
シリコーン材料では用途によって低分子シロキサンやオイルブリードが問題になる場合があります。
3Mのアクリル系5590Hでは、シリコーンを意図的に添加していないことを特徴として挙げています。
Momentiveも放熱グリースについて離油度を公開しています。
光学部品、センサー、リレー、コネクタなど周辺部品への影響が問題になる用途では、単純な熱性能以外の材料特性も確認します。
材料方式によって確認項目が変わる
TIMには複数の方式があります。
| TIM | 特に確認したい項目 |
|---|---|
| サーマルグリス | BLT、粘度、塗布量、pump-out、オイルブリード |
| 放熱シート・パッド | 厚み、硬度、圧縮率、接触圧、耐電圧 |
| 液状ギャップフィラー | 粘度、混合比、吐出性、硬化条件、硬度 |
| 相変化材料 | 相変化温度、BLT、繰返し安定性 |
| 熱伝導接着剤 | 接着強度、硬化条件、リワーク性 |
| 熱伝導テープ | 接着力、厚み、界面熱抵抗 |
| 絶縁パッド | 絶縁破壊電圧、耐電圧、熱抵抗 |
液状ギャップフィラーでは、材料そのものだけでなく量産設備も重要です。
例えばDowのDOWSIL TC-4530 CV Gap Fillerは2液型で、混合比や硬化条件、硬度などを公開しています。
つまり材料変更によって、
ディスペンサー。
2液混合装置。
塗布パターン。
硬化炉。
検査方法。
まで変わる可能性があります。
調達価格だけではなく、工程コストまで含めて評価する必要があります。
メーカー比較では試験方法をそろえる
TIMの比較で見落としやすいのが測定方法です。
例えば公式資料を見ると、3M 5590HはASTM D5470で熱伝導率を示しています。
一方、デンカBFG-Cでは熱伝導率に独自測定法、熱抵抗にASTM D5470など、複数の試験方法が記載されています。
したがって比較表には、
熱伝導率。
熱抵抗。
厚み。
荷重。
測定温度。
試験方法。
まで入力した方が安全です。
単純にメーカーAが8W/mK、メーカーBが5W/mKだからAが優れている、と結論付けることはできません。
データシート比較表には「試験方法」の列を作る
例えば次のように整理します。
| メーカー | 製品 | 熱伝導率 | 熱抵抗 | 厚み | 荷重 | 試験方法 |
|---|---|---|---|---|---|---|
| A | 製品A | 記入 | 記入 | 記入 | 記入 | 記入 |
| B | 製品B | 記入 | 記入 | 記入 | 記入 | 記入 |
| C | 製品C | 記入 | 記入 | 記入 | 記入 | 記入 |
値が公開されていない場合は空欄にするのではなく、
「メーカー確認」
と入れておくとRFQへつなげやすくなります。
サンプル評価は実際の組立条件で行う
候補を2~3種類まで絞ったら、最後は実機に近い条件で評価します。
おすすめなのは、
材料単体評価
↓
実装評価
↓
環境試験
↓
再測定
の順です。
1. 材料単体
厚み。
外観。
硬度。
寸法。
粘着性。
絶縁性能。
などを確認します。
2. 実装状態
実際の締結構造、荷重、部品公差を再現します。
確認するのは、
組立後厚み。
部品への荷重。
熱源温度。
ヒートシンク温度。
TIM前後の温度差。
などです。
3. 環境試験
用途に応じ、
高温。
低温。
温度サイクル。
高温高湿。
振動。
長時間通電。
などを行います。
4. 再測定
試験後に、
熱抵抗。
厚み。
硬度。
外観。
材料移動。
剥離。
絶縁性能。
などを確認します。
重要なのは、
「最初によく冷えたか」
ではありません。
「要求寿命後も必要な性能を維持できるか」
です。
技術営業・調達で使えるRFQ項目
放熱材料メーカーへ見積・サンプルを依頼するときは、次の情報を整理すると提案を受けやすくなります。
使用条件
発熱部品。
発熱量。
発熱部品の最高許容温度。
冷却側温度。
接触面積。
ギャップ
最小ギャップ。
最大ギャップ。
公差。
平面度。
機械条件
固定方法。
接触圧。
最大許容荷重。
振動条件。
熱条件
目標熱抵抗。
必要熱伝導率。
使用温度範囲。
電気条件
絶縁要否。
使用電圧。
要求耐電圧。
必要体積抵抗率。
信頼性
要求寿命。
温度サイクル。
高温高湿。
振動。
pump-out許容。
アウトガス条件。
生産条件
試作数量。
年間数量。
材料サイズ。
打ち抜きの有無。
自動貼付の有無。
ディスペンスの有無。
硬化工程の有無。
品質・調達
RoHS。
REACH。
UL。
変更管理。
保存条件。
使用期限。
供給拠点。
BCP。
これらを整理すれば、
「高熱伝導の材料を探しています」
という問い合わせから、
「この実装条件で要求熱抵抗を満たせる材料を提案してください」
という技術的なRFQへ変えられます。
放熱材料選定を3段階で考える
実務では選定条件を3段階に分けると整理しやすくなります。
第1段階 使用できるか
隙間。
厚み。
温度。
絶縁。
固定方法。
などを確認します。
ここを満たさない材料は候補から外します。
第2段階 要求性能を満たすか
熱抵抗。
部品温度。
接触圧。
絶縁性能。
などを実装状態で評価します。
第3段階 量産後も使えるか
温度サイクル。
pump-out。
加工性。
自動化。
歩留まり。
価格。
供給安定性。
などを評価します。
この順番にすれば、
カタログ上最も高性能な材料
ではなく、
自社製品に最も適した材料
を選びやすくなります。
FAQ
熱伝導率が最も高いTIMを選べばよいですか?
いいえ。
熱伝導率だけでは実装時の熱性能は決まりません。
厚み、接触圧、界面熱抵抗、密着性、ボイドなども確認する必要があります。
熱伝導率と熱抵抗ではどちらが重要ですか?
最終的な熱設計では熱抵抗が重要です。
ただしギャップが大きい用途では材料自体の熱伝導率の影響も大きくなるため、両方を確認します。
放熱シートは薄い方がよいですか?
熱抵抗だけを考えれば薄い方が有利になる傾向があります。
ただし必要なギャップ、部品公差、絶縁要求を満たせない厚みでは使用できません。
柔らかいTIMの方が放熱性能は高いですか?
必ずしもそうではありません。
柔らかい材料は表面へ追従しやすい一方、圧縮量や機械的安定性とのバランスが必要です。
絶縁破壊電圧が高ければ安全ですか?
絶縁破壊電圧だけで判断しない方がよいでしょう。
使用電圧、厚み、要求耐電圧、絶縁距離、周辺構造まで含めた設計が必要です。
TIMの長期信頼性では何を確認しますか?
温度サイクル、高温高湿、硬度変化、熱抵抗変化、pump-out、オイルブリード、剥離などを用途に応じて確認します。
メーカーの熱伝導率はそのまま比較できますか?
試験方法が異なる場合は注意が必要です。
測定規格、厚み、温度、荷重などの条件を確認してから比較してください。
まとめ
放熱材料を選ぶときに覚えておきたいポイントは5つです。
- 熱伝導率だけで決めない。
- 実装後の厚みと熱抵抗を見る。
- 硬度・圧縮性・接触圧をセットで評価する。
- 絶縁性能と長期信頼性を用途条件に合わせて確認する。
- 最終判断は実際の組立条件に近いサンプル評価で行う。
放熱材料の選定は、
「最も高性能な材料を探す作業」
ではありません。
発熱量、隙間、圧力、絶縁、寿命、量産方法を整理し、
「自社の熱経路で最も小さな熱抵抗を安定して維持できる材料」
を探す作業です。
次に材料メーカーへ問い合わせるときは、
「熱伝導率は何W/mKですか」
だけで終わらせず、
実装厚み。
荷重。
熱抵抗。
絶縁。
温度サイクル。
pump-out。
量産方法。
まで確認してみてください。
放熱・冷却市場をさらに調べたい方へ
放熱材料単体ではなく、AIサーバー、EV、パワー半導体、電源などを含む市場全体を調べたい場合は、製造業サプライチェーン研究所の年次白書・市場調査マガジンも参考になります。
さらに、企業、市場、案件、営業候補まで調べたい方向けに、製造業サプライチェーン研究所ストアでは、
「電子機器の放熱材料・冷却部品市場2027-2030|PDF147P+Excel|AIデータセンター・EV・液冷・TIMの営業機会」
を公開しています。
TIM、放熱グリス、ギャップフィラー、グラファイト、ヒートシンク、ヒートパイプ、ベーパーチャンバー、AlN・BN系材料、コールドプレート、QD、ホース、センサー、冷却液などを横断して整理した法人向け調査資料です。
放熱材料を「製品選定」だけでなく、「市場・企業・営業先・新規事業」という視点まで広げて調べたい場合に適しています。

コメント