
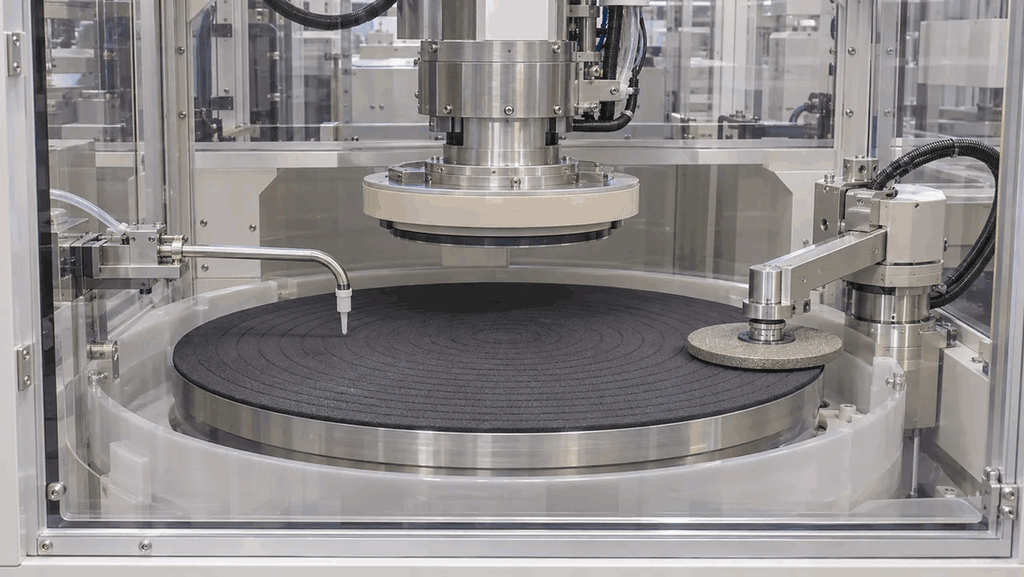
半導体のCMP装置は、酸化膜、銅・バリア膜、接合前の表面で求める平坦度が異なります。
300mmの量産では研磨テーブル数と洗浄・計測の能力を確認し、局所の凹みやスクラッチが許容範囲内に収まる条件で処理枚数を比べます。
多品種少量では、パッドとスラリーを切り替える時間や、調整に必要なダミー枚数が選定を左右します。
国内外の装置を公表仕様で絞り込み、研磨材とコンディショナーの寿命、洗浄まで含む良品原価を比較する方法を整理します。
CMPの平坦度は膜種と後工程で定義する
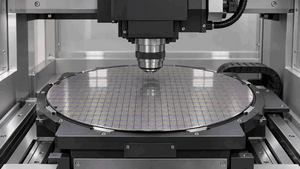
CMP(化学機械研磨)は、研磨液の化学作用とパッド・砥粒による機械作用を組み合わせ、ウェーハの表面を平坦化する工程です。
研磨量がウェーハの中心と端で揃っても、配線と絶縁膜が混在する場所では、局所的な段差が残る場合があります。
装置を選ぶときは、ウェーハ全体の膜厚分布、パターンの局所段差、洗浄後の欠陥を個別の合格項目にします。 富士フイルムのCMPスラリー解説
| 工程 | 主な要求 | サンプルの測定項目 |
|---|---|---|
| 絶縁膜の平坦化 | 次の露光・加工で使える平坦な面 | 面内・ウェーハ間の膜厚、端部、残存段差 |
| 素子分離(STI) | 酸化膜の除去と下層との選択性 | 研磨停止膜の残量、パターン密度別の損失 |
| Cu配線・バリア | 過剰な銅とバリアを除き、配線と絶縁膜を揃える | 局所凹み、配線密集部の低下、残留Cu、スクラッチ |
| ハイブリッドボンディング前 | Cuと絶縁膜の微小段差、表面の清浄度 | Cuリセス、表面粗さ、粒子、接合後のボイドや抵抗 |
銅配線の局所的な凹みはディッシング、パターンが密集した範囲の絶縁膜も含む沈み込みはエロージョンと呼ばれます。
同じ薄膜の除去速度が得られても、配線幅と密度が変わると研磨後の段差は変わります。
ハイブリッドボンディングでは、Cuリセスと呼ばれる銅面の凹みを接合条件に合わせ、形状と清浄度を同時に管理します。
ブランケットと呼ばれる平坦な評価膜と、実製品相当のパターン基板の両方を用意すると、研磨速度と最終形状を分けて比較できます。 ハイブリッドボンディングの表面・接合評価
国内外の主要CMP装置を比較する
この記事を読んだ方におすすめの市場調査レポート
国内の荏原製作所は、200mmのF-REX200M2と300mmのF-REX300X、300XAを公表しています。
同社のカタログでは300mm機を4研磨テーブル、4トップリングの構成とし、終点検出モニターやインライン膜厚測定をオプションに挙げます。
トップリングは、ウェーハを研磨パッドに押し当てる研磨ヘッド側の機構です。
オプションが対象膜に適合するかを、光学特性やパターン密度を含めて確認します。 荏原製作所の精密・電子事業製品カタログ
米国のApplied Materialsは300mmのReflexion LKで研磨・洗浄・乾燥を組み合わせます。
中国の華海清科(Hwatsing)は2025年の年次報告書で、12インチのUniversal-S300などを掲載しています。
装置ごとに端部の精度や稼働率を比較する場合は、同じパターンとパッドを使えるか、許容する測定面積、データの集計方法を照会します。
| メーカー・機種 | 基板・公表構成 | 選定時に照合する精度・速度 | 保全で聞く項目 |
|---|---|---|---|
| 荏原製作所 F-REX200M2 | 200mm、2研磨テーブル・2トップリング | 200mmの試料で研磨後の膜厚と端部、標準構成での処理枚数 | 予備ヘッド、パッド交換後の復帰、既設機への対応 |
| 荏原製作所 F-REX300X/300XA | 300mm、研磨・洗浄ユニットを構成 | 研磨終点、洗浄後の粒子、各テーブルの平坦化再現性 | ユニットの停止時に残る能力、洗浄部の定期交換 |
| Applied Materials Reflexion LK CMP | 300mm、研磨・洗浄・乾燥 | 膜種とパターンごとの研磨速度、最終形状と欠陥 | 消耗品、計測・制御の保守範囲、地域の技術員 |
| 華海清科 Universal-S300 | 12インチ、積層レイアウトを公表 | 対象工程での終点制御、設置面積当たり合格枚数 | 現地のサービス、部材在庫、ソフトと機種の更新条件 |
表には公開構成と、購入側が実機で測る条件を示しました。
研磨テーブル数は同時に研磨できる機構の構成を示し、量産での毎時合格枚数を決めるには工程順序、研磨・洗浄・計測の各タクトが必要です。
同一パターン、同一膜厚、同一欠陥基準で各機種を並べた平坦化精度と処理量は、掲載の一次資料では確認できません。
パッド・スラリー・コンディショナーの組合せ
CMPの費用や歩留まりを決めるのは、装置の圧力や回転に加え、パッド、スラリー、コンディショナーの組み合わせです。
パッドの表面が使い続けるうちに変化するため、コンディショナーで表面を整えて研磨を安定させます。
交換評価を行う場合は、新品を取り付けた直後、安定運転中、寿命末期を測定し、研磨速度と欠陥数のばらつきを追います。
| 消耗品・部材 | 選定基準 | 見積・保守で計上する項目 |
|---|---|---|
| 研磨パッド | 硬さ、溝、圧縮特性、平坦性、欠陥 | パッド寿命、交換時の休止、慣らし処理 |
| スラリー | 対象膜の研磨速度、相手膜との選択比、凝集と粒子 | 購入量、供給系の置換・廃棄、容器開封後の条件 |
| コンディショナー | パッド表面の維持、砥粒脱落、切れ味の安定 | 使用枚数、交換周期、パッドと合わせた寿命評価 |
| 研磨ヘッド周辺と洗浄部材 | リテーナーリング、膜、ブラシ・フィルターの適合 | 洗浄後の粒子、交換後の確認用基板、稼働停止 |
米国のQnityはIC1000などのCMPパッドを扱い、富士フイルムは銅、バリア、パッケージ向けなどのCMPスラリーを公開しています。
旭ダイヤモンド工業と3Mにはパッドコンディショナーの製品情報があります。
これらは調査対象の例で、特定の装置・薬液・品種間の互換性は、装置メーカーとプロセス部門が確認します。 QnityのCMPパッド・富士フイルムのバリア用スラリー・旭ダイヤモンド工業のCMPコンディショナ・3MのCMPパッドコンディショナー
スラリー供給に使うポンプ・配管・フィルターでは、粒子の凝集、流量、発塵、液の置換と保管を評価します。
部品提案では、対象リザーバーからパッドまでの配管図を確認し、供給速度だけでなく保守後に必要なフラッシュ量と再認定範囲を示します。
パッドやスラリーの調達では、材料メーカーの製造拠点、変更通知、ロットの測定値、輸送時間、品質保証の範囲も確認します。 半導体工場の液供給部材と調達
大量生産と多品種少量で選定を変える
大量生産では、研磨テーブルと洗浄ユニットのどちらがボトルネックになるかを実稼働で確認します。
研磨に複数ステップがある場合は、代表ロットを一連の工程で流し、製品として合格するまでを測ります。
パッド交換、慣らし、コンディショナーの交換後の復帰と、洗浄剤の補充を含め、週単位で品質と処理量を比較します。
多品種少量では、膜種の切り替えで必要なパッド交換、配管の置換、洗浄、試験ウェーハが採算を左右します。
膜種ごとに研磨テーブルを割り付ける構成では、専用化で短くなる切り替え時間と、テーブルの空き時間を一緒に評価します。
装置メーカーに加え、自社の材料評価担当と洗浄技術担当にも試験条件の策定に入ってもらいます。
見積依頼は、本体、研磨と洗浄、工程監視、外部の計測・供給設備、据付けを同じ範囲にします。
良品1枚当たりの総保有コスト(TCO)は、本体と設置費の年換算、年間のパッド・スラリー・コンディショナー、保守・再認定、ユーティリティと廃液の費用を、年間合格枚数で割ります。
速度の比較では、研磨速度と、洗浄・乾燥・点検・停止を含む処理枚数を別々に示します。
2027〜2030年の設備更新と材料調達
富士フイルムは、米国アリゾナ州メサの拠点に銅配線向けと多品種向けのCMPスラリー設備を導入し、2027年の稼働を予定しています。
2026年の公表時点の計画で、対象品種の供給条件や個別顧客は販売・認定段階で確認が必要です。 富士フイルムのCMPスラリー設備投資発表
より微細な配線や接合面の製造が増えれば、研磨終点制御、表面形状計測、洗浄後の検査の組み合わせが装置更新の理由になります。
スラリーなど材料の現地調達が広がる場合は、別拠点の同等品でパッド寿命、研磨結果、異物が維持されるかが評価課題です。
営業では、研磨速度を上げたい工程、局所の段差を抑えたい工程、薬液や保守工数を減らしたい工程を聞き分け、技術部と購買の双方に試験データを提示します。
よくある質問
研磨速度が高い機種ほど良品原価が下がりますか?
高い速度で規格内に仕上がり、洗浄や計測で待ちが生じない場合は有利です。
過研磨や追加洗浄が増える場合は、合格枚数と消耗費を取り直します。
研磨パッドはいつ交換しますか?
処理枚数に加え、研磨速度、端部の分布、スクラッチや粒子の変化で決めます。
パッドとコンディショナーを同時に交換する場合は、両方の交換履歴を残します。
終点検出は全ての膜に共通で使えますか?
対象膜の光学特性や導電性、下層構造に適した方式を選びます。
終点信号と実測残膜の関係を、基板位置やパターン密度も含めて確認します。
ウェーハ径が同じなら既設装置で新しい用途に対応できますか?
ウェーハ径に加え、反りや厚さ、使用する材料、洗浄能力、終点計測が適合するかを見ます。
既存機で工程を切り替える場合は、汚染管理と再認定の範囲を確認します。
研磨後の欠陥はどの部材から調べますか?
欠陥の方向、位置と発生工程から候補を絞ります。
テーブルとパッド、スラリーとフィルター、ヘッドと保持環、洗浄ブラシの順に履歴を照合します。
接合前のCMPでは何を引き渡すべきですか?
受け入れ側とCuリセス、粗さ、粒子、表面状態の測定方法と基準を取り決めます。
CMP後の洗浄から接合までの保管時間や移送環境も記録します。
まとめ
- 除去速度、膜厚分布、局所段差、洗浄後の欠陥を工程ごとに定義します。
- パッド初期・中期・末期で合格枚数を測り、洗浄と計測を含む実効処理量を比べます。
- パッド、スラリー、コンディショナーを組み合わせ、切り替えと廃液費まで見積もります。
- 工場の品種構成と設備立ち上げ時期を把握し、装置・材料・測定の関係者を評価にそろえます。
関連調査レポート
CMP装置に加え、供給設備や工場投資の営業候補を複数分野から確認する場合は、「半導体工場・設備投資5点セット 2027-2030」が候補です。
国内工場の中期展望、設備投資47案件、排ガス・ガス回収・排水の調査資料を収録しています。
工場の投資段階を把握したい設備・材料・周辺部材の事業開発、営業企画向けです。 半導体工場・設備投資5点セット 2027-2030

コメント