
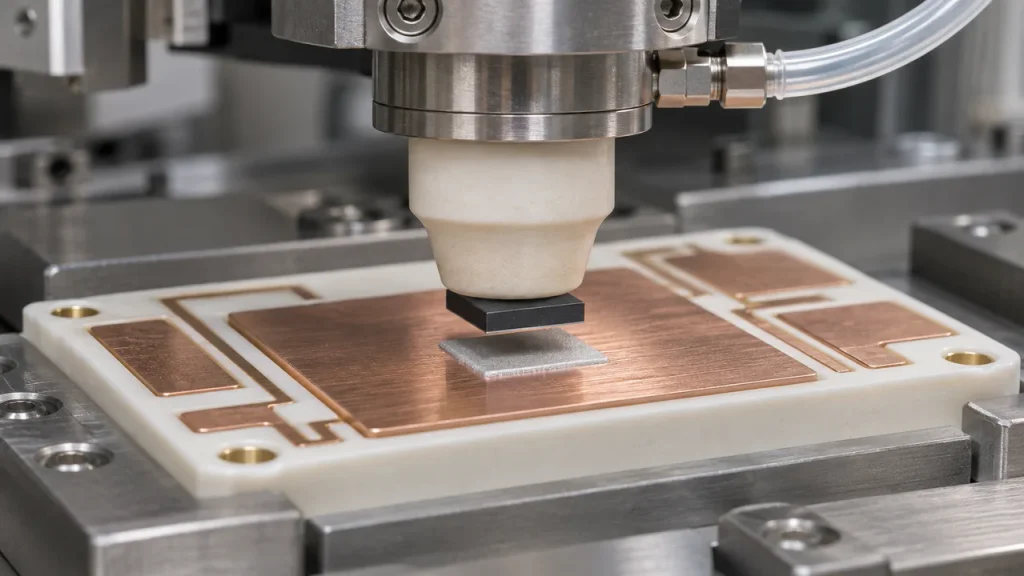
半導体ダイボンダは、ダイを基板やリードフレームに固定する工程で使います。
積層パッケージや汎用品では接着フィルム・ペーストへの適合を、SiCパワーモジュールでは熱を流す接合層の厚さ、空隙、信頼性を優先して確認します。
共晶接合や加圧焼結は、搭載後の加熱・加圧と検査を含めて装置を選びます。
国内外の機種を比較し、搭載用の吸着工具、接合材料、試験と保全まで見積に入れる方法を整理します。
ダイアタッチを接着・共晶・焼結で分ける
ダイアタッチは、個片化した半導体ダイを支持体へ接合する工程です。
接合層は、ダイを保持するほか、材料の組み合わせによってダイからの熱の放散や通電を担います。
搭載位置を揃えたうえで、必要な電気絶縁や熱抵抗、製品の寿命に適する接合方式を選びます。 SiC・GaNパワー半導体の工程と関連設備
| 接合方法 | 検討する用途 | 装置と材料の確認項目 |
|---|---|---|
| 接着ペースト・接着フィルム(DAF) | 汎用IC、積層パッケージ、用途に合う導電性樹脂 | 塗布量、厚さ・平行度、加熱でのはみ出し、硬化と接着強度 |
| 共晶接合 | AuSnなどの対応材料を用いる高気密・高信頼性の接合 | ダイ裏面と基板の表面処理、温度履歴、合金の広がりとボイド |
| 銀などの焼結 | 放熱や高温動作を重視するパワーデバイス | 材料の塗布・転写と乾燥、加圧式または無加圧式の条件、接合層の空隙 |
共晶接合ではダイと基板の表面材料を組み合わせて必要な接合を形成するため、ダイの裏面と基板の金属層を装置評価の前に指定します。
銀焼結は銀粒子間の結合によって接合層を形成し、材料によって加圧式や無加圧式が選べます。
比較対象とする合金や焼結材、接合する面の仕上げ、許容温度は、部品・材料メーカーから適合データを取得します。 Palomar Technologiesの銀焼結解説・Indium Corporationの無加圧焼結材料
国内外の主要ダイボンダと焼結装置
この記事を読んだ方におすすめの市場調査レポート
国内ではファスフォードテクノロジがDAFとペーストを使い分けるDB830plus+を、パナソニック コネクトが複数の樹脂供給方式に対応するMD-P200を展開しています。
汎用・積層パッケージの製品を同じ設備で作る場合は、ダイの供給形態と樹脂の吐出・転写、レシピの切り替えを確認します。
焼結を計画する場合は、搭載機の後に別置きの加圧・加熱設備が必要かを図面で確かめます。
オランダのBesiは高荷重向けのDatacon 2200 evo hF、米国のPalomar Technologiesは共晶・接着などを扱う3880-IIを提供しています。
ASMPTのSilverSAM PROは焼結用装置で、中国の快克智能(QUICK)は銀ペースト・銀フィルム対応の熱貼ダイ搭載機と焼結装置を別々に公表しています。
「ダイ搭載」「仮固定」「加熱・加圧による本接合」「検査」のどこまでを導入するかで、機種の価格比較が変わります。 快克智能の銀焼結装置
| メーカー・製品 | 構成・対応基板など | 公開されている用途・能力 | 比較する実機性能・保守 |
|---|---|---|---|
| ファスフォードテクノロジ DB830plus+ | DAF・ペースト対応、ダイと基板は構成照会 | 積層パッケージとペーストの汎用品 | 薄ダイのピック、樹脂切り替え、保持工具と保守 |
| パナソニック コネクト MD-P200 | ダイ供給用のリングやトレイに対応する構成 | 樹脂の描画や転写によるダイ搭載 | 自社ダイ・接着材での厚さと位置、清掃後の復帰 |
| Besi Datacon 2200 evo hF | 12インチウェーハ取り扱い構成、部材に応じた工具 | パワーモジュールなど、最大搭載荷重500N、XY±10µm(3σ)の機械精度 | 接合層と基板の条件、工具交換後の温度・荷重 |
| Palomar 3880-II | 自動高精度ダイボンダ、供給・加熱は構成照会 | 共晶・接着を含む組み立て用途 | 対象共晶材の温度分布、試作から量産の構成、現地支援 |
| 快克智能 熱貼ダイ搭載機 | 銀ペースト・銀フィルム対応の熱貼、サイズは照会 | 公表の搭載精度±10µm(3σ)、1,000 UPH | 仮固定後のズレ、本焼結機との接続、現地保全 |
| ASMPT SilverSAM PRO | ダイアタッチ向け焼結装置、処理基板は仕様照会 | 加圧焼結工程の設備候補 | ロット内温度・荷重分布、圧力治具と保守、実合格数 |
Besiの荷重500Nは機械が加えられる力で、ダイや接合層に一様にかかる圧力は接触面積と治具で変わります。
公表の位置精度と装置の通過数は、接合前の仕様、搭載時の速度、接合後の良品など異なる測定条件を取ることがあるため、対象ダイと基板を指定して同じ検査まで通します。
機種間で同一のSiCダイと接合材を用いて処理能力や熱抵抗を比較したデータは、掲載の一次資料では確認できません。
SiCパワーモジュールで温度・荷重・放熱を評価する
SiC用ダイアタッチの評価は、複数のダイから基板へ熱を流す経路に沿って行います。
同じ接合材でも、接合層が厚いと熱の経路が長くなり、空隙が一部に偏ると局所的な温度上昇の要因になります。
平均ボイド率に加え、熱が集中しやすい箇所の空隙、ダイ端部、接合強度、温度変化を繰り返した後の状態を測ります。
厚さと熱抵抗の目標値は、製品の放熱設計と実装基板を使って決めます。
| 評価対象 | 測定で確認する項目 | 部材の提案先 |
|---|---|---|
| ダイ付着層・材料供給 | 膜厚、塗布量、乾燥や予備加熱後の状態、ボイド | 接合材会社、塗布・転写ユニット設計、モジュール工程 |
| ピック・放置・搭載 | 薄ダイの欠け、コレット接触痕、方向と位置、荷重 | ダイボンダ設計、真空工具・精密加工会社 |
| 加熱・加圧 | 複数ダイの面圧、治具の平面度、温度均一性、圧力の復帰 | 焼結・リフロー設備会社、保全、材料設計 |
| 検査・信頼性 | 断面、ボイド、シェア強度、熱抵抗、熱・パワーサイクル | 品質・信頼性部門、X線・超音波・熱計測のメーカー |
加圧向け材料の一例としてIndium Corporationは、銀や銅のInFORCEシリーズを公開しています。
材料選定では使える表面金属、保管条件、ロット変更、加圧や乾燥の条件を確認し、試験片と実モジュールで評価します。
工具の採否では、押圧が分散する設計と、複数ダイに求める負荷、交換後の寸法・温度データをセットで示します。 Indium Corporationの加圧焼結材
大量生産と多品種少量の総保有コスト
大量生産では、搭載に加え、接着材の供給と硬化、共晶接合の場合は炉の処理、銀焼結の場合は加圧機の時間を計測します。
複数台の搭載機を一つの焼結機で受ける場合は、搬送・保管時間の上限と、前工程の処理が止まった際のバッファを決めます。
実炉・加圧治具を使う連続ロットで、処理数、はみ出しやボイド、検査合格を集計します。
多品種少量では、ダイ、生産基板、接合材の切り替えに伴うコレットと治具の交換、材料のパージ、レシピ確認を比較します。
工程が別置きの場合、少量ロットで加熱・加圧する際に設備を部分投入できるか、位置と温度が規格を満たすかを調べます。
試作に使った共晶・焼結条件を量産へ移すときは、同じ温度測定位置と荷重条件を再現します。
総保有コスト(TCO)では、装置・搬送と据付けの年換算額、接合材、消耗品、加熱・真空・加圧の運用、検査・保守・再認定を合算し、年間良品数で割ります。
高価な接合材は単価に加え、容器に残る量、製品変更時の廃棄、材料の保管と品質確認にかかる費用も計上します。
設備価格は、材料準備と本接合、検査をどこまで含むかを統一して相見積もりします。
2027〜2030年に更新が起きる条件
高い電力密度を求めるSiCモジュールが増える場合は、接合材、加圧工具、放熱測定、接合後の検査の見直しが想定されます。
東芝は2025年に、小さなチップの分散配置などを組み合わせて樹脂絶縁型SiCパワーモジュールを試作し、既存設計と比較した熱抵抗の低減を公表しました。
ダイの配置が変わると放熱経路の設計も変わるため、接合材の採用案件を調べる際はダイ配列、基板、信頼性規格をセットで確認します。 東芝の樹脂絶縁型SiCパワーモジュール試作・用途別の放熱・冷却材料市場
よくある質問
ダイボンダとフリップチップボンダは兼用できますか?
フェイスアップの接着とフェイスダウンの搭載を選べる機種があります。
接合に必要な認識、ヘッド、基板搬送、材料供給が両方式で成立するかを確認します。
SiCには常に加圧銀焼結を選びますか?
熱抵抗、使用温度、強度、コスト、工程能力をもとに接着、はんだ、共晶、焼結などを比較します。
銀焼結も、加圧式・無加圧式で設備と材料の組み合わせが変わります。
接合ボイドは何%なら合格ですか?
許容値は製品の設計と信頼性要件で決まります。
ボイドの面積だけでなく位置と形状、熱抵抗やシェア強度との相関を評価します。
焼結装置に同じ荷重設定を使えば他製品にも適用できますか?
ダイ面積、配列、治具の平行度で実際の面圧が変わります。
複数ダイの温度と荷重分布を測り、新製品で再評価します。
装置評価には何を支給しますか?
代表ダイと基板、接合材、搬送容器、位置・厚さ・信頼性の基準を支給します。
受け入れ試験用には、公差の上限・下限に近いサンプルも含めます。
加圧焼結機と搭載機は同じメーカーから購入しますか?
工程条件と装置間搬送が適合すれば別メーカーの構成も比較できます。
材料の供給、待ち時間、トレーサビリティ、復旧の責任範囲を決めておきます。
まとめ
- 接合方式はダイ・基板の材料、許容温度、放熱・信頼性の基準から選びます。
- 搭載・仮固定・本接合・検査の装置範囲を見積間で揃えます。
- 実基板で位置、厚さ、ボイド、熱抵抗、実効処理量を測ります。
- 材料変更、治具・コレット交換、加圧部材、立ち上げ後の保守を計上します。
関連調査レポート
ダイ搭載・接合設備を起点に、先端パッケージ分野での設備や材料の用途を比べたい場合は、「先端半導体・先端実装5点セット 2027-2030」が候補です。
ハイブリッドボンディング、ガラスコア基板・TGV、シリコンフォトニクス実装、CPOの関連資料を収録しています。
装置・材料・精密加工の技術を複数の先端実装分野へ展開する事業開発向けです。 先端半導体・先端実装5点セット 2027-2030

コメント