
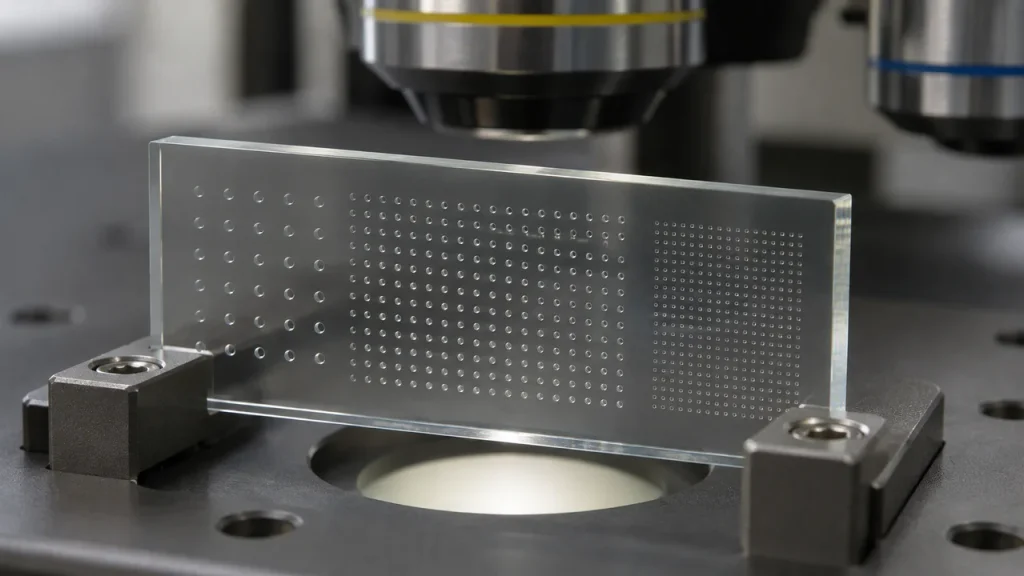
TGV穴あけ装置を選ぶときは、ガラスの材質と板厚、貫通孔の径、必要な孔数を先に決めます。
深い微細孔や大面積パネルで孔壁の品質を確保したい場合は、レーザー改質と選択エッチングを組み合わせる方式が候補です。
材料を直接除去するレーザー加工は、対象孔の形状やクラック、残渣が規格内に収まる条件で検討します。
国内外の装置・加工サービスを比較し、レーザー加工から後洗浄・検査までの能力、コスト、受け入れ条件を整理します。
穴あけ方式は除去する工程で分ける
TGV(Through Glass Via)は、ガラス基板の表裏をつなぐ貫通孔や、それに導体を形成した電極を指します。
穴あけと銅などによる導通形成は別の工程ですが、入口の形や孔壁の状態は、次にシード層やめっきを形成するときの品質に関係します。
装置の見積では、どの状態で穴あけ工程の製品を引き渡すかを決めます。 レーザー加工からめっき・検査までのTGV全工程
| 方式 | 除去と加工のしくみ | 向く条件と確認する項目 |
|---|---|---|
| レーザー直接加工 | レーザーを照射して材料を除去し孔を形成 | 目的の孔を加工できる条件でタクト、欠け、残渣、テーパーを測る |
| レーザー改質+選択エッチング | ガラス内部に改質領域を作り、湿式工程で選択的に除去 | 深い微細孔を含む形状で、改質の深さと浴のばらつき、孔径を管理 |
| 加工委託・パイロット | 委託先のレーザーや湿式設備で試作・評価 | 試作結果、ガラスの調達、検査範囲、量産機への条件移管を確認 |
直接加工では、材料の除去に伴う微小な欠け、熱影響、飛散物の付着を確認します。
改質とエッチングの組み合わせでは、レーザーで作る改質領域と、溶解除去によって最終的にできる孔の形状を分けて測ります。
改質時間を短くできても、エッチング、洗浄、乾燥の容量が限られる場合は、ライン全体のパネル処理量が頭打ちになります。 LPKFのICパッケージ向けLIDE技術
国内外のTGV穴あけ装置と委託先
この記事を読んだ方におすすめの市場調査レポート
国内ではニチワ工業が、ガラスの精密貫通孔を対象としたオリジナルレーザー加工装置を公表し、試作の受付も案内しています。
AGCは加工した微細孔付きガラス基板を提供しており、装置導入前に孔の仕様やサンプルを比較する候補になります。
AGCの製品ページにはウェーハ・パネルのサイズ、板厚、孔径の範囲が記載され、組み合わせは照会して確認します。 AGCの微細孔付きガラス基板
海外ではドイツのLPKFが、レーザー改質と選択エッチングを組み合わせるLIDEを提供し、ウェーハ用レーザー機Vitrion S 5000を公開しています。
中国の大族激光(Han’s Laser)はウェーハ用とパネル用のTGVレーザー設備を別々に公開しています。
設備導入の際は、加工データの変換、対象材での試作、レーザー源と光学部品の保守、湿式工程との組み合わせを見積もります。
| メーカー・製品 | 公開されている構成・基板 | 孔品質・速度を比べる前提 | 保守・調達の確認 |
|---|---|---|---|
| ニチワ工業 TGV向けレーザー加工装置 | オリジナル機と試作受付を公表 | 実ガラスで板厚、加工可能孔、クラック、量産移管を照会 | 装置販売・受託の範囲、交換部材、評価レポート |
| LPKF Vitrion S 5000 | LIDE用レーザー機。公表ガラス厚0.3〜3mm、複数ウェーハ径 | 径と厚さの組み合わせ、後段エッチングを含む孔径・処理量 | 光学系、レーザー源、エッチングとの機器・レシピ責任 |
| 大族激光 ウェーハ用TGV装置 | フェムト秒レーザー、300mm以下の基板への対応を公表 | 孔位置精度と加工後の実測値、搬送・位置合わせを含む時間 | 交換光学系、ステージ、現地保全 |
| 大族激光 パネル用TGV装置 | パネル向けレーザー改質・エッチング関連設備 | 対応パネル厚さ、端部の公差と割れ、湿式工程の範囲 | 自動搬送、評価サンプル、部品供給 |
| AGC 微細孔付きガラス基板 | 加工基板の提供。ウェーハ径150/200/300mm、510×515mmなど | 仕様例の孔径20〜150µmと板厚0.1〜1.0mmの適合する組み合わせ | 供給材、受入検査、量産のリードタイム |
大族激光のウェーハ用装置は移動速度を800mm/s以上、孔位置精度を3µmと記載しています。
移動速度から実際のパネル当たりの加工時間を求めるには、孔ピッチ、加減速、配置パターン、再照射、基板交換の条件が必要です。
各社の資料には同一のガラス材、板厚、孔形状、検査基準を用いた比較値がないため、見積の段階で同じ試作データを支給します。 大族激光のウェーハ用TGV装置仕様
孔径、アスペクト比、クラックを実基板で測る
アスペクト比は、孔の深さを孔径で割った値です。
テーパーや中央のくびれがある場合は、入口径、最狭径、出口径を区別し、どの径で比を計算したかを記録します。
同じ公称径でも最狭部が小さいと、シード形成や液の入り方に影響します。
図面には径、孔位置・ピッチ、穴の抜け、孔壁の粗さ、クラックや欠けの許容条件を入れます。
| 評価対象 | 測定・試料の設計 | 次の工程で見る結果 |
|---|---|---|
| 径・位置・テーパー | 入口、孔の中央、出口、面内の中心と端から採る | シードの連続性、銅めっきの形、端子間隔 |
| クラック・欠け・残渣 | 通常光、斜光、断面の使い分け。評価片と実パネルで比較 | 洗浄後の粒子、搬送中の欠け、熱処理後の割れ |
| 基板の反り・変形 | 加工前後と洗浄・乾燥後を測定 | 吸着や搬送の不良、後工程の位置合わせ |
| 加工能力 | 密度の異なる領域、複数枚の連続処理と浴の経時変化 | 合格パネル数、開口不良の分布、追加検査 |
外観画像で見える孔の開口と、断面や三次元の計測で分かる内壁は分けて確認します。
量産で全孔の断面を調べる代わりに、代表領域の断面結果と、量産の光学検査や寸法測定に相関を持たせます。
営業では、穴あけ機の装置設計、ガラスの加工会社、濡れ性やシード層を評価するめっき工程、検査機メーカーのどこが仕様を決めるかを調べます。
大量生産と多品種少量で設備と委託を比べる
大量生産では、予定サイズの基板でガラスの受入れから加工、湿式処理、洗浄・乾燥、検査まで通します。
孔密度が高い範囲と低い範囲、中心と端に評価位置を配置し、工程間の滞留を含む良品パネル数を測ります。
加工機だけを増やす案では、湿式槽や乾燥・検査の能力を増やす必要があるか確認します。
多品種少量では、ガラス材や板厚の変更、支持治具、レーザーと湿式設備の条件出し、検査レシピの準備にかかる費用を比較します。
レーザー設備を導入する前に加工を委託する場合は、加工図面、材料ロット、孔品質の分布と、量産へ移せる試験条件を受領します。
委託先へ送るパネルの梱包、破損時の判定、検査データの形式も契約に含めます。
総保有コスト(TCO)は、レーザー加工機と湿式装置、搬送、純水・排水、検査、保守の年間費用を、年間の合格パネル数で割ります。
レーザーの光学系、基板を保持する工具、薬液と洗浄、試験パネル、破損・再検査を費用に入れます。
見積に含まれる工程が違う場合は、同じ引き渡し状態になるよう不足する設備や外注分を加えます。
2027〜2030年に更新が起きる条件
大日本印刷は2025年12月、埼玉県の久喜工場にTGVガラスコア基板用パイロットラインを新設し、510×515mmのパネルと2026年初頭のサンプル提供計画を公表しました。
AGCと東京大学は2025年、ガラスを対象にレーザー加工を高速化する研究成果を公表しました。
基板のサンプル提供、研究速度、量産ラインの合格パネル能力はそれぞれ異なる段階の情報です。 DNPのパイロットライン発表・AGCと東京大学の研究発表
ガラス基板の採用が大型パネルへ広がれば、レーザー源に加え、保持と搬送、湿式処理、端部を含む検査、洗浄の更新が必要になる場合があります。
評価・量産の時期は、引き合い、サンプル、設備導入、製品認定の順で追います。
部材メーカーは、自社部材の仕様をどの設備や基板メーカーが決めるかを把握し、板厚・サイズ・孔条件が共有される段階を提案の起点にします。 ガラスコア基板の量産計画と設備需要時期の見方
よくある質問
最小孔径だけで装置を比較できますか?
孔径と同時に、ガラス材、板厚、ピッチ、最狭部、クラック、良品率を確認します。
公表された最小径と最大板厚が同じ条件で得られるかを照会します。
フェムト秒レーザーなら全て直接加工ですか?
短パルスのレーザーは、直接除去にも材料内部の改質にも使われます。
最終的に材料を除去する工程と、エッチング・洗浄の設備範囲を確認します。
同じ設備でウェーハと角形パネルを扱えますか?
搬送、支持、位置認識、ステージが両方に適合すれば候補です。
ガラスの厚み、反り、破損時の回収、パネル端の孔位置も試験します。
孔のテーパーは小さければよいですか?
選定では導通、シードの被覆、めっき充填、設計上のピッチ条件を満たす形状を求めます。
入口だけでなく最狭部と出口を調べます。
孔加工後の洗浄はどこまで測定しますか?
残渣・粒子、乾燥跡、ガラスの傷と、後に金属を形成できる表面状態を確認します。
乾燥後からシード形成までの保管方法と時間も決めます。
小さな試験片からパネル処理量を推定できますか?
試験片は孔の形成条件を絞るために使えます。
量産の能力は実サイズのパネル、孔配置、装置間搬送と検査を含めて測ります。
まとめ
- ガラス材、板厚、入口・最狭部・出口の径、孔密度、許容欠陥を明記します。
- 直接加工、レーザー改質と選択エッチング、加工委託を候補にします。
- 実パネルで孔形状、クラック、洗浄後の状態と後工程の適合を測定します。
- 量産の良品処理量はレーザー、湿式、洗浄・乾燥、検査を通して評価します。
関連調査レポート
孔加工の候補を絞った後、ガラスコア基板・TGVに加えて他の先端実装工程も調べる場合は、「先端半導体・先端実装5点セット 2027-2030」が候補です。
ガラス基板、穴あけ、メタライゼーション、めっき、検査などを扱う調査資料に加え、ハイブリッドボンディングやCPOの関連資料も収録しています。
加工・検査、材料、搬送部材の複数の提案先を検討する事業開発や営業担当者向けです。 先端半導体・先端実装5点セット 2027-2030

コメント