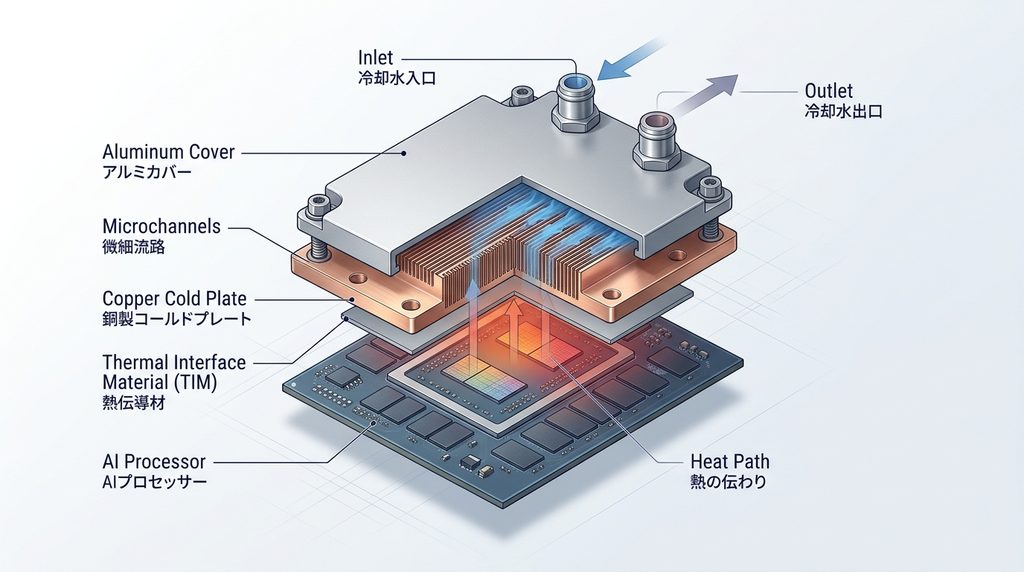
コールドプレートとは、CPU、GPU、パワー半導体などの発熱部品に接触させ、内部を流れる冷却液へ熱を移すための熱交換部品です。
AIサーバーのDirect-to-Chip液冷では、GPUやCPUのすぐ近くで熱を受け取るため、冷却システムの性能と信頼性を左右する重要部品になります。
ただし、コールドプレートは単なる「水路を掘った銅板・アルミ板」ではありません。
熱性能だけでなく、流量、圧力損失、平面度、接合、気密、清浄度、腐食、冷却液との材料適合まで同時に成立させる必要があります。
この記事では、コールドプレートの構造、材料、流路、CNC加工、ろう付け、溶接、FSWなどの製造工程を整理します。
さらに、AIサーバー液冷市場の中で何を担うのか、どの加工・材料・検査技術へ需要が波及するのかまで解説します。
コールドプレートとは何か
この記事を読んだ方におすすめの市場調査レポート
Open Compute Project(OCP)はコールドプレートを、内部にチューブや流路を持ち、冷却対象となる電子部品へ取り付けて、伝導によって熱を冷却液へ移す熱交換器・ヒートシンクとして整理しています。
単純な構造では金属ブロックの内部へ配管を設けます。
高発熱・高発熱密度用途では、熱交換面積を増やすためマイクロチャネルなどの複雑な内部構造が使われます。
ヒートシンクとの違い
一般的な空冷ヒートシンクでは、
半導体
↓
TIM
↓
ヒートシンク
↓
空気
という順番で熱を逃がします。
コールドプレートでは、
半導体
↓
TIM
↓
コールドプレート
↓
冷却液
となります。
その後、冷却液がホースやマニフォールドを通ってCDUへ戻り、さらに施設側へ熱を移します。
つまりコールドプレートは「熱を外気へ捨てる完成した冷却装置」ではありません。
半導体から熱を回収し、液冷システムへ渡す最初の熱交換部品です。
Direct-to-Chipでは発熱源のすぐ近くから熱を回収する
Direct-to-Chip液冷の特徴は、GPUやCPUなどの高発熱部品へ直接コールドプレートを取り付けることです。
NVIDIAのGB200 NVL72は36基のGrace CPUと72基のBlackwell GPUで構成される液冷ラックとして公開されています。
NVIDIAはGB200コンピュートトレイについて、Grace CPUとBlackwell GPUに液冷用コールドプレートと接続部を持つ構造を公開しています。
したがってコールドプレートを見るときは、
「金属部品」
ではなく、
「半導体と液冷ループをつなぐ熱交換インターフェース」
と考える方が本質に近くなります。
コールドプレートの内部構造
この記事を読んだ方におすすめの市場調査レポート
半導体・電子部品の「これから設備を買う工場」47案件|2026-2028年 設備投資・工場新設データ
コールドプレートの基本構造は、
ベースプレート
+
内部流路
+
トップカバー
+
冷却液入口・出口
です。
OCPの開発・評価資料でも、加工または成形された流路をコールドプレートのベースまたはトップカバーへ形成し、ベースとカバーの間に流路を配置する構造が示されています。
ただし実際の構造は、必要な冷却能力、圧力損失、サイズ、材料、数量、コストによって大きく変わります。
チューブを埋め込む構造
比較的分かりやすいのが、金属プレートへ銅管やステンレス管を組み込む方式です。
Boydの製品資料でも、銅管またはステンレス管をアルミプレートへ組み込んだTube-In-Plate構造が確認できます。
構造を単純化しやすい一方、熱源直下の熱抵抗やチューブ配置の自由度を考える必要があります。
必ずしも最高性能が必要ではない用途では、有力な選択肢になります。
ベースへ流路を切削する構造
AIサーバーや高性能電子機器で重要になるのが、金属ベースへ直接流路を加工し、上から蓋を接合する構造です。
例えば、
蛇行流路
並列流路
フィン付き流路
ピンフィン
微細流路
などを設計できます。
冷却したい場所へ流量を集中させられる反面、流路を細くするほど加工、バリ、洗浄、圧力損失、詰まりへの要求が高くなります。
マイクロチャネル型
高発熱密度用途では、冷却液と金属が接する表面積を増やすため、微細な流路やフィンを多数形成する方法があります。
OCPもマイクロチャネルを高出力・高発熱密度部品向けの代表的な構造として示しています。
ただし流路を細かくすればするほど性能が上がる、と単純には言えません。
フィン間隔や流路径は、流量と圧力損失の両方へ影響します。
細い流路は異物による閉塞にも敏感になるため、フィルターや内部清浄度まで液冷システム全体で設計する必要があります。
多層構造
さらに複雑な流路を作る方法として、多数の金属薄板を積層して内部流路を形成する方法があります。
フジクラは、多数の短い流路パターンを持つ金属薄板を積層接合し、三次元状の微細流路を形成するMultilayer Cold Plateを公開しています。
同社は流路の粗密を調整し、高発熱部分へ冷却能力を集中させる設計を説明しています。
これは今後のコールドプレートを考えるうえで重要です。
半導体全面が均一に発熱するとは限らないため、「プレート全体を均等に冷やす」だけでなく、「必要な位置へ冷却能力を配分する」という設計が重要になるからです。
1ピース型と2ピース型
OCPの開発資料では、コールドプレートを1ピース型と2ピース型に分類しています。
1ピース型は熱交換部と保持ブラケットが一体です。
2ピース型では熱交換部と保持ブラケットを分離するため、プロセッサ世代が変わったときにブラケット側を変更し、熱交換部を再利用できる可能性があります。
これは単なる形状の違いではありません。
製造原価、部品点数、次世代製品への展開、保守性まで関係する設計判断です。
コールドプレートの材料はなぜ銅とアルミが中心なのか
この記事を読んだ方におすすめの市場調査レポート
コールドプレートでは銅とアルミニウムが代表的な材料です。
ただし「熱伝導率が高い材料を選べばよい」という部品ではありません。
冷却液、重量、加工、接合、腐食、コストまで含めて選択します。
銅は高い熱伝導性が強み
銅の大きな特徴は高い熱伝導性です。
Copper Development Associationの資料でも、銅は代表的な工業金属の中で非常に高い熱伝導性を持つことが示されています。
熱源直下から素早く熱を広げたい用途では有力です。
一方、アルミと比較して重量や材料費、加工条件などが異なるため、熱伝導性だけで採否は決まりません。
アルミは大型化・軽量化・加工とのバランスを取りやすい
アルミ製コールドプレートも広く使われています。
Wakefield Thermalでは6061-T6アルミを使用したFSWコールドプレートを標準製品として展開しています。
アルミは軽量化しやすく、切削、押出、ろう付け、FSWなど複数の工法と組み合わせられる点が特徴です。
大型プレートや量産部品では、材料単体の熱伝導率だけではなく、
重量
加工速度
材料費
接合工法
製品サイズ
を含めた総合判断になります。
最も注意したいのは接液材料
液冷部品では「何でプレートを作るか」と同時に、「冷却液が何に触れるか」が重要です。
OCPは冷却液と直接接触する材料をWetted Materials、接液材料として扱い、冷却液との適合性を重要な設計条件としています。
銅。
アルミ。
ステンレス。
ろう材。
めっき。
QD。
ホース。
Oリング。
これらが一つの循環回路に入ります。
異種金属を使えば電位差によるガルバニック腐食も検討する必要があります。
OCPの開発・評価資料でも、異種金属を使用する場合の腐食評価が求められています。
したがって、
「コールドプレート単体では問題がない」
だけでは十分ではありません。
液冷ループ全体で材料を確認する必要があります。
コールドプレートはどう製造するのか
この記事を読んだ方におすすめの市場調査レポート
AIデータセンター液冷市場・サプライチェーン2027-2030
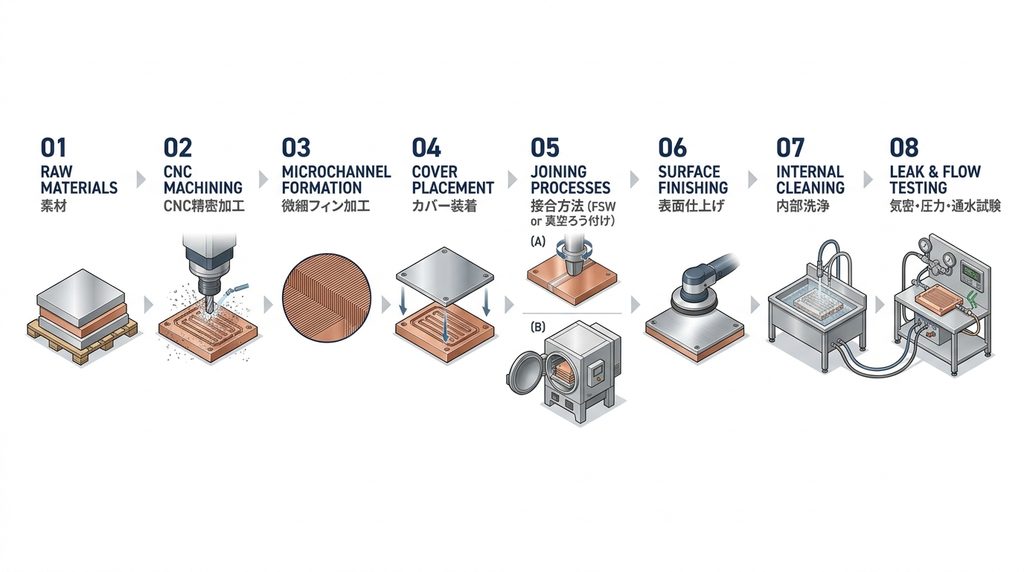
製造方法は製品ごとに異なりますが、切削流路+金属蓋方式を例にすると、大まかには次の流れになります。
熱・流体設計
↓
材料選定
↓
素材加工
↓
流路加工
↓
バリ取り
↓
洗浄
↓
トップカバー接合
↓
仕上げ加工
↓
表面処理
↓
ポート・配管組立
↓
気密・耐圧検査
↓
流量・圧力損失測定
↓
熱性能評価
↓
信頼性評価
重要なのは、加工と接合だけで完成ではないことです。
液冷部品として使うには「液体を漏らさず、詰まらせず、狙った量を流し、狙った熱を回収する」ところまで確認する必要があります。
最初に熱設計と流路設計を行う
流路形状を決める前に必要なのが要求条件です。
代表的なのは、
発熱量
発熱分布
許容温度
冷却液入口温度
流量
圧力
許容圧力損失
設置スペース
です。
これらを基に、
流路幅
流路深さ
フィンピッチ
入口・出口位置
分岐
プレート厚み
などを設計します。
コールドプレートでは冷却性能を上げることだけが目標ではありません。
流路を細くした結果、圧力損失が過大になれば、CDUやポンプ側へ負担が移ります。
そのため「コールドプレート単品の最高性能」ではなく、「液冷システム全体として成立する性能」が必要です。
CNC加工は流路形成の中心工程
この記事を読んだ方におすすめの市場調査レポート
比較的自由な流路を作りやすい方法がCNC加工です。
ベースプレートへ、
溝
フィン
ポケット
マニフォールド部
ポート部
シール溝
などを加工します。
試作や多品種の開発では特に使いやすい工法です。
しかしコールドプレートでは、寸法精度だけでは十分ではありません。
内部に残ったバリや切粉が循環回路へ流れれば、QD、フィルター、微細流路などへ影響する可能性があります。
そのため切削加工会社にとっては、
「図面寸法を削れる」
から、
「流体系精密部品として内部品質まで保証できる」
へ要求が広がります。
FSWは流路を封止する有力な工法
この記事を読んだ方におすすめの市場調査レポート
FSWはFriction Stir Welding、摩擦攪拌接合です。
回転ツールを押し付け、摩擦熱で材料を軟化させながら塑性流動させて接合します。
母材を大きく溶融させない固相接合であることが特徴です。
Wakefield ThermalはFSWによるアルミ製コールドプレートを複数製品化しています。
国内でも協友製作所が、流路切削後に蓋を設置し、FSW接合した後に仕上げ切削を行う製造例を公開しています。
つまりFSWでは、
流路加工
↓
蓋配置
↓
FSW
↓
仕上げ加工
という一貫工程が営業機会になります。
ろう付けは複雑な内部構造を一体化しやすい
もう一つの重要工法がろう付けです。
母材そのものを大きく溶かすのではなく、母材より融点の低いろう材を溶かして部品間を接合します。
真空ろう付けでは、複雑な流路やフィンを含む構造をまとめて接合できるため、高性能熱交換部品で使われています。
Boydも、CNC加工流路や折り曲げフィンを組み合わせた真空ろう付けコールドプレートを公開しています。
OCPの開発資料でも、ろう付けは高い使用圧力へ対応しやすく、内部フィンとトップカバーを接合できる利点が整理されています。
一方で、ろう材の化学的適合性や熱履歴などを管理する必要があります。
FSWとろう付けのどちらがよいか
この記事を読んだ方におすすめの市場調査レポート
一律に決めることはできません。
| 項目 | FSW | ろう付け |
|---|---|---|
| 接合原理 | 固相接合 | ろう材を溶融して接合 |
| ろう材 | 原則不要 | 必要 |
| 大型アルミ構造 | 比較的適用しやすい | 炉サイズなどに左右される |
| 複雑な内部フィン | 構造上制約が出やすい | 適用しやすい |
| 工具アクセス | 必要 | 接合部へ工具アクセス不要 |
| 熱履歴 | 局所的 | 部品全体が加熱される工法がある |
| 主な設備 | FSW装置・高剛性加工設備 | 真空炉・ろう付け炉・治具 |
| 管理課題 | 荷重、回転、速度、変形 | 温度、雰囲気、ろう材、変形 |
OCPのコールドプレート開発資料でも、ろう付け、FSW、はんだ、Oリングなどについて、それぞれ異なる長所と制約が整理されています。
したがって工法を選ぶときは、
「どちらが高性能か」
ではなく、
流路構造
材料
サイズ
圧力
数量
接合面積
量産性
信頼性
から決めるべきです。
溶接を使うコールドプレートもある
この記事を読んだ方におすすめの市場調査レポート
コールドプレートの接合方法はFSWやろう付けだけではありません。
TIG溶接、レーザー溶接、電子ビーム溶接などを使う製造例もあります。
例えば協友製作所は、材質・形状に応じてTIG、真空ろう付け、電子ビーム溶接、FSWなどを施工範囲として公開しています。
ただし溶接では、
入熱
変形
溶接欠陥
接合部形状
後加工
などの管理が必要です。
特にコールドプレート底面は半導体と接触するため、接合後に反りが発生すれば熱性能へ影響します。
接合工程と仕上げ加工はセットで考える必要があります。
コールドプレートは「漏れない」だけでは合格ではない
この記事を読んだ方におすすめの市場調査レポート
液冷部品なので、漏れは重要です。
しかし漏れ検査だけを通過すれば完成ではありません。
OCPが示す開発・評価項目を見ると、
平面度
表面粗さ
流路寸法
圧力損失
熱性能
耐圧
腐食
振動
衝撃
温度サイクル
内部異物
まで確認対象になります。
ここが通常の金属加工部品との大きな違いです。
平面度と表面粗さが熱性能に影響する
この記事を読んだ方におすすめの市場調査レポート
コールドプレート底面はCPUやGPUのIHSなどとTIMを介して接触します。
底面が反っていれば、
接触圧力が均一にならない
↓
TIM厚さがばらつく
↓
界面熱抵抗が増える
可能性があります。
OCPも底面の平面度と表面粗さを、機械性能と熱性能へ影響する設計項目として挙げています。
つまりコールドプレート製造では、
流路を加工する技術
と、
接合後に熱源接触面を仕上げる技術
の両方が必要です。
圧力損失は冷却能力と同時に見る
この記事を読んだ方におすすめの市場調査レポート
マイクロチャネルや細いフィンを増やせば、冷却液と金属の接触面積を増やせます。
一方で流体抵抗も増加します。
OCPも熱伝達性能だけではなく、運転圧力や圧力損失をコールドプレート選定の重要指標にしています。
したがって、
「最も冷える流路」
ではなく、
「必要な熱性能を、許容圧力損失内で実現する流路」
を設計する必要があります。
これはCDU・ポンプ選定にもつながります。
内部清浄度も品質項目になる
この記事を読んだ方におすすめの市場調査レポート
半導体・電子部品の「これから設備を買う工場」47案件|2026-2028年 設備投資・工場新設データ
加工後の流路に、
切粉
バリ
研磨粉
接合残渣
異物
が残れば、循環後に別の部品へ移動する可能性があります。
OCPの評価文書では、X線などによる内部欠陥・異物確認に加え、フラッシング液中の粒子を確認する方法も示されています。
したがって液冷市場が拡大すると、洗浄工程や清浄度管理もコールドプレートの付帯需要になります。
AIサーバー液冷でコールドプレートが重要になる理由
この記事を読んだ方におすすめの市場調査レポート
半導体・電子部品の「これから設備を買う工場」47案件|2026-2028年 設備投資・工場新設データ
コールドプレート自体はAIサーバーで突然生まれた技術ではありません。
産業機器、電力機器、自動車、パワー半導体、HPCなどでも液冷技術は利用されてきました。
変わっているのは、AI計算基盤の高密度化によって、コールドプレートが大量のサーバー・ラックへ組み込まれる可能性が高まっている点です。
NVIDIA GB200 NVL72ではCPU・GPUを含むラックスケール液冷がすでに実装されています。
さらにNVIDIAは2026年6月、Rubin世代について、閉ループで全チップやネットワーク部品まで液冷する100%液冷アーキテクチャを説明しています。
これは「すべてのデータセンターが一斉に完全液冷へ変わる」という意味ではありません。
一方で、液体で直接冷却する対象がGPU・CPUから周辺高発熱部品へ広がれば、コールドプレートや類似した液冷熱交換部品の種類・数量が増える可能性があります。
コールドプレート単体では液冷システムにならない
この記事を読んだ方におすすめの市場調査レポート
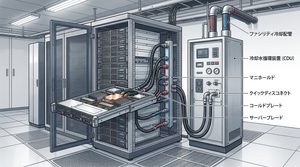
AIサーバーのDirect-to-Chip液冷を単純化すると、
GPU・CPU
↓
TIM
↓
コールドプレート
↓
ホース
↓
QD
↓
ラックマニフォールド
↓
CDU
↓
施設側冷却設備
となります。
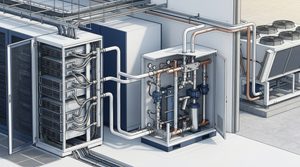
OCPもコールドプレートだけではなく、チューブ、マニフォールド、QD、CDUまでをTechnology Cooling Systemとして扱っています。
ここから分かるのは、
「コールドプレート市場が伸びる」
だけでは分析が足りないということです。
コールドプレートが増えれば、
材料
加工
接合
ホース
QD
フィルター
ポンプ
センサー
冷却液
洗浄
検査
まで需要が連動する可能性があります。
製造業ではどこに営業機会が生まれるのか
この記事を読んだ方におすすめの市場調査レポート
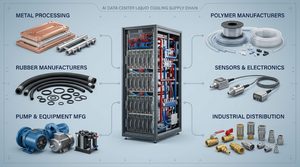
コールドプレートを完成品として設計できなくても、製造工程を分解すると参入候補は増えます。
| 自社技術 | 関係しやすい領域 |
|---|---|
| アルミ・銅材料 | ベース、カバー、フィン、配管 |
| CNC | 流路、シール溝、ポート、外形 |
| 微細加工 | マイクロチャネル、フィン |
| FSW | ベースとカバーの封止 |
| ろう付け | 多層、フィン、複雑流路の接合 |
| 溶接 | カバー、ポート、配管 |
| 研削・精密仕上げ | 熱源接触面 |
| 表面処理 | 防食・表面機能 |
| 洗浄 | 内部異物・残渣除去 |
| リーク検査 | 接合部・ポート・完成品 |
| X線検査 | 内部流路、接合欠陥、異物 |
| 流量・圧力計測 | 圧力損失・流量評価 |
| 熱試験 | 熱抵抗・温度評価 |
| 治具 | 接合、加工、検査 |
| CFD・熱設計 | 流路・温度分布最適化 |
つまり営業担当者は、
「うちはコールドプレートメーカーではない」
で調査を止める必要はありません。
まず、
自社工程
↓
コールドプレート工程
↓
要求品質
↓
候補顧客
の順番で考える方が現実的です。
既存の自動車用水冷部品、パワー半導体冷却部品、半導体製造装置、真空装置、熱交換器などで使っている工程が、液冷市場と重なる可能性があります。
ただし「似た加工ができること」と「AIサーバー向けとして採用されること」は別です。
営業・調達ではRFQの何を見るべきか
この記事を読んだ方におすすめの市場調査レポート
コールドプレート案件を評価するとき、市場規模より先に確認したいのが仕様です。
最低でも、
対象発熱体
発熱量
発熱分布
最高許容温度
冷却液種類
入口温度
流量
許容圧力損失
最大運転圧力
材料
接液材料
外形寸法
底面平面度
表面粗さ
接合方式
リーク要求
清浄度
年間数量
試作数量
寿命・信頼性条件
を確認します。
例えば同じ「銅製コールドプレート」でも、
500個の試作案件
と、
年間数十万個を想定する量産案件
では適する工程・設備・原価構造が変わります。
また、
高熱伝導
低圧損
軽量
低価格
高気密
短納期
をすべて最大化することは難しいため、顧客が何を優先するのか確認する必要があります。
「加工できる会社」から「評価までできる会社」へ要求が広がる
この記事を読んだ方におすすめの市場調査レポート
環境・取引先調査・補助金対応資料セット
液冷市場で付加価値が高くなりやすいのは、単工程だけではありません。
例えば、
CNC
+
FSW
+
仕上げ加工
+
洗浄
+
リーク検査
まで一貫できれば、顧客側のサプライチェーンを短縮できる可能性があります。
さらに、
流量・圧力損失測定
熱性能評価
X線検査
耐圧
信頼性試験
まで対応できれば、単なる金属加工会社から液冷部品サプライヤーへ近づきます。
AIデータセンター向けで重要なのは、
「AIという名前の製品を作った経験」
より、
「液冷部品として必要な品質を保証できる工程を持つか」
です。
今後はOCPの標準化動向も確認したい
この記事を読んだ方におすすめの市場調査レポート
2026年時点のOCP Cold Plate Sub-Projectでは、
Cold Plate Base Specifications
Cold Plate Performance
Coolant Fluids
Fluid Velocity
Wetted Materials
UQD
などが独立した検討テーマになっています。
これは液冷市場が、
「メーカーごとの専用品」
だけではなく、
部品間インターフェース
材料適合
性能評価
流量
冷却液
まで含めて標準化を進める段階へ入っていることを示しています。
部品メーカーや加工会社にとっても、この変化は重要です。
仕様が整理されれば参入しやすくなる可能性がある一方、評価方法や要求品質も明確になり、単純な価格競争では入りにくくなる可能性があります。
したがって2027年以降を考える場合は、単にコールドプレート需要量だけを見るのではなく、
OCP仕様
サーバー世代
冷却液
QD
CDU
流量・圧力条件
の変化を継続して確認する必要があります。
FAQ
この記事を読んだ方におすすめの市場調査レポート
鉛フリーはんだ市場2027-2030
コールドプレートとは簡単に言うと何ですか?
CPUやGPUなどの熱を、内部を流れる液体へ直接移す金属製の熱交換部品です。
Direct-to-Chip液冷では、発熱部品と冷却液の間に入る最も重要な受熱部品の一つです。
コールドプレートと水冷ヒートシンクは違いますか?
用語の使われ方には幅があります。
内部へ冷却液を流して熱を移す部品は、水冷ヒートシンク、液冷プレート、ウォータージャケットなどと呼ばれる場合もあります。
用途やメーカーごとの呼称を確認する必要があります。
コールドプレートは銅とアルミのどちらが優れていますか?
一律には決められません。
銅は高い熱伝導性が大きな利点ですが、アルミは重量、加工、接合、材料コストなどとのバランスを取りやすいため、用途に応じて選択されます。
FSWと真空ろう付けではどちらが向いていますか?
構造によって変わります。
FSWはアルミの大型板構造などで使いやすく、真空ろう付けはフィンや多層構造など複雑な内部構造を一括接合するときに有力です。
コールドプレートを作るには5軸加工機が必要ですか?
必ずしも必要ではありません。
形状や流路によって3軸、4軸、5軸、専用加工、押出、鋳造などが使い分けられます。
重要なのは使用設備の軸数ではなく、必要な流路形状、精度、清浄度、量産性を満たせるかです。
リーク検査だけで品質保証できますか?
できません。
漏れに加え、平面度、表面粗さ、流量、圧力損失、熱性能、清浄度、材料適合、耐圧、腐食、信頼性なども用途に応じて確認する必要があります。
AIサーバーがすべて液冷になるのでしょうか?
現時点で一律には言えません。
高発熱部品を液冷しながら他の部品を空冷するハイブリッド構成も存在します。
一方、NVIDIAがRubin世代で100%液冷アーキテクチャを示しているように、液冷対象が広がる方向は確認できます。
中小の金属加工会社でも液冷市場へ参入できますか?
可能性はあります。
特にアルミ・銅加工、CNC、FSW、ろう付け、溶接、研削、洗浄、表面処理、リーク検査などはコールドプレート工程と接点があります。
ただしデータセンター向けで求められる流体・熱・信頼性要求に対応できるかを確認する必要があります。
まとめ
この記事を読んだ方におすすめの市場調査レポート
コールドプレートは、CPUやGPUから熱を受け取り、内部を流れる冷却液へ熱を移すDirect-to-Chip液冷の重要部品です。
理解しておきたいポイントは5つです。
- コールドプレートは単なる金属板ではなく、熱交換器である。
- 銅・アルミの選定には熱伝導だけでなく、重量、加工、接合、冷却液との適合性が関係する。
- 製造はCNCだけで終わらず、FSW、ろう付け、溶接、仕上げ、洗浄、リーク・熱性能検査までつながる。
- AIサーバー液冷の拡大は材料・加工・接合・洗浄・検査・計測にも需要を波及させる可能性がある。
- 営業では「市場が伸びるか」より、自社工程がコールドプレートのどの品質要求へ接続できるかを見る。
自社で次に確認したいのは、
自社技術
↓
対応できる工程
↓
要求品質
↓
仕様決定者
↓
購買企業
↓
試作案件
までつながるかです。
コールドプレートメーカーや具体的な加工・接合企業、参入余地をさらに確認したい場合は、製造業サプライチェーン研究所の「コールドプレート市場は誰が作っている?材料・加工・接合・漏れ検査から参入余地を読む」もあわせて確認できます。
液冷全体をCDU、コールドプレート、QD、配管、冷却液まで広げて確認する場合は、「AIデータセンター液冷市場・サプライチェーン2027-2030」が最も今回の記事と関連します。
PDF150ページに加え、国内外関連企業26社、国内データセンター案件9件、RFQ確認項目54項目などを収録したExcelが付属し、液冷市場から部品・材料・製造工程・購買経路・営業先まで調べるための法人向け資料です。

コメント