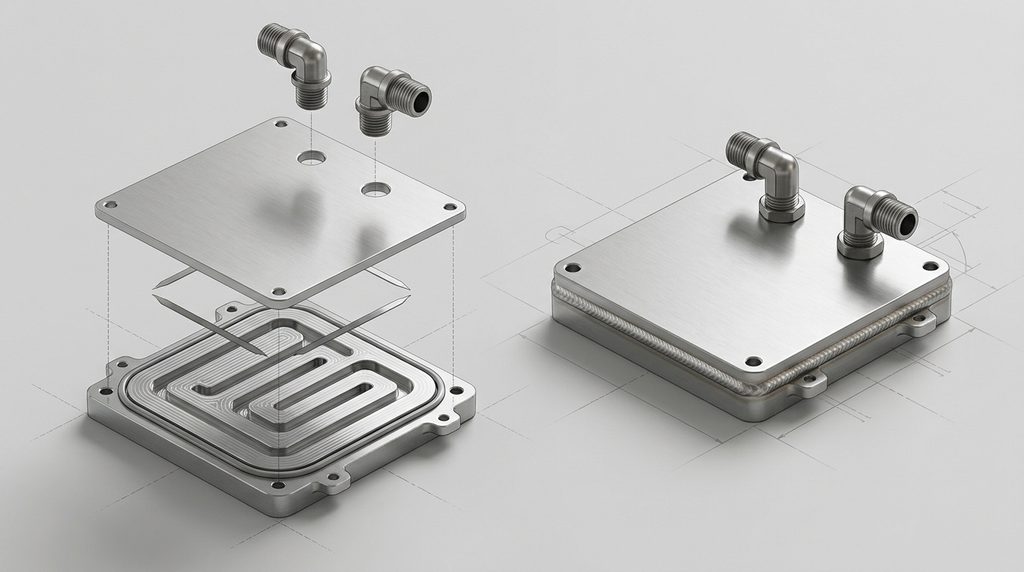
AIサーバーやパワー半導体の液冷化が進むと、需要が増える部品の一つがコールドプレートです。
ただし「コールドプレート市場が伸びる」と聞いて、完成品メーカーだけを探してもサプライチェーン全体は見えません。
実際のコールドプレートは、
アルミ・銅
↓
流路設計
↓
CNC加工
↓
接合
↓
平面加工
↓
洗浄
↓
表面処理
↓
リーク検査
↓
流量・熱性能検査
という複数工程から成立します。
つまり液冷市場は、コールドプレート専業メーカーだけの市場ではありません。
金属材料、機械加工、FSW、ろう付け、めっき、洗浄、検査装置、治具まで含めて見ると、日本の製造業が入れる場所はかなり広がります。
コールドプレート市場を作っているのは完成品メーカーだけではない
この記事を読んだ方におすすめの市場調査レポート
コールドプレートとは、CPU、GPU、パワー半導体などの発熱体と接触し、内部を流れる冷却液へ熱を移す部品です。
Direct-to-Chip液冷では、半導体に近い位置で熱を受け取るため、冷却システムの中でも非常に重要な部品になります。
2026年時点では、NVIDIA GB300 NVL72が完全液冷ラックとして販売され、72基のBlackwell Ultra GPUと36基のGrace CPUを搭載しています。NVIDIA
NVIDIAのDGX GBラックシステムでも、コンピュートトレイ内のCPUとGPUにコールドプレートを取り付け、ラック内マニフォールドから冷却液を供給する構造が公開されています。NVIDIA Docs
したがって需要を見るときは、
AIサーバーが増える
↓
液冷ラックが増える
↓
CPU・GPUを直接冷却する
↓
コールドプレートが必要になる
という流れになります。
ただし製造業の営業で重要なのは、この一段先です。
コールドプレートが増える
↓
アルミ・銅が必要になる
↓
流路加工が増える
↓
接合が増える
↓
精密仕上げが増える
↓
リーク検査が増える
まで分解すると、関係する企業が一気に増えます。
AIサーバー向けでは要求性能そのものも上がっている
この記事を読んだ方におすすめの市場調査レポート
半導体・電子部品の「これから設備を買う工場」47案件|2026-2028年 設備投資・工場新設データ
液冷化は単なるサーバー台数増加だけではありません。
1個のコールドプレートが処理する熱量自体も大きくなっています。
CoolIT Systemsは2025年に4,000W対応の単相DLCコールドプレートを発表し、2026年6月には15kWコールドプレートの実証を発表しました。CoolIT Systems
15kWの製品が現在の一般的なサーバーへ大量採用されているという意味ではありません。
重要なのは、コールドプレート技術の開発競争が、
より大きな熱を処理する
より低い熱抵抗にする
圧力損失を抑える
高い信頼性で漏れを防ぐ
という方向へ進んでいることです。
さらにOpen Compute Projectでは、Cold Plate Sub-Projectが設けられています。
対象はコールドプレートだけではなく、冷却液、接液材料、流速、性能評価、QD、マニフォールド、CDUまで広がっています。Open Compute Project
これはコールドプレートが「各社独自の水冷部品」から、データセンター液冷インフラを構成する標準化対象へ変わりつつあることを示しています。
コールドプレートを製造工程へ分解する
この記事を読んだ方におすすめの市場調査レポート
鉛フリーはんだ市場2027-2030
コールドプレートを一つの金属部品として見ると、参入余地を見誤ります。
工程ごとに分ける必要があります。
| 工程 | 主な技術・設備 | 関係する企業 |
|---|---|---|
| 熱・流体設計 | CFD、熱解析、圧力損失設計 | 熱設計会社、完成品メーカー |
| 材料 | アルミ、銅、SUS | 素材メーカー、商社 |
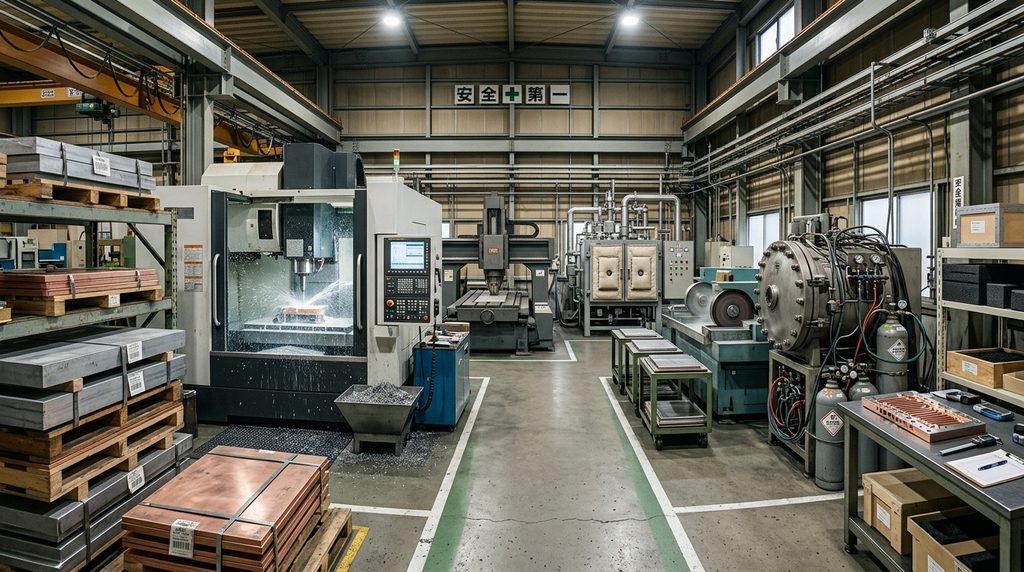
| 流路形成 | CNC、切削、押出、鋳造、管埋込 | 機械加工会社 |
| 接合 | FSW、真空ろう付け、CAB、ろう付け | 接合加工会社 |
| 仕上げ | フライス、研削、面精度管理 | 精密加工会社 |
| 洗浄 | 脱脂、超音波洗浄、内部洗浄 | 洗浄設備・受託会社 |
| 表面処理 | Niめっき、アルマイト、化成処理 | 表面処理会社 |
| 検査 | Heリーク、耐圧、流量、熱性能 | 検査装置・治具メーカー |
ここから各工程を見ていきます。
1.最初に必要なのは金属加工ではなく熱・流体設計
この記事を読んだ方におすすめの市場調査レポート
コールドプレートでは、先に流路を削ってから性能を考えるわけではありません。
まず確認する必要があるのは、
発熱量
発熱位置
熱流束
接触面積
冷却液
入口温度
必要流量
許容圧力損失
プレートサイズ
取付方法
です。
CoolITも、コールドプレート設計では流量、圧力損失、熱抵抗、公差、製造性、信頼性を一つのシステムとして扱う必要があると説明しています。CoolIT Systems
つまり営業時に、
「アルミを削れます」
だけでは弱いということです。
顧客が欲しいのは切削品ではなく、
必要な流量と圧力条件の中で、指定温度以下にできるコールドプレート
だからです。
2.材料はアルミか銅かだけでは決まらない
この記事を読んだ方におすすめの市場調査レポート
鉛フリーはんだ市場2027-2030
コールドプレートではアルミと銅が主要材料になります。
一般的には銅は高い熱伝導性が強みです。
一方、アルミは軽量性、加工性、材料コスト、量産性などに利点があります。
ただし重要なのは熱伝導だけではありません。
冷却液との適合性。
異種金属との組み合わせ。
腐食。
重量。
接合方法。
量産性。
表面処理。
まで含めて決める必要があります。
Boydも液冷ループ設計で、銅、アルミ、ステンレスでは使用できる流体条件が異なり、異種金属を組み合わせた場合にはガルバニック腐食にも注意が必要だと説明しています。Boyd | Trusted Innovation
日本企業では材料側にも参入余地がある
例えばUACJは熱交換器向けとして、
アルミニウムブレージングシート
精密押出多穴管
フィラーレスろう付け技術
などを展開しています。株式会社UACJ
UACJが特定のAIサーバー用コールドプレートを供給しているという意味ではありません。
ここで見るべきなのは、
液冷市場
↓
熱交換部品
↓
アルミ材料
↓
ブレージング材・押出材
まで上流需要が存在するという構造です。
3.流路形成はコールドプレートの性能を左右する
この記事を読んだ方におすすめの市場調査レポート
代表的な構造には複数あります。
CNCで流路を削る
ベースプレートへ溝、マイクロチャネル、ピンフィンなどを加工し、その上から蓋を接合します。
設計自由度が高く、試作から量産まで使いやすい方式です。
一方で、
工具摩耗。
バリ。
内部切粉。
流路幅。
流路深さ。
底肉厚。
面精度。
などの管理が必要になります。
チューブをプレートへ埋め込む
Wakefield Thermalでは、アルミベースに銅管を埋め込んだ標準コールドプレートも販売しています。wakefieldthermal.com
構造が比較的分かりやすく、用途によってはコストとのバランスを取りやすい方式です。
鋳造・押出を利用する
量産用途では、切削だけが選択肢ではありません。
例えば日軽金ALMOは、パワーコントロールユニット向け水冷ベースプレートでPFダイカストとFSWを組み合わせています。日軽金ALMO
つまり、
鋳造
+
機械加工
+
FSW
という複合工程も成立します。
4.接合方法が製造サプライチェーンを分ける
この記事を読んだ方におすすめの市場調査レポート
AIデータセンター液冷市場・サプライチェーン2027-2030
コールドプレートは内部へ冷却液を流すため、流路を加工しただけでは完成しません。
蓋、配管、口金などを気密接合する必要があります。
代表的なのが、
FSW
真空ろう付け
CAB
銅ろう付け
などです。
FSW
FSWはFriction Stir Welding、摩擦攪拌接合です。
回転工具から発生する摩擦熱で材料を軟化させ、溶融させずに塑性流動させて接合します。
Wakefield ThermalではFSW方式の標準コールドプレートを複数展開しています。wakefieldthermal.com
国内でも共友製作所がコールドプレートの設計・製作でFSWを使用しており、流路加工から接合まで行っています。kyoyu-ss.co.jp
FSWの利点は、
ろう材を必要としない。
固相接合である。
比較的大きなアルミ部品にも使いやすい。
という点です。
一方、
工具が通れる接合経路が必要。
強い押付力へ対応する治具が必要。
接合後の変形や面精度管理が必要。
という製造条件があります。
真空ろう付け
真空ろう付けでは、母材を溶かすのではなく、母材より低い融点のろう材を溶かして接合します。
Boydはアルミコールドプレートを真空ろう付けする工程を公開しています。
洗浄した部品を組み立て、治具で固定し、真空炉で接合することで複雑な内部構造を一体化できます。info.boydcorp.com
内部フィンや多層流路など、FSWだけでは作りにくい構造で選択肢になります。
CAB
Controlled Atmosphere Brazingも使われます。
Boydの高出力密度向け冷却器では、アルミ層間へろう材を配置し、窒素雰囲気中で約600℃まで加熱して接合する工程が公開されています。Boyd | Trusted Innovation
したがって、
FSWか。
真空ろう付けか。
CABか。
という選択は単純な優劣ではありません。
流路形状。
材料。
生産数量。
サイズ。
面精度。
要求強度。
設備。
コスト。
によって変わります。
FSWとろう付けはどちらが有利か
この記事を読んだ方におすすめの市場調査レポート
| 項目 | FSW | ろう付け |
|---|---|---|
| 接合原理 | 固相接合 | ろう材を溶融 |
| ろう材 | 原則不要 | 必要 |
| 複雑な内部フィン | 制約あり | 得意 |
| 工具アクセス | 必要 | 不要 |
| 大型アルミ部品 | 適する | 構造次第 |
| 多層構造 | やや制約 | 得意 |
| 設備 | FSW装置・高剛性機械 | 真空炉・CAB炉など |
| 主な管理項目 | 荷重、回転、速度、接合深さ | 温度、雰囲気、ろう材、治具 |
| 後工程 | 面加工・検査 | 面加工・洗浄・検査 |
どちらか一方がコールドプレート市場を独占するとは考えにくいでしょう。
用途と構造ごとに棲み分けると見る方が現実的です。
5.接合後にはもう一度「面」を作る
この記事を読んだ方におすすめの市場調査レポート
半導体・電子部品の「これから設備を買う工場」47案件|2026-2028年 設備投資・工場新設データ
コールドプレートは漏れなければ終わりではありません。
CPU、GPU、IGBTなどと接触する面の精度が重要です。
接触面が反っていればTIMの厚みが不均一になり、局所的に熱抵抗が増える可能性があります。
カワソーテクセルは水冷ヒートシンクで冷却部の平面度・平行度0.02mm以下を公表しています。カワソーテクセル
共友製作所も、FSW後の反りを矯正してから仕上げ加工することで蓋厚を均一化する工程を説明しています。kyoyu-ss.co.jp
つまり機械加工会社にとって、
流路加工だけ
ではなく、
接合後の基準面再加工。
平面度管理。
表面粗さ管理。
まで含めた案件になる可能性があります。
6.洗浄は「見えない流路」を作る工程
この記事を読んだ方におすすめの市場調査レポート
液冷部品では内部異物も問題になります。
切削加工後には、
切粉。
バリ。
加工油。
研磨粉。
接合工程由来の残留物。
などが残る可能性があります。
流路が細くなれば、小さな異物でも圧力損失や流量変化につながります。
特にAIサーバー向けでは、コールドプレートだけでなくQD、マニフォールド、フィルター、CDUまで一つの閉ループになります。
したがって「洗浄できるか」は品質保証の一部になります。
7.表面処理は見た目ではなく材料適合性で考える
この記事を読んだ方におすすめの市場調査レポート
コールドプレートで使われる表面処理には、
無電解ニッケルめっき。
アルマイト。
化成処理。
その他防食処理。
などがあります。
ただし何でも処理すればよいわけではありません。
冷却液へ接触する面の場合、
処理材。
基材。
冷却液。
温度。
異種金属。
との相性を見る必要があります。
国内ではクラインが無酸素銅水冷ヒートシンクについて、CNC加工、ろう付け、仕上げ加工、無電解ニッケルめっきまでの一貫手配を公開しています。チタン・マグネシウム等の精密金属加工・水冷ヒートシンク|株式会社クライン |
カワソーテクセルでも、銅製水冷ヒートシンクについてNiめっきを公表しています。カワソーテクセル
ここから、
液冷市場
↓
銅製コールドプレート
↓
防食・表面処理
↓
めっき
という需要も見えてきます。
8.最終的な参入障壁はリーク検査にある
この記事を読んだ方におすすめの市場調査レポート
コールドプレート製造で見落としたくないのが検査です。
完成した外観だけ見ても内部接合部の微小な漏れは分かりません。
マーポスは冷却プレート向けに、ヘリウムトレーサーガスを使った真空チャンバー式リーク検査システムを公開しています。marposs.com
INFICONも、AIデータセンター向けコールドプレートの気密性確保を重要課題として取り上げています。INFICON
検査は一種類ではありません。
目的を分ける必要があります。
| 検査 | 主な目的 |
|---|---|
| リーク検査 | 微小漏れを確認 |
| 耐圧検査 | 所定圧力へ耐えられるか確認 |
| 破壊圧試験 | 設計限界の検証 |
| 流量検査 | 必要流量が確保できるか |
| 圧力損失検査 | 流路抵抗を確認 |
| 熱性能試験 | 実際の冷却能力を確認 |
| 寸法検査 | 平面度・穴位置などを確認 |
| 清浄度確認 | 流路内部の異物を管理 |
したがってコールドプレート市場が成長すると、
完成品だけでなく、
ヘリウムリークディテクター。
真空チャンバー。
検査治具。
配管。
自動搬送。
測定ソフト。
トレーサビリティ。
にも需要が波及します。
国内外では誰がコールドプレートを作っているのか
この記事を読んだ方におすすめの市場調査レポート
公開情報で確認できる代表例を整理すると、企業ごとの立ち位置はかなり違います。
| 企業 | 公開情報から確認できる主な領域 |
|---|---|
| CoolIT Systems | AI・HPC向けプロセッサーコールドプレート、液冷ループ |
| Boyd | 液冷コールドプレート、真空ろう付け、液冷ループ |
| Wakefield Thermal | FSW、埋込銅管などのコールドプレート |
| マルヤス工業 | ろう付け水冷ヒートシンク、アルミ・銅・SUS |
| 共友製作所 | CNC+FSWによるコールドプレート |
| 日軽金ALMO | ダイカスト+FSWによるPCU用水冷ベースプレート |
| カワソーテクセル | アルミ・銅水冷ヒートシンク、ろう付け |
| クライン | 無酸素銅水冷ヒートシンク、CNC、ろう付け、Niめっき |
CoolITはAI・HPC側に近く、設計・検証を含むコールドプレート技術を持っています。CoolIT Systems
一方、日本国内を見ると、自動車、パワー半導体、産業機器で培った、
アルミ加工。
銅加工。
ろう付け。
FSW。
気密接合。
平面加工。
という技術を持つ企業が存在します。
ここが日本企業の参入を考える際の重要なポイントです。
「AIサーバー向けコールドプレートを今まで作っていたか」
だけではなく、
「必要な製造工程をすでに持っているか」
を見るべきです。
コールドプレート市場は4階層で見ると分かりやすい
この記事を読んだ方におすすめの市場調査レポート
市場を整理すると、大きく4階層に分けられます。
第1層 仕様を決める企業
半導体メーカー。
サーバーOEM。
ラック・システムメーカー。
液冷システムメーカー。
ここで熱条件や取付条件が決まります。
第2層 コールドプレート設計・完成品メーカー
熱設計。
流路設計。
CFD。
試作。
信頼性評価。
量産設計。
まで持つ企業です。
第3層 製造工程サプライヤー
アルミ・銅材料。
CNC加工。
FSW。
真空ろう付け。
研削。
表面処理。
洗浄。
などです。
第4層 品質保証・周辺設備
リーク検査。
耐圧検査。
CMM。
検査治具。
流量測定。
熱性能評価。
です。
中小製造業が狙いやすいのは、必ずしも第2層ではありません。
第3層、第4層から入る方法があります。
中小製造業が入りやすい工程と難しい工程
この記事を読んだ方におすすめの市場調査レポート
参入難易度を整理すると次のようになります。
| 領域 | 参入余地 | 主な壁 |
|---|---|---|
| アルミ・銅材料 | 中 | 材料認定、品質 |
| CNC流路加工 | 高 | 面精度、バリ、清浄度 |
| 仕上げ加工 | 高 | 平面度、量産安定性 |
| FSW | 中〜高 | 設備、条件出し、接合保証 |
| ろう付け | 中〜高 | 炉、治具、気密保証 |
| 表面処理 | 中 | 冷却液との材料適合 |
| 洗浄 | 中〜高 | 内部清浄度保証 |
| リーク検査 | 高 | 感度、タクト、治具 |
| コールドプレート完成設計 | 低〜中 | 熱設計、IP、認定、実績 |
特に可能性があるのは、
既に精密金属加工を行っている。
熱交換器を作っている。
EV冷却部品を作っている。
パワー半導体用水冷板を作っている。
FSWを持っている。
真空ろう付けを持っている。
ヘリウムリーク検査設備を持っている。
という企業です。
完全な新規技術として始めるより、既存能力を横展開する方が現実的でしょう。
AIサーバー向けとEV向けでは同じコールドプレートではない
この記事を読んだ方におすすめの市場調査レポート
ここも重要です。
「水冷プレートを作ったことがあるからAIサーバー向けも作れる」
とは限りません。
EV・バッテリー
比較的大面積。
大量生産。
軽量化。
コスト。
振動。
耐久性。
などが重要になります。
パワー半導体
面精度。
絶縁。
高熱流束。
温度均一性。
長期信頼性。
が重要になります。
AIプロセッサー
非常に高い熱密度。
低熱抵抗。
小型流路。
低圧力損失。
清浄度。
微小リーク。
CPU・GPU世代ごとの形状変更。
が重要になります。
したがって横展開する場合も、
「同じ製品を売る」
ではなく、
既存加工技術を新しい要求仕様へ合わせる
と考える必要があります。
営業するならコールドプレートメーカーだけを狙わない
この記事を読んだ方におすすめの市場調査レポート
製造工程から見ると営業先も変わります。
CNC加工会社
狙う相手は、
コールドプレートメーカー。
熱設計会社。
液冷システムメーカー。
パワーエレクトロニクスメーカー。
などです。
訴求点は、
流路加工。
面精度。
大判加工。
銅加工。
薄肉加工。
バリ管理。
になります。
FSW会社
狙うのは、
アルミ水冷プレートメーカー。
EV熱マネジメントメーカー。
パワーエレクトロニクスメーカー。
などです。
「FSWできます」だけでなく、
接合深さ。
サイズ。
面精度。
リーク保証。
量産タクト。
まで示した方が営業しやすくなります。
めっき・表面処理会社
銅製プレート。
配管部品。
マニフォールド。
継手。
なども候補になります。
検査装置メーカー
完成品メーカーだけでなく、
加工会社がリーク保証まで受託する場合にも需要があります。
つまり液冷市場を、
データセンター事業者へ営業する市場
と考える必要はありません。
むしろ加工会社の場合、
液冷部品を設計・製造しているTier1、Tier2へ入る方が現実的です。
調達担当がRFQで確認したい項目
この記事を読んだ方におすすめの市場調査レポート
半導体・電子部品の「これから設備を買う工場」47案件|2026-2028年 設備投資・工場新設データ
コールドプレートを調達する場合、図面と価格だけでは足りません。
最低でも次を確認したいところです。
- 熱負荷
- 発熱位置
- プレート寸法
- 材質
- 冷却液
- 入口温度
- 必要流量
- 最大圧力
- 許容圧力損失
- 接合方法
- 接液材料
- 表面処理
- 平面度
- 表面粗さ
- ポート・継手
- リーク基準
- 耐圧条件
- 清浄度
- 熱性能検査方法
- 年間数量
- トレーサビリティ
- 変更管理
営業側でも、この項目を聞けるだけで商談の質はかなり変わります。
「水冷プレートを作れます」
ではなく、
「どの条件の水冷プレートが必要ですか」
まで進めるからです。
今後確認したい3つの変化
この記事を読んだ方におすすめの市場調査レポート
1.コールドプレート1個あたりの熱負荷
プロセッサー電力が上がれば、
流路構造。
材料。
流量。
圧力損失。
接触面。
の要求も変わります。
CoolITが15kWコールドプレートを実証したことは、将来の単相DLC技術の開発余地がまだ残っていることを示す一例です。CoolIT Systems
2.標準化
OCPではコールドプレート、性能、冷却液、接液材料、流速など複数のワークストリームが動いています。Open Compute Project
標準化が進めば、新規企業が参加しやすくなる面があります。
一方で、要求性能や検証項目が明確になり、品質保証がより厳しくなる可能性もあります。
3.「加工会社」から「性能保証会社」への変化
最終的に価値が高くなるのは、
削れる会社
だけではなく、
設計できる。
接合できる。
漏れを保証できる。
流量を測れる。
熱性能を測れる。
まで対応できる会社だと考えられます。
コールドプレートでは寸法精度だけでなく、完成後の機能保証が重要だからです。
よくある質問
この記事を読んだ方におすすめの市場調査レポート
環境・取引先調査・補助金対応資料セット
コールドプレートはアルミと銅のどちらが多いですか?
両方使われます。
熱性能だけなら銅が有利な場面がありますが、重量、価格、加工、接合、冷却液、腐食まで含めて材料を決める必要があります。
FSWと真空ろう付けではどちらが優れていますか?
一概には決められません。
FSWは固相接合で大型アルミ構造にも使いやすく、真空ろう付けは複雑な多層流路や内部フィン構造を作りやすい特徴があります。
普通のマシニング加工会社でも参入できますか?
加工工程だけなら可能性があります。
ただしコールドプレート案件では、バリ、洗浄、面精度、接合後変形、リーク保証など通常の切削部品以上の管理が必要になる可能性があります。
AIサーバー向けはEV向け水冷プレートと同じですか?
同じではありません。
使用環境、サイズ、熱密度、流量、要求寿命、コスト、量産条件が異なるため、既存技術の横展開には追加評価が必要です。
コールドプレート製造で最も重要な検査は何ですか?
用途によりますが、リーク検査は非常に重要です。
さらに耐圧、流量、圧力損失、平面度、清浄度、熱性能まで確認することで完成品としての品質を保証できます。
表面処理会社にも液冷市場の仕事はありますか?
可能性があります。
銅製水冷ヒートシンクではNiめっきを採用する国内メーカーも確認できます。カワソーテクセル
ただし接液部の処理は冷却液との適合性を確認する必要があります。
コールドプレート市場へ新規参入するなら完成品から始めるべきですか?
必ずしもその必要はありません。
CNC、FSW、ろう付け、表面処理、洗浄、リーク検査など、自社がすでに持つ工程から入る方が現実的です。
まとめ
この記事を読んだ方におすすめの市場調査レポート
環境・取引先調査・補助金対応資料セット
コールドプレート市場を見るときは、完成品メーカーだけを見ないことが重要です。
覚えておきたいのは次の5点です。
- AIサーバーの液冷化でコールドプレートの重要性が高まっている
- コールドプレートは材料、加工、接合、洗浄、表面処理、検査の複合製品
- FSWとろう付けは用途ごとに使い分けられる
- 日本には既に水冷、FSW、ろう付け、精密加工の技術を持つ企業がある
- 中小製造業は完成品より工程単位から参入できる可能性がある
自社で最初に確認したいのは、
「コールドプレートを作れるか」
ではありません。
自社が現在持っている、
材料。
加工機。
接合設備。
表面処理。
洗浄。
検査。
のどれがコールドプレート製造工程へつながるのかです。
そこから逆算した方が、現実的な営業先と設備投資の必要性が見えてきます。
さらに液冷・放熱市場を調べたい方へ
今回の記事では、コールドプレート1部品を製造工程まで分解しました。
さらにCDU、QD、マニフォールド、配管、冷却液、ポンプ、センサー、国内案件まで含めて液冷サプライチェーン全体を確認する場合は、製造業サプライチェーン研究所の調査レポートを掲載している次のマガジンにつながります。
同マガジンでは「AIデータセンター液冷市場・サプライチェーン2027-2030」と「電子機器の放熱材料・冷却部品市場2027-2030」を掲載しています。前者はCDU、コールドプレート、QD、配管、冷却液などを対象としたPDF150ページ+Excel、後者はTIM、ヒートシンク、コールドプレートなど放熱市場全体を扱うPDF147ページ+Excelです。

コメント