SiCパワー半導体の需要が伸びれば、SiCデバイスだけでなく、その前段階にあるウエハ加工用の研削ホイール、ダイヤモンド系研磨材、CMPスラリー、研磨パッドなどにも需要が波及します。
ただし「SiC市場が20%伸びれば研磨材も20%伸びる」という単純な構造ではありません。
2026年は150mmから200mmへの移行が進む一方、レーザースライスや固定砥粒パッド、スラリーレス研磨など、消耗品の使用量そのものを減らす技術も進んでいるからです。
この記事ではSiCを完成したパワー半導体ではなく、
SiC需要
↓
SiCウエハ
↓
切断
↓
研削
↓
ラッピング
↓
CMP
↓
消耗品
という製造工程から見ます。
SiC需要増加を「デバイス」ではなく「加工量」で見る
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
2026年10月15日、InfineonとWolfspeedは従来のSiCウエハ長期供給契約を拡張し、新たに200mm SiCウエハを対象に加えました。
Wolfspeedも2026年9月、Premium 200mm n型SiC基板の商用供給開始を発表しています。
欧州ではSTMicroelectronicsが、2026年前半にイタリア・カターニャと中国・重慶の200mm SiC製造を立ち上げ段階へ移したことを公表しています。
日本でもロームが2026年4月、8インチSiC MOSFET製造ラインの開発完了を発表しました。
三菱電機も熊本県菊池市の泗水地区にSiC 200mmウエハ対応の新工場を完成させ、200mmラインの立ち上げを進めています。
つまりSiCを取り巻く2026年の重要な変化は、「需要増」だけではありません。
「量産規模の拡大」と「150mmから200mmへの移行」が同時に進んでいることです。
これは研磨材・工具メーカーにとって大きな意味を持ちます。
なぜSiCでは研削・研磨消耗品が重要なのか
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiCはシリコンより加工しにくい高硬度材料です。
DISCOもSiCを高剛性で加工が難しい材料と説明しており、ウエハ薄化にはSiC専用の研削条件とグラインディングホイールが必要としています。
ウエハ表面に加工ダメージや傷が残れば、その後のエピタキシャル成長やデバイス歩留まりへ影響します。
そのため単に削ればよいのではなく、
高い除去速度
↓
平坦性
↓
低スクラッチ
↓
低サブサーフェスダメージ
↓
エピ成長に使える表面
まで仕上げる必要があります。
SiCのCMPでは、表面を化学的に変化させて柔らかくし、砥粒と研磨パッドの機械作用で除去する方法が使われます。
研究レビューでも、SiC表面を酸化し、生成した比較的軟らかい層を砥粒で除去するサイクルがCMPの基本的な除去機構として整理されています。
この「硬い材料を高品位に加工しなければならない」という性質が、SiCと研磨材・消耗品市場を強く結び付けています。
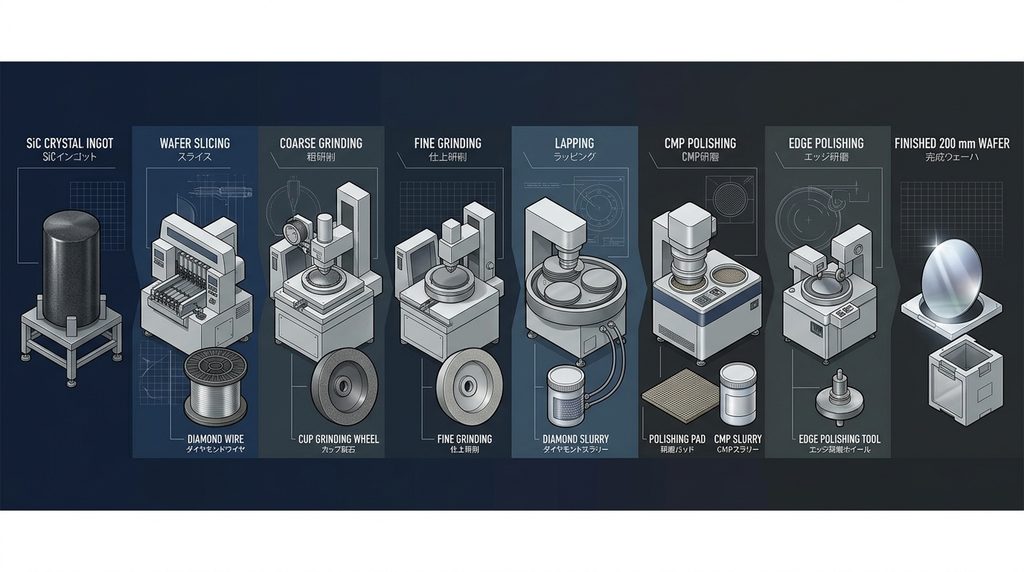
SiCウエハができるまでに何が消費されるのか
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiC関連の商機を見る場合、完成したMOSFETだけを見ても研磨材需要は分かりません。
インゴットからウエハへ加工する工程まで戻る必要があります。
| 工程 | 主な消耗品・工具 | SiC増産時の方向 |
|---|---|---|
| インゴット切断 | ダイヤモンドワイヤー等 | 増加要因あり。ただしレーザー代替に注意 |
| 粗研削 | ダイヤモンド系研削ホイール | 増加が期待される |
| 仕上げ研削 | 高番手研削ホイール | 増加が期待される |
| ラッピング | ダイヤモンドスラリー、ラッピングパッド | 増加要因と工程削減要因が混在 |
| CMP | SiC用CMPスラリー、CMPパッド | 重要度が高い |
| 端面加工 | 研削・研磨工具、固定砥粒パッド | 200mm化で注目度上昇 |
| 周辺 | ドレッサー、保持材等 | 工程・方式に応じて需要発生 |
重要なのは「全部増える」と考えないことです。
工程そのものが変われば、消耗品の構成も変わります。
インゴットスライスではダイヤモンドワイヤーだけを見ない
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiCインゴットの切断ではダイヤモンドワイヤーが使用されます。
ノリタケのダイヤモンドワイヤーもSiC、GaN、サファイア、シリコンなど硬質材料の切断用途を明示しています。
したがって従来方式のSiCウエハ生産能力が増えれば、ダイヤモンドワイヤーには需要増加要因があります。
しかしここには技術代替リスクがあります。
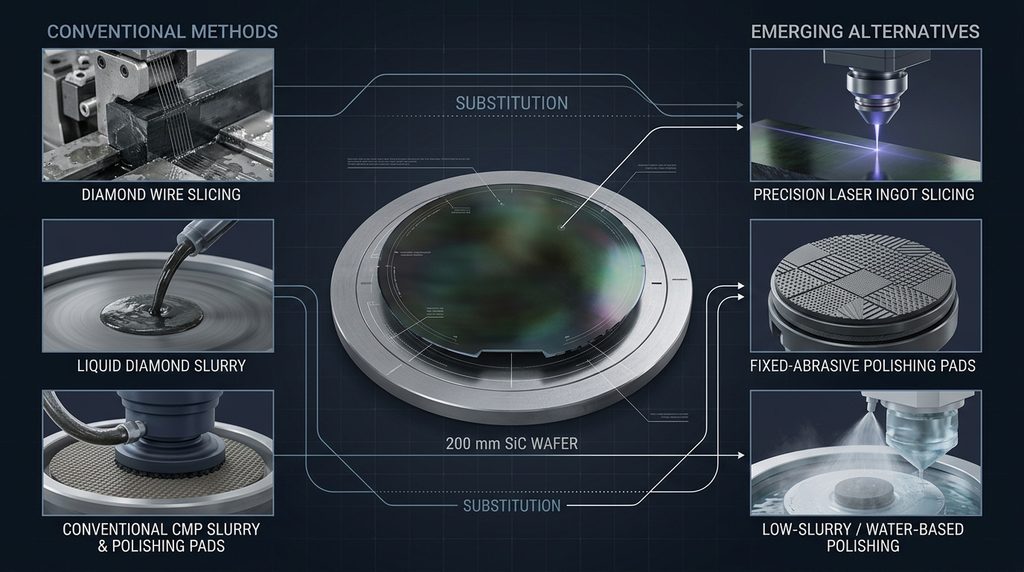
DISCOのKABRAは、SiCインゴット内部にレーザーで分離層を形成し、そこからウエハを剥離する方式です。
DISCOは従来のSiCインゴットスライスではダイヤモンドワイヤーが主流だった一方、硬いSiCでは加工時間と切断ロスが大きいことを課題として挙げています。KABRA!zenは8インチインゴットにも対応しています。
つまり、
SiCウエハ生産増
=
ダイヤモンドワイヤー需要が永久に同率成長
とは限りません。
SiC市場を見る場合、ウエハ生産能力と同時に「スライス方式」を追う必要があります。
粗研削・仕上げ研削はSiC増産の比較的直接的な恩恵を受ける
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
研削ホイールはSiC需要増加との関係を比較的理解しやすい消耗工具です。
DISCOはSiC用GFSC Seriesを粗研削・仕上げ研削用として提供しています。
ノリタケもSiCウエハ向けとして粗研削用メタルボンドホイール、仕上げ研削用ビトリファイドボンドホイールなどを展開しています。
ただし研削工具メーカーに求められるのは販売数量だけではありません。
量産工場では、
加工時間
工具寿命
ホイール摩耗
表面粗さ
加工ダメージ
後工程CMP時間
まで含めて評価されます。
例えばノリタケはSiC向け粗研削ホイールについて、レーザー剥離後の8インチSiCウエハ加工で従来品と比較して摩耗率を約70%低減した試験結果を公開しています。
ここから分かるのは、消耗品市場の競争軸が「たくさん消費してもらうこと」とは限らない点です。
ユーザー側はむしろ長寿命化を求めます。
そのため供給側では、
使用本数
×
単価
ではなく、
ウエハ1枚当たり加工コスト
で競争することになります。
ラッピング・ダイヤモンドスラリーは成長と工程削減が同時に起こる
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiCのラッピングや機械研磨ではダイヤモンド系研磨材が重要です。
EngisはSiCウエハ加工について、研削、ラッピング、CMPの一連の加工ソリューションを提供し、ラッピング工程ではより細かいダイヤモンドスラリーを使用する方法を紹介しています。
一方、ラッピング工程は効率化の対象でもあります。
DISCOはKABRAについて、ワイヤソーで発生するウエハのうねりを抑えることでラッピングを不要にできる加工フローを説明しています。
さらに2025年に公表された研究では、固定砥粒CMPを使い、従来の精密ラッピングと粗研磨を一工程へ統合する方法も研究されています。
したがってダイヤモンドスラリー市場を見るときは、
SiC生産枚数増加によるプラス
↓
1枚当たり研磨時間短縮によるマイナス
↓
ラッピング工程削減によるマイナス
を分けて考えなければなりません。
CMPスラリーは重要だが、配合と使い方が変わる
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiCウエハをエピ成長に使用できる表面へ仕上げるうえで、CMPは重要な工程です。
EntegrisはSiC専用スラリーとして、バッチCMP用、単枚CMP用、ポリSiC用など複数のシリーズを展開しています。
同社の単枚CMP向けSiCスラリーは6インチと8インチ基板向けを想定しています。
サンゴバンもSiC向けClasSiCシリーズを展開しており、SiC表面の低粗さ・低欠陥・低サブサーフェスダメージを狙ったCMPスラリーを公開しています。
日本ではフジミインコーポレーテッドがSiCなど新材料向け研磨スラリーの開発を行っており、SiC基板向け研磨材も公開しています。
したがってSiC量産が拡大する局面では、CMPスラリーは継続して注目すべき消耗材料です。
ただし、ここにも技術変化があります。
「スラリーが増える市場」から「固定砥粒へ移る市場」になる可能性
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
2026年9月、ノリタケはSiCウエハ用ダイヤモンド砥粒内包型研磨パッド「LumiDia」を発表しました。
ダイヤモンド砥粒をパッド内部へ組み込み、水だけで研磨できる構造です。特に従来のダイヤモンドスラリーでは難しかったSiCウエハの端面研磨を狙っています。
この技術は消耗品市場を見るうえで象徴的です。
従来は、
研磨パッド
+
ダイヤモンドスラリー
+
液体
+
廃液処理
という構成だったものが、
固定砥粒パッド
+
水
へ変わる可能性があるからです。
産総研も固定砥粒を使用したSiC高速研磨を研究しており、代表的なスラリー方式より高い研磨速度を確認した研究成果を公表しています。
JTECはさらにECMPという電気化学機械研磨を開発し、従来CMPで課題となる強い酸化剤、スラリー消費、排水処理費を減らす方向を示しています。
つまり今後のSiC研磨市場では、
スラリー需要の増加
だけを見るのでは不十分です。
研磨材を「液体の中へ入れるのか」「パッドへ固定するのか」「別の化学・電気化学方式へ移すのか」という競争が始まっています。
150mmから200mmになると何が変わるのか
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
150mmから200mmへ直径が変わると、円としてのウエハ面積は約1.78倍になります。
ただし「200mm化で研磨材需要が1.78倍になる」という意味ではありません。
1枚から取れるチップ数が増えるため、同じデバイス面積を作る場合には必要なウエハ枚数を減らせるからです。
重要なのは面積より品質要求です。
200mm化すると、
ウエハ全面の平坦性
厚さばらつき
反り
エッジ品質
スクラッチ
パーティクル
歩留まり
をより大きな面積で管理する必要があります。
ノリタケは2026年のLumiDia発表で、6インチから8インチへの大口径化によって1枚のウエハから取れるチップ数が増える一方、歩留まり向上が重要になると説明しています。
特にエッジ粗さが大きいと、欠け、割れ、パーティクル発生のリスクが高まるとしています。
したがって200mm化の本当の商機は、
消耗品使用量増加
だけではありません。
「8インチでも歩留まりを落とさない加工材料」への置き換えです。
増えるもの・入れ替わるもの・減る可能性があるもの
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiC関連の消耗品を整理すると、次のようになります。
| 製品 | 需要方向 | 理由 |
|---|---|---|
| SiC専用研削ホイール | 増加期待 | ウエハ増産・大口径化・薄化 |
| 仕上げ研削工具 | 増加期待 | CMP前ダメージ低減が重要 |
| SiC用CMPスラリー | 増加期待 | エピ対応表面仕上げに必要 |
| CMPパッド | 増加期待 | CMP量産拡大 |
| 端面研磨工具 | 注目度上昇 | 200mm化でエッジ品質が重要 |
| ダイヤモンドスラリー | 増加と減少要因が混在 | 生産増の一方で固定砥粒化 |
| ダイヤモンドワイヤー | 同上 | レーザースライスとの競争 |
| ラッピング材 | 同上 | 工程統合・省略の可能性 |
| 廃液処理関連 | 工程次第 | スラリーレス化なら減少余地 |
ここがSiC市場を完成品需要だけから見た場合には見えにくい部分です。
2026年のSiCは「EVだけ」を追う市場ではない
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiC需要というとEVのトラクションインバーターが最初に思い浮かびます。
しかし2026年時点では用途が広がっています。
ROHMは2026年6月、AIサーバーのBBU向けに750V SiC MOSFETが採用されたことを発表しました。
同社はAIサーバーの高電力化とHVDC化をSiCの新しい需要領域として位置付けています。
同社の2026年5月公表資料でも、SiC事業売上は前年から増加しており、ウエハを除いたSiCデバイス・モジュール事業はより大きく伸びています。
一方で外販用SiC基板事業は市場環境の変化を受け縮小する方針も示しています。
これは重要です。
SiC市場全体が伸びていても、
基板
エピ
デバイス
モジュール
のすべてが同時に同じ速度で伸びるとは限りません。
消耗品メーカーも「SiC市場成長率」だけで営業計画を立てるのではなく、どの工程の能力増強が実際に行われるかを見る必要があります。
SiC研磨・加工で確認しておきたい企業
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
ノリタケ
SiC用粗研削・仕上げ研削ホイール、砥粒内包型CMPパッドなどを展開しています。
2026年には8インチSiCの端面加工も意識したLumiDiaを発表しており、研削工具だけでなく固定砥粒研磨へ領域を広げています。
DISCO
SiCウエハ向けGFSC Seriesグラインディングホイールを展開しています。
さらにKABRAによってインゴットスライスそのものをワイヤー方式から変える技術を持つため、単なる「消耗品需要増」だけではなく「工程をなくす側」の企業としても見る必要があります。
フジミインコーポレーテッド
半導体研磨材メーカーとしてCMPスラリーを展開し、SiCなど新材料向け研磨材開発も行っています。
同社の公開情報にはSiC基板向け研磨用途が明示されています。
Entegris
SiC専用CMPスラリーとCMPパッドを展開しています。
6インチ・8インチSiC向けの単枚CMPスラリーや、SiC用Epic Power CMP Padsなど、SiC量産工程を明確に対象としています。
Saint-Gobain
ClasSiCシリーズとしてSiC用CMPスラリーを展開しています。
Si面・C面への対応や低粗さ、低欠陥などを訴求しており、CMPの高速化と表面品質の両立を競っています。
富士紡ホールディングス
研磨パッドを展開し、NEXTILE UシリーズについてSiC基板や単結晶サファイアなどの難削材向けラッピング用途を明示しています。
ここで注意したいのは、これらの企業とInfineon、ST、ROHMなどの間に特定の採用関係があると断定しないことです。
公式に確認できない取引関係は別途調査が必要です。
営業側はSiCニュースをどう案件へ変えるか
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
「○○社がSiCへ投資」というニュースを見つけたら、最初から購買部門へ連絡するより、工程を特定した方が営業確度を上げやすくなります。
確認したい順番は次です。
- SiC基板、エピ、デバイス、モジュールのどこを作るのか
- 150mmか200mmか
- インゴット加工を工場内で行うか
- 研削工程を持つか
- ラッピングを行うか
- CMPを内製するか
- 端面加工を行うか
- 新設ラインか既存ライン転換か
- 量産開始時期はいつか
- 消耗品認定がいつ始まるか
例えば「8インチSiCデバイス工場」という情報だけでは、ダイヤモンドワイヤーの営業先とは判断できません。
完成したエピウエハを購入してデバイスだけ加工する工場であれば、インゴットスライス用消耗品は必要ないからです。
反対に、
インゴット
↓
基板
↓
エピ
↓
デバイス
まで垂直統合する拠点なら、対象となる加工工程は大きく広がります。
STがカターニャで進めるSiC Campusは、基板からデバイス、モジュールまでを一拠点で統合する構想です。
営業先を探すときは、会社名より先に「その工場が何工程を持つか」を確認する方が実務的です。
調達側は消耗品単価ではなく「ウエハ1枚当たりコスト」を見る
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
研磨材や研削ホイールは、単価だけ比較すると判断を誤る可能性があります。
例えば高価なホイールでも、
寿命が長い
加工時間が短い
交換回数が減る
後工程CMP時間を減らせる
歩留まりを改善できる
のであれば、ウエハ1枚当たりの総コストは下がる可能性があります。
CMPスラリーでも同じです。
見るべきなのは1リットル当たり価格だけではありません。
研磨速度
使用流量
パッド寿命
ドレッシング頻度
洗浄時間
廃液処理
スクラッチ率
歩留まり
まで含めて比較する必要があります。
SiC加工では「消耗品単価」より「Cost of Ownership」の考え方が重要になります。
今後確認すべき5つの指標
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiC研磨材・消耗品市場を追うなら、SiC市場規模だけを見る必要はありません。
むしろ次の5項目を継続して確認する方が実務に使えます。
1. 200mm量産ラインの稼働状況
発表ではなく、試作、認定、量産開始、生産能力増強まで進んでいるかを確認します。
2. ウエハ投入枚数
売上高より研削・CMPするウエハ枚数の方が消耗品需要に近い指標です。
3. 加工方式
ワイヤーかレーザーか。
遊離砥粒か固定砥粒か。
従来CMPかECMPなど新方式か。
ここが変われば消耗品構成が変わります。
4. 歩留まり
200mm化では1枚当たりの価値が高くなるため、安い消耗品より歩留まりを改善できる消耗品が選ばれる可能性があります。
5. 1枚当たり加工時間
加工時間が半分になれば、工場能力は増えます。
その一方、1枚当たりのスラリー消費量や工具使用量は減る場合があります。
需要を見る場合は、
生産枚数
×
1枚当たり消費量
の両方を見る必要があります。
さらに国内の半導体工場・投資先を調べたい場合
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiC研磨材や消耗品を営業対象として見る場合、最終的には「どの企業の、どの工場で、何を作っているか」まで落とす必要があります。
国内の半導体・電子部品メーカー、工場配置、設備投資などをまとめて確認したい場合は「日本の半導体・受動部品工場 年次白書2026」で整理しています。
今回の記事で工程を理解し、その先の工場・企業探しに使う位置付けです。
FAQ
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiC需要が伸びると最も需要が増えそうな消耗品は何ですか?
現時点では、SiC専用研削ホイール、CMPスラリー、CMPパッドなどが比較的直接的に量産拡大の恩恵を受けやすい領域です。
ただし加工方式の変更によって1枚当たり消費量が減る可能性があるため、生産枚数だけでは判断できません。
なぜSiC研磨にダイヤモンドが使われるのですか?
SiCが非常に硬く、通常の研磨材では高い加工効率を得にくいためです。
ダイヤモンド砥粒はワイヤー、研削ホイール、スラリー、固定砥粒パッドなどさまざまな形で使用されています。
8インチ化すると研磨材需要は増えますか?
増加要因になりますが、単純比例ではありません。
ウエハ面積は150mmから200mmで約1.78倍になりますが、1枚から取れるチップ数も増えるため、最終デバイス生産量との関係で判断する必要があります。
ダイヤモンドスラリーは今後も増え続けますか?
必ずしもそうとは限りません。
固定砥粒パッド、レーザースライス、ECMPなど、ダイヤモンドスラリー使用量や従来研磨工程を減らす技術開発が進んでいます。
200mm化で特に重要になる加工は何ですか?
平坦性だけでなく、エッジ・端面品質が重要になります。
欠けや割れ、パーティクルは歩留まりへ影響するため、大口径化では端面加工技術の重要度が高まります。
SiC消耗品メーカーの営業先はデバイスメーカーですか?
必ずしもそうではありません。
基板メーカー、ウエハ加工会社、エピウエハメーカー、デバイスメーカーなど、対象消耗品によって営業先が変わります。
まず相手企業がどの工程を内製しているか確認する必要があります。
EV需要が鈍化するとSiC消耗品市場も止まりますか?
EVは重要用途ですが、それだけではありません。
2026年にはAIサーバー電源、産業機器、太陽光・蓄電、データセンター電源などへのSiC展開も進んでいます。
まとめ
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
SiC需要拡大を製造業の営業・調達機会として見るなら、デバイスメーカーの売上高だけを追うのでは不十分です。
押さえておきたいのは次の点です。
- SiC増産は研削ホイール、CMPスラリー、研磨パッドなどへ需要を波及させる
- 150mmから200mmへの移行では歩留まり、平坦性、端面品質の重要度が上がる
- ダイヤモンドワイヤーやスラリーには需要増だけでなく工程代替リスクもある
- 固定砥粒、レーザー、ECMPなどによって「何を消費するか」が変わり始めている
- 営業先を探す場合は企業名より先に、その工場がどの加工工程を持つかを確認する
SiC市場が伸びる。
その一文から直接「研磨材が売れる」と判断するのではなく、
どこでSiCを作るのか
↓
何インチなのか
↓
どの加工方式なのか
↓
年間何枚処理するのか
↓
1枚当たり何を消費するのか
まで落とすと、実際の営業・調達判断へ変わります。

コメント